 EN

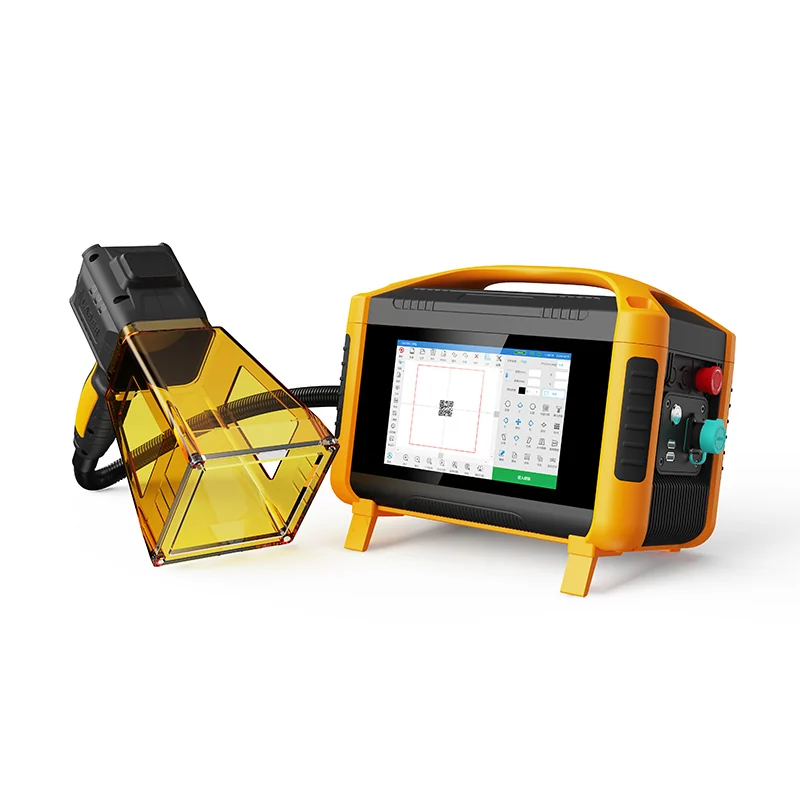
Ремонт на місці та дистанційне виготовлення за допомогою ручного лазерного зварювання
Структурний ремонт у реальному часі на об’єктах інфраструктури, енергетики та нафтогазової галузі
Об’єкти інфраструктури, енергетики та нафтогазової галузі часто не можуть собі дозволити затримки, пов’язані з роботою в майстернях. Тріщини в опорах труб, оболонках резервуарів, конструкційній сталі та корпусах клапанів вимагають негайного втручання, щоб запобігти ланцюговим відмовам. Ручне лазерне зварювання забезпечує структурний ремонт у реальному часі завдяки легкій конструкції, повітряному охолодженню та здатності працювати в будь-якому положенні. Техніки встановлюють систему безпосередньо в переповнених трубних естакадах, підставах апаратів та опорах кабельних лотків — без кранів чи лесів. Зосереджений тепловий вплив формує вузьку зону термічного впливу (HAZ), що мінімізує деформації й у більшості випадків усуває потребу в постзварювальному вирівнюванні чи механічній обробці. На відміну від традиційного дугового зварювання — яке зазвичай вимагає підігріву, контролю температури між проходами та тривалих циклів охолодження — ручне лазерне зварювання швидко й стабільно формує зварні шви повного проплавлення. У нафтогазових трубопроводах воно герметизує мікропори та відновлює ерозійно пошкоджені коліна без вирізання великих ділянок, значно скорочуючи простої та втрати матеріалів. Мінімальне розбризкування ще більше скорочує час на перевірку та очищення. Двохосібна бригада може ефективно переміщатися між точками ремонту, підтримуючи в робочому стані обертове обладнання та несучі конструкції протягом планових вікон технічного обслуговування.
Мобільне обслуговування вагонів, морських суден і авіаційних компонентів
Мобільні бригади технічного обслуговування працюють у жорстких часових обмеженнях — незалежно від того, йдеться про вагони, корпуси суден чи авіаційні компоненти. Ручне лазерне зварювання відповідає цим вимогам: воно транспортабельне, швидко розгортається й ефективне в обмежених або незручних просторах. Бокові листи вагонів, жолоби бункерів і рами дверей можна ремонтувати безпосередньо на колії; морські екіпажі зварюють кріплення на палубі, поручні та тонкі підсилювальні елементи корпусу під час стоянки суден — застосовуючи низький тепловий вплив, щоб уникнути деформації типу «хвилювання»; авіаційні фахівці ремонтує неструктурні кронштейни, повітропроводи та опори паливної системи безпосередньо в ангарах або на польових майданчиках. Порівняно з аргонодуговим зварюванням (TIG), ручне лазерне зварювання вимагає меншої підготовки з’єднань, меншої кількості проходів з наплавленням і практично не потребує шліфування після зварювання. З логістичної точки зору воно замінює кілька агрегатів, балони з газом і системи попереднього нагріву єдиним компактним джерелом живлення. Оператори легко адаптуються до різної товщини матеріалів і складної геометрії — наприклад, до вигнутих дахів вагонів, перегородок суден або елементів літакових фюзеляжів — що забезпечує передбачуване планування й вимірне скорочення простоїв обладнання.
Ручне лазерне зварювання в обмежених або складних геометріях
Доступ до внутрішніх контурів, щільних стиків унаскладнення та багатовісних зборок
Фіксована оптика та громіздкі ліхтарі часто неспроможні працювати в заглиблених або геометрично складних зонах — натомість ручний лазер виявляє себе найкраще там, де обмежений доступ. Його стрункий зварювальний блок проникає всередину контурів, у з’єднання труб і трубних решіток, у заглиблені фланці та кути коробчастих конструкцій навіть за мінімального зазору. Компактна оптика забезпечує візуальне спостереження за зварювальною ванною в реальному часі, що підвищує контроль під час руху вздовж криволінійних або неправильних профілів. Оскільки концентрований промінь подає точну енергію, сусідні оброблені поверхні та тонкі стінки залишаються недеформованими. Для тісних стиків унаслідок вузької зони сплавлення досягається повне проплавлення без прожогу. У багатовісних збірках оператори виконують кореневий, гарячий та облицювальний проходи в єдиній безперервній послідовності — це скорочує необхідність перевстановлення, підйомів краном та переділки. Місцева подача захисного газу та зварювального дроту робить процес ідеальним для монтажу на місці, ремонтних майстерень та виробництва невеликими партіями, де автоматизовані робочі комірки є непрактичними. Результат — повторюване отримання зварних з’єднань високої міцності в зонах, які раніше відводилися лише для ручного дугового зварювання — або ж для автоматизації, що була надто коштовною.
Високоточне ручне лазерне зварювання для мікрокомпонентів
Контроль шва з точністю менше міліметра для герметичного ущільнення медичних імплантатів та електронних датчиків
Ручне лазерне зварювання забезпечує контроль шва з точністю до часток міліметра, що є критично важливим для герметичного ущільнення медичних імплантатів та електронних сенсорів. Зфокусований промінь створює вузькі зони сплавлення з надзвичайно низьким тепловкладом — це зберігає навколишні мікроелектронні компоненти, біосумісні покриття та чутливі основи. Подача променя за допомогою оптичного волокна дозволяє точно позиціювати його всередині малих корпусів, вузьких каналів та тісних обмежених просторів. Оператори точно налаштовують тривалість імпульсу, розмір плями та швидкість переміщення, щоб отримувати стабільні зварні шви завширшки менше 1 мм. Для імплантуючих пристроїв — зокрема корпусів кардіостимуляторів та корпусів нейростимуляторів — така точність гарантує чисті, гладкі зварні поверхні, що зменшують ризик контамінації й відповідають суворим регуляторним вимогам. Цей метод також забезпечує надійне ущільнення кришок для MEMS-сенсорів та мікрофлюїдних картриджів, де можливі шляхи витоку можуть мати розмір менше 50 мкм. У виробництві сенсорів портативні установки з’єднують внутрішні компоненти без пошкодження сусідніх електричних ланцюгів — що задовольняє вимоги щодо електромагнітного екранування та стійкості до вологи. Мінімальне окиснення та локальна подача енергії зберігають цілісність деталей і одночасно відповідають жорстким стандартам регульованих середовищ виробництва медичних та електронних виробів.
Мінімізація теплового впливу: ручне лазерне зварювання теплочутливих і різнорідних матеріалів
З’єднання міді з нержавіючою сталью та алюмінію з нікелем без утворення міжметалічних сполук, що призводять до крихкості
Надзвичайно низький і локалізований тепловий вплив ручного лазерного зварювання є критичним для з’єднання різнойменних металів, схильних до міжметалічного ожорстчення — наприклад, міді та нержавіючої сталі або алюмінію та нікелевих сплавів. Традиційні дугові процеси підтримують підвищену температуру на межі розділу достатньо довго, щоб утворити товсті, крихкі шари міжметалічних сполук, що погіршує міцність зварного з’єднання та його опір втомі. Натомість сфокусований лазерний промінь подає енергію за кілька мілісекунд, створюючи невелику розплавлену ванну й забезпечуючи швидке затвердіння. Налаштовуючи форму імпульсу, розмір плями та швидкість переміщення, оператори точно контролюють швидкість охолодження та ступінь розбавлення, що пригнічує утворення крихких фаз на межі розділу. Це забезпечує вужчі зони термічного впливу (HAZ), меншу деформацію та покращену в’язкість зварного з’єднання. Властивості основного металу поблизу зварного шву залишаються незмінними, тому цей процес підходить для теплочутливих зборок, таких як тонкі контактні площадки акумуляторів, корпуси датчиків та оболонки медичних пристроїв — де післязварювальне вирівнювання та переділка є занадто коштовними. Також цей метод дозволяє надійно зварювати комбінації матеріалів, які раніше вважалися несумісними з традиційним зварюванням плавленням. Точність променя забезпечує виконання кутових та накладних з’єднань у тісних просторах без розповсюдження тепла, а оператори можуть динамічно коригувати траєкторію зварювання з урахуванням локальних відхилень у підгонці — одночасно зберігаючи низьку теплову напругу по всій зборці.
Часто задані питання (FAQ)
Які галузі найбільше вигодають від ручного лазерного зварювання?
Галузі, такі як інфраструктура, енергетика, нафтогазова промисловість, залізничний транспорт, морський флот, авіакосмічна промисловість, виробництво медичного обладнання та електроніка, значно вигодають від ручного лазерного зварювання завдяки його точності, портативності та ефективності.
Як ручне лазерне зварювання мінімізує деформацію?
Зосереджений тепловий вплив створює вузьку зону термічного впливу (HAZ), що мінімізує деформацію. Це у більшості випадків усуває необхідність у післязварювальному вирівнюванні або механічній обробці.
Чи підходить ручне лазерне зварювання для обмежених або незручних просторів?
Так, ручне лазерне зварювання дуже ефективне в обмежених або незручних просторах, наприклад, у внутрішніх контурах, з’єднаннях труба–трубна решітка, заглиблених фланцях та кутах коробчастих конструкцій, завдяки тонкому зварювальному наконечнику та компактним розмірам.
Чи може ручне лазерне зварювання з’єднувати різнорідні метали?
Так, ручне лазерне зварювання ідеально підходить для з’єднання різнойменних металів, схильних до міжметалічного крихкого руйнування, наприклад, міді та нержавіючої сталі або алюмінію та нікелевих сплавів, завдяки наднизькому та локалізованому тепловому внеску.
Які конкретні сфери застосування ручного лазерного зварювання?
Наприклад, ремонт нафтогазопроводів, герметизація медичних імплантатів, з’єднання несилових авіаційних кронштейнів та зварювання корпусів суден, вагонів та компонентів паливних систем безпосередньо на місці.
Чи потрібне післязварювальне оброблення при ручному лазерному зварюванні?
У більшості випадків немає потреби у післязварювальному вирівнюванні чи ретельному остаточному обробленні, оскільки цей процес мінімізує бризки та деформації.
Зміст
- Ремонт на місці та дистанційне виготовлення за допомогою ручного лазерного зварювання
- Ручне лазерне зварювання в обмежених або складних геометріях
- Високоточне ручне лазерне зварювання для мікрокомпонентів
- Мінімізація теплового впливу: ручне лазерне зварювання теплочутливих і різнорідних матеріалів
-
Часто задані питання (FAQ)
- Які галузі найбільше вигодають від ручного лазерного зварювання?
- Як ручне лазерне зварювання мінімізує деформацію?
- Чи підходить ручне лазерне зварювання для обмежених або незручних просторів?
- Чи може ручне лазерне зварювання з’єднувати різнорідні метали?
- Які конкретні сфери застосування ручного лазерного зварювання?
- Чи потрібне післязварювальне оброблення при ручному лазерному зварюванні?