 EN

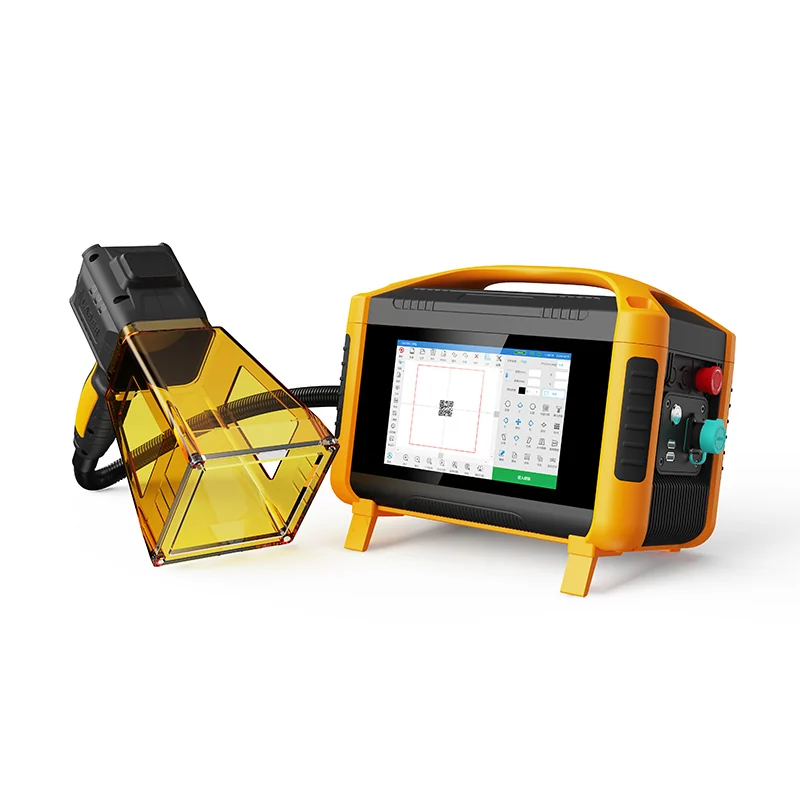
Riparimet në vend dhe fabrikimi i largët me ngjitje me lasër dorë
Riparime strukturore në kohë reale në infrastrukturë, energji dhe objekte të industrisë së naftës & gazit
Infrastruktura, energjia dhe instalimet e naftës dhe gazit shpesh nuk mund të lejojnë vonime në punishte. Thellime në mbështetëset e tubave, në shtresat e rezervuarëve, në çelikun strukturor dhe në trupat e valvulave kërkojnë intervenim menjëherë për të parandaluar dëmtimet në zinxhir. Ndërtimi me laser dorëzues lejon riparimin strukturor në kohë reale falë dizajnit të tij të lehtë, të ftohur me ajër dhe aftësisë së tij për të punuar në çdo pozicion. Teknicientët përdorin sistemin drejtpërdrejt në rreshtat e ngushtë të tubave, në skajet e enëve dhe në mbështetëset e trayeve të kabllave—pa përdorur kranare apo shkallë. Hyrja e fokusuara e nxehtësisë prodhon një zonë të kufizuar të ndikimit të nxehtësisë (HAZ), duke minimizuar deformimin dhe eliminuar nevojën e drejtimi pas-ngjitjes ose të makinerisë në shumicën e rasteve. Ndryshe nga ngjitja konvencionale me arkë—e cila zakonisht kërkon ngrohje paraprake, kontroll të temperaturës midis shtresave dhe cikle të gjata të ftohjes—ngjitja me laser dorëzues prodhon ngjitje me penetracion të plotë shpejt dhe në mënyrë të qëndrueshme. Në tubacionin e naftës dhe gazit, ajo mbyll vrimat e vogla dhe rikthen kubët e erozuar pa prerë seksione të mëdha, duke zvogëluar kështu në mënyrë të konsiderueshme kohën e ndërprerjes dhe humbjen e materialeve. Shpërthimi minimal i materialit zvogëlon edhe kohën e inspektimit dhe të pastrimit. Një ekip prej dy personash mund të lëvizë efikasishëm midis pikave të riparimit, duke mbajtur pajisjet rotulluese dhe strukturat mbajtëse në funksion gjatë dritave të planifikuara të mirëmbajtjes.
Mirembajtja mobile e vagoneve hekurudhore, anijeve detare dhe përbërësve ajrorë
Ekipet e mirëmbajtjes mobile veprojnë nën kufizime të ngushta kohore—për vagona hekurudhore, për shtresat e anijeve ose për pjesët e aeroplanëve. Ndërtimi me laser dorë plotëson këto kërkesa: është i transportueshëm, i vendosur shpejt dhe efikas në hapësira të kufizuara ose të paqarta. Fletat anësore të vagoneve hekurudhor, tubat e grumbullimit dhe kornizat e derës mund të riparohen në vend në një linjë anësore; ekipet detare ndërtojnë fijet e dekut, balustradat dhe forcat e holla të shtresës së anijes kur anija është në port—duke përdorur hyrje të ulët nxehtësie për të shmangur deformimin e tipit 'oil-canning'; dhe personeli i aviacionit riparon braketat jo strukturore, tubat dhe mbështetjet e sistemit të karburantit drejtpërdrejt në hangarë ose në lokacione fushë—duke përdorur një burim të vetëm kompakt energjie. Krahasuar me ndërtimin me gaz inerte tungsten (TIG), ndërtimi me laser dorë kërkon më pak përgatitje të bashkëngjitjes, më pak kalime me materialin mbushës dhe gati asnjë polirim pas ndërtimit. Në plan logjistik, zëvendëson disa makina, cilindrat e gazit dhe sistemet e nxehtësisë paraprake me një burim të vetëm kompakt energjie. Operatorët adaptohen pa probleme në trashësitë e ndryshme të materialeve dhe në gjeometritë komplekse—siç janë çatiset e lakuar të vagoneve hekurudhor, murat e ndarjes së anijeve ose elementët e kornizës së aeroplanëve—duke lejuar planifikim të parashikueshëm dhe reduktime të matshme në kohën e mosfunksionimit të mjeteve.
Ngjyrosja me laser dorë në gjeometri të kufizuara ose komplekse
Qasja në konture të brendshme, lidhje të ngushta lap dhe montime me shumë boshte
Optikat e fiksuar dhe shkrepësit e rëndë zakonisht dështojnë në zonat e thella ose në ato me forma gjeometrike të komplikuara—por një laser dorëshkruar shkëlqen aty ku aksesimi është i kufizuar. Koka e ngushtë e ngjitjes arrin në konturët e brendshme, në lidhjet e tubave me pllakat e tubave, në flanxhet e thella dhe në këndet e kutive me hapje minimale. Optikat e vogla lejojnë monitorimin vizual në kohë reale të pules së ngjitjes, duke përmirësuar kontrollin gjatë lëvizjes së vazhdueshme përgjatë profilave të lakuar ose të palëvizshme. Për shkak se rrezja e përqendruar jep energji të saktë, sipërfaqet e punuara pranë dhe muret e holla mbeten të papërcjella. Për lidhjet e ngushta të mbulimit, zona e shkrirjes së ngushtë arrin penetracion të plotë pa shkaktuar shkrirje të tejkaluar. Në montimet me shumë boshte, operatorët kryejnë kalimet e rrënjës, të nxehtës dhe të kapitullit në një sekuencë të vetme të vazhdueshme—duke zvogëluar rirregullimin, ngjitjet me kran, dhe punën e përsëritur. Gaz i mbrojtës lokal dhe ushqimi i telit bëjnë procesin ideal për montimin në terren, për zonat e mirëmbajtjes dhe për prodhimin me vëllim të ulët, ku qelizat automatizuese janë të paarsyeshme. Rezultati është një ngjitje e përsëritshme dhe me integritet të lartë në zonat që më parë rezervoheshin vetëm për ngjitjen manuale me arkë—ose për automatizimin shumë të shtrenjtë.
Ngjyrosje me laser me dorë me saktësi të lartë për komponentë mikro
Kontroll i bashkësimit nën-milimetrik për hermetizimin e implanteve mjekësore dhe sensorëve elektronikë
Ngjitja me laser dorëshkruar ofron kontrollin e shiritit nën milimetër, i cili është thelbësor për hermetizimin e implantave mjekësore dhe sensorëve elektronikë. Rrezja e fokusuar prodhon zone të ngjitjes të ngushta me hyrje të jashtëzakonshme të ulët të nxehtësisë—duke ruajtur mikroelektronikën rrethuese, mbulesat biokompatibël dhe nënstratumet delikate. Dorëzimi i rrezës përmes fibër-optikës lejon pozicionimin e saktë brenda kapseleve të vogla, kanaleve të ngushta dhe hapësirave të kufizuara. Operatorët rregullojnë me saktësi zgjatimin e pulsit, madhësinë e pikës dhe shpejtësinë e lëvizjes për të prodhuar ngjitje të qëndrueshme me gjerësi më pak se 1 mm. Për pajisjet e implantueshme—përfshirë kapsulat e marraçit dhe kapselet e stimulatorëve neurologjikë—kjo saktësi siguron sipërfaqe ngjitjeje të pastra dhe të rrugullta, të cilat zvogëlojnë rreziqin e kontaminimit dhe plotësojnë kërkesat rregullative të ashpra. Ajo gjithashtu mundëson ngjitjen e besueshme të kapakëve për sensorët MEMS dhe kartelat mikrofluidike, ku shtigjet e rrjedhjes mund të jenë më të vogla se 50 µm. Në prodhimin e sensorëve, njësitë portative bashkojnë komponentët e brendshëm pa dëmtuar qarkun elektronik të afërt—duke mbështetur specifikatat për bllokimin elektromagnetik dhe rezistencën ndaj lagështirës. Me oksidim minimal dhe dorëzim lokal të energjisë, ngjitja me laser dorëshkruar ruajnë integritetin e pjesëve, duke plotësuar standartet e kërkuara të mjedisit të regjulluar të prodhimit mjekësor dhe elektronik.
Minimizimi i Ndikimit Termik: Ngjitja me Lasere Dorë me Material të Sensitivë Nga Nxehtësia dhe Material të Ndryshëm
Ngjitja e legurave bakër–qelqi inoksi dhe alumini–nikeli pa brishtësi intermetalike
Hidhja e dorës me laser ka një hyrje të nxehtësisë ekstremisht të ulët dhe lokalizuar, e cila është kritike për bashkimin e metaleve të ndryshme që janë të prirë për embritjimin intermetalik—si p.sh. bakri me çelik inox dhe aluminiumi me nikelin. Proceset konvencionale me arkë mbajnë temperaturat e ndërfaqes në nivele të larta për një kohë të mjaftueshme për të formuar shtresa të trasha dhe të brishta intermetalike, të cilat komprometojnë fortësinë e bashkimit dhe rezistencën ndaj lodhjes. Në kundërshtim, rrezja e fokusuar e laserit dërgon energji brenda milisekondash, krijon një pllakë të vogël shkrirjeje dhe lejon ngurtësimin e shpejtë. Duke rregulluar formën e pulsit, madhësinë e pikës dhe shpejtësinë e lëvizjes, operatorët kontrollojnë me saktësi shkallën e ngurtësimit dhe diluimin—duke penguar formimin e fazave të brishta në ndërfaqe. Kjo prodhon zona të ngushta të ndikuar nga nxehtësia (HAZ), deformime të zvogëluara dhe përmirësim të rezistencës së bashkimit. Vetitë e metalit bazë pranë vijës së ngjitjes mbeten të paprekura, duke bërë këtë proces të përshtatshëm për montimet të ndjeshme ndaj nxehtësisë, si p.sh. etiketat e baterive me murra të hollë, kufizimet e sensorëve dhe mbulesat e pajisjeve mjekësore—ku drejtimi pas-ngjitjes dhe riparimi janë shumë të kostoshëm. Për më tepër, ky proces hap mundësinë për bashkim të besueshëm të kombinimeve të materialeve që tradicionalisht konsiderohen të pakompatibla me ngjitjen me shkrirje. Preciziteti i rrezes lejon ngjitjet e tipit fillet dhe lap në hapësira të ngushta pa përhapje termike, dhe operatorët mund të përshtasin dinamikisht rrugën e ngjitjes sipas variacioneve lokale të montimit—gjithmonë duke ruajtur një stres termik të ulët në të gjithë montimin.
Pyetje të bëra shpesh (FAQ)
Cilat industri profitohen më shumë nga ngjitja me laser dorë?
Industritë si infrastruktura, energjia, nafta dhe gazet, hekurudhat, maritime, aero- dhe hapësirat, prodhimi i pajisjeve mjekësore dhe elektronika profitohen në mënyrë të konsiderueshme nga ngjitja me laser dorë për shkak të saktësisë, portabilitetit dhe efikasitetit të saj.
Si minimizon ngjitja me laser dorë deformimin?
Hidhja e fokusuar e nxehtësisë prodhon një zonë të ngushtë të ndikuar nga nxehtësia (HAZ), e cila minimizon deformimin. Kjo eliminon nevojën për drejtimin pas-ngjitjes ose përpunimin me makina në shumicën e rasteve.
A është ngjitja me laser dorë e përshtatshme për hapësira të kufizuara ose të paqarta?
Po, ngjitja me laser dorë është shumë efektive në hapësira të kufizuara ose të paqarta, si p.sh. konturët brendash, lidhjet tub-tubeshit, flanget e thella dhe këndet e kutisë, falë kokës së hollë të ngjitjes dhe madhësisë së saj të vogël.
A mund të përdorë ngjitja me laser dorë metale të ndryshme?
Po, ngjitja me laser dorë është ideale për bashkimin e metaleve të ndryshme që janë të ekspozuara ndaj brishtësisë intermetalike, si p.sh. bakri–çeliku inox dhe ligjirat e aluminit–nikelit, për shkak të hyrjes së nxehtësisë së saj ultra-të ulët dhe lokalizuar.
Cilat janë disa aplikime specifike të ngjitjes me laser dorë?
Shembujt përfshijnë riparimin e tubave të naftës dhe gazit, hermetizimin e implanteve mjekësore, bashkimin e kornizave ajrore jo-strukturore dhe ngjitjen e kornizave të anijeve, vagoneve hekurudhore dhe komponentëve të sistemeve të karburantit në vend.
A kërkon ngjitja me laser dorë trajtim pas-ngjitje?
Në shumicën e rasteve, nuk ka nevojë për drejtim pas-ngjitje ose përpunim i gjerë, pasi ky proces minimizon shpërthimin dhe deformimin.
Përmbajtja
- Riparimet në vend dhe fabrikimi i largët me ngjitje me lasër dorë
- Ngjyrosja me laser dorë në gjeometri të kufizuara ose komplekse
- Ngjyrosje me laser me dorë me saktësi të lartë për komponentë mikro
- Minimizimi i Ndikimit Termik: Ngjitja me Lasere Dorë me Material të Sensitivë Nga Nxehtësia dhe Material të Ndryshëm
-
Pyetje të bëra shpesh (FAQ)
- Cilat industri profitohen më shumë nga ngjitja me laser dorë?
- Si minimizon ngjitja me laser dorë deformimin?
- A është ngjitja me laser dorë e përshtatshme për hapësira të kufizuara ose të paqarta?
- A mund të përdorë ngjitja me laser dorë metale të ndryshme?
- Cilat janë disa aplikime specifike të ngjitjes me laser dorë?
- A kërkon ngjitja me laser dorë trajtim pas-ngjitje?