 EN

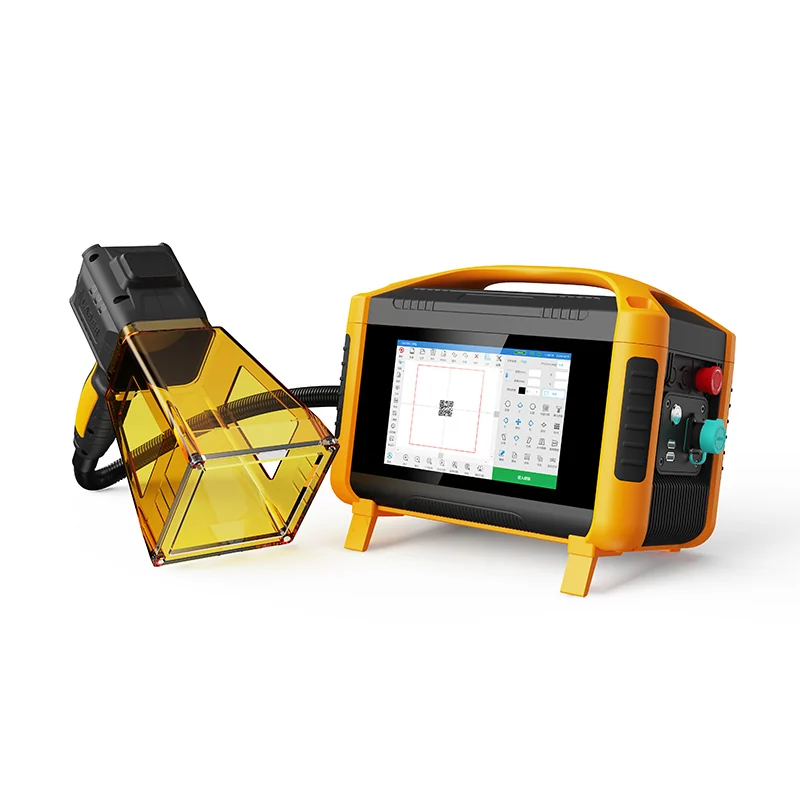
Reparationer på stedet og fjernproduktion med håndholdt laser svejsning
Strukturelle reparationer i realtid i infrastruktur-, energi- og olie- og gasfaciliteter
Infrastruktur-, energi- og olie- og gasfaciliteter kan ofte ikke tillade forsinkelser i værksteder. Revner i rørstøtter, tankskitler, konstruktionsstål og ventilkroppe kræver øjeblikkelig indgreb for at forhindre kaskadeeffekter. Bærbart laserløsning gør det muligt at udføre strukturelle reparationer i realtid takket være dets letvægtsdesign med luftkøling og evne til at svejse i alle stillinger. Teknikere kan installere systemet direkte i overfyldte rørraketter, beholderfodre og kabelraketter uden brug af kraner eller stilladser. Dets fokuserede varmetilførsel skaber en smal varmeindvirket zone (HAZ), hvilket minimerer deformation og i de fleste tilfælde eliminerer behovet for efterfølgende retning eller maskinbearbejdning. I modsætning til konventionel lysbuesvejsning – som typisk kræver forvarmning, kontrol af mellemtemperatur og udstrakte afkølingscyklusser – leverer bærbart laserløsning fuldt gennemtrængende svejsninger hurtigt og konsekvent. I olie- og gasrørledninger tætter det pindhuller og genopretter eroderede buer uden at skære store sektioner ud, hvilket betydeligt reducerer udfaldstid og materialeudspild. Minimal sprøjt mindsker yderligere inspektions- og rengøringsomfanget. Et to-mandshold kan effektivt bevæge sig mellem reparationspunkter og holde roterende udstyr og bærende konstruktioner i drift gennem planlagte vedligeholdelsesvinduer.
Mobil vedligeholdelse af jernbanevogne, skibe og luftfartskomponenter
Mobile vedligeholdelseshold opererer under stramme tidsrammer – uanset om det drejer sig om jernbanevogne, skibsrumpes eller flydele. Bærbart laserløsning opfylder disse krav: Det er transportabelt, hurtigt tilgængeligt og effektivt i indskrænkede eller besværlige rum. Sider på jernbanevogne, siloafledere og dørkarme kan repareres direkte på sidespor; søfolk svejser dækfittings, håndgreb og tynde skibsrumpes forstærkninger, mens skibe ligger til kaj – med lav varmetilførsel for at undgå oliekannedeformering; og luftfartsmedarbejdere reparerer ikke-strukturelle beslag, kanaler og brændstofsystemstøtter direkte i hangarer eller feltlokationer. I forhold til wolfram-inert-gas (TIG)-svejsning kræver bærbart laserløsning mindre forberedelse af svejseforbindelser, færre tilførsler af tilsværsstof og næsten ingen efterbearbejdning af svejsninger. Logistisk erstatter det flere maskiner, gasflasker og forvarmningssystemer med én kompakt strømkilde. Operatører tilpasser sig problemfrit forskellige materialtykkelser og komplekse geometrier – såsom buede jernbanevognstage, skibsinddelingsvægge eller flyrammeelementer – hvilket muliggør forudsigelig planlægning og målbare reduktioner i aktiveres udrustningstid.
Bærbart laser svejsning i indsnævrede eller komplekse geometrier
Adgang til indre konturer, stramme overlappende forbindelser og flerakse monteringer
Fast monterede optikker og klumpede fakler svigter ofte i indskårne eller geometrisk komplekse områder – men en håndholdt laser udmærker sig, hvor adgangen er begrænset. Dens slanke svejsehoved når ind i indvendige konturer, rør-til-rørplade-forbindelser, indskårne flanger og kassehjørner med minimal frihed. Kompakte optikker understøtter realtidsvisuel overvågning af svejsebadet, hvilket forbedrer kontrol under bevægelse langs buede eller uregelmæssige profiler. Fordi den koncentrerede stråle leverer præcis energi, forbliver tilstødende maskinerede overflader og tynde vægge uforvrængede. Ved tætte overlappende forbindelser opnår den smalle smeltzone fuld gennemsmeltning uden gennemsmeltning. Ved multiaksiale samlinger udfører operatører rod-, varm- og dæksvejsning i én sammenhængende sekvens – hvilket reducerer genpositionering, kranløft og efterarbejde. Lokal beskyttelsesgas og trådtilførsel gør processen ideel til feltmontering, vedligeholdelsesbåde og lavvolumenproduktion, hvor automatiserede celler er upraktiske. Resultatet er gentagelige, højkvalitets-svejsninger i områder, der tidligere kun kunne håndteres med manuel lysbuesvejsning – eller med uoverkommelig dyr automation.
Præcist håndholdt laser svejsning til mikrokomponenter
Sømstyring på under én millimeter til tæt forsegling af medicinske implantater og elektroniske følere
Bærbart laser svejsning leverer submillimeter sømkontrol, som er afgørende for hermetisk forsegling af medicinske implantater og elektroniske sensorer. Dens fokuserede stråle genererer smalle smeltzoner med ekstremt lav varmeindførsel – hvilket bevarer omkringliggende mikroelektronik, biokompatible belægninger og følsomme substrater. Fiberoptisk stråletransport gør præcis positionering mulig inden i små kabinetter, smalle kanaler og tætte omslutninger. Operatører justerer pulsvarighed, pletstørrelse og bevægelseshastighed for at frembringe konsekvente svejsninger under 1 mm bredde. For indplantelige enheder – herunder pacemaker-kabinetter og neurostimulator-omslutninger – sikrer denne præcision rene, glatte svejssoverflader, der reducerer risikoen for forurening og opfylder strenge regulatoriske krav. Den muliggør også pålidelig låseforsegling af MEMS-sensorer og mikrofluidiske kassetter, hvor utæthedsveje kan være mindre end 50 µm. I sensorproduktionen forbinder mobile enheder interne komponenter uden at beskadige tilstødende kredsløb – hvilket understøtter krav til elektromagnetisk afskærmning og fugtmodstand. Med minimal oxidation og lokaliseret energiudbringelse opretholder bærbart laser svejsning deleintegriteten samtidig med, at den opfylder de krævende standarder i regulerede medicinske og elektroniske produktionsmiljøer.
Minimering af termisk påvirkning: håndholdt laser-svejsning af varmefølsomme og forskellige materialer
Forbindelse af kobber–rustfrit stål og aluminium–nikkel-legeringer uden intermetaliske sprødhedsproblemer
Den håndholdte lasersvejsnings ultra-lav og lokaliserede varmetilførsel er afgørende for sammenføjning af forskellige metaller, der er sårbare over for intermetalisk sprødhed – såsom kobber–rustfrit stål og aluminium–nikkel-legeringer. Konventionelle lysbuesvejseprocesser opretholder forhøjede grænsefladetemperaturer i så lang tid, at der dannes tykke, sprøde intermetaliske lag, hvilket kompromitterer tilslutningens styrke og udmattelsesbestandighed. I modsætning hertil leverer den fokuserede laserstråle energi på millisekunder, hvilket skaber en lille smeltet pool og muliggør hurtig fastfrysning. Ved at justere pulsformen, pletstørrelsen og bevægelseshastigheden kan operatører præcist styre afkølingshastigheden og fortyndingen – og derved undertrykke dannelse af sprøde faser ved grænsefladen. Dette resulterer i smallere varmeindvirkede zoner (HAZ), reduceret deformation og forbedret tilslutningsholdbarhed. Grundmaterialets egenskaber ved siden af svejsningen forbliver uændrede, hvilket gør processen velegnet til varmesensitive samlinger som tyndvæggede batterikontakter, sensorhuse og medicinsk udstyrsbeholdere – hvor efter-svejsningsjustering og om-svejsning er for kostbare. Den gør også det muligt at opnå pålidelig fusion af materialekombinationer, der hidtil har været betragtet som inkompatible med traditionel smeltsvejsning. Strålens præcision understøtter kantsvejsning og overlappende svejsning i trange rum uden termisk spredning, og operatører kan dynamisk tilpasse svejsningsbanen til lokale pasformvariationer – alt sammen mens der opretholdes lav termisk spænding i hele samlingen.
Ofte stillede spørgsmål (FAQ)
Hvilke brancher drager mest fordel af håndholdt laser svejsning?
Brancher som infrastruktur, energi, olie og gas, jernbane, skibsfart, luft- og rumfart, fremstilling af medicinsk udstyr og elektronik drager betydelig fordel af håndholdt laser svejsning på grund af dets præcision, bærbarhed og effektivitet.
Hvordan minimerer håndholdt laser svejsning deformation?
Den fokuserede varmetilførsel skaber en smal varmeindvirket zone (HAZ), hvilket minimerer deformation. Dette eliminerer behovet for efter-svejse retning eller maskinbearbejdning i de fleste tilfælde.
Er håndholdt laser svejsning velegnet til indsnævrede eller udfordrende områder?
Ja, håndholdt laser svejsning er meget effektiv i indsnævrede eller udfordrende områder, såsom indvendige konturer, rør-til-rørplade-forbindelser, fordybede flanger og kassehjørner, takket være dens slanke svejsehoved og kompakte størrelse.
Kan håndholdt laser svejsning håndtere forskellige metaller?
Ja, håndholdt laser svejsning er ideel til sammenføjning af forskellige metaller, der er sårbare over for intermetalisk sprødhed, som kobber–rustfrit stål og aluminium–nikkel legeringer, på grund af dets ekstremt lav og lokaliseret varmetilførsel.
Hvad er nogle specifikke anvendelser af håndholdt laser svejsning?
Eksempler inkluderer reparation af olie- og gasrørledninger, forsegling af medicinske implantater, sammenføjning af ikke-strukturelle luftfartsbracketter og svejsning af skibsrumpa, togvogne og brændstofsystemkomponenter på stedet.
Kræver håndholdt laser svejsning efterbehandling?
I de fleste tilfælde er der ingen behov for efter-svejse udretning eller omfattende finish, da denne proces minimerer sprøjt og deformation.
Indholdsfortegnelse
- Reparationer på stedet og fjernproduktion med håndholdt laser svejsning
- Bærbart laser svejsning i indsnævrede eller komplekse geometrier
- Præcist håndholdt laser svejsning til mikrokomponenter
- Minimering af termisk påvirkning: håndholdt laser-svejsning af varmefølsomme og forskellige materialer
-
Ofte stillede spørgsmål (FAQ)
- Hvilke brancher drager mest fordel af håndholdt laser svejsning?
- Hvordan minimerer håndholdt laser svejsning deformation?
- Er håndholdt laser svejsning velegnet til indsnævrede eller udfordrende områder?
- Kan håndholdt laser svejsning håndtere forskellige metaller?
- Hvad er nogle specifikke anvendelser af håndholdt laser svejsning?
- Kræver håndholdt laser svejsning efterbehandling?