 EN

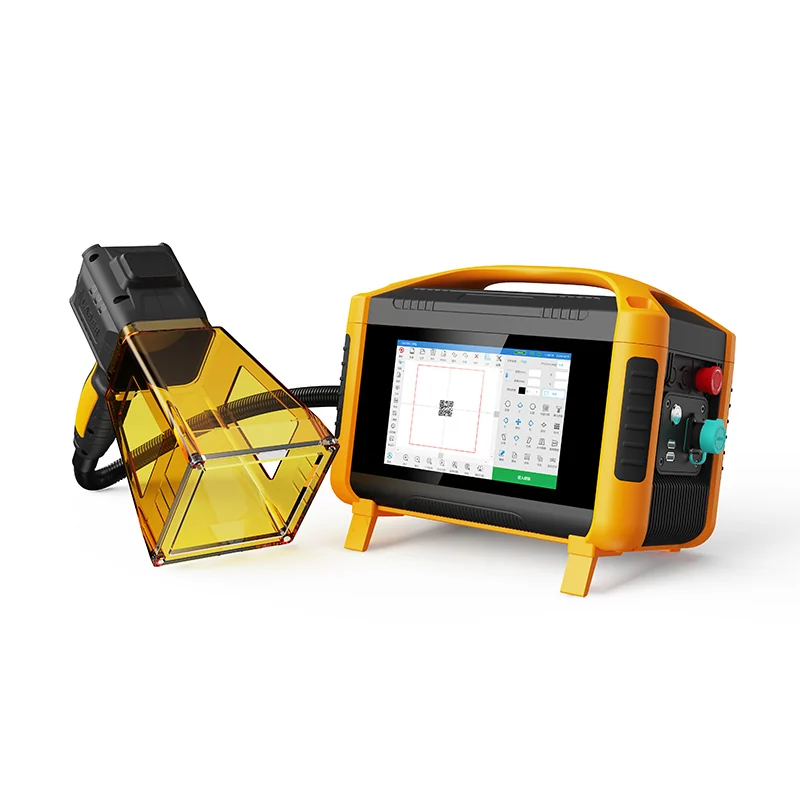
Ადგილზე რემონტი და დაშორებული წარმოება ხელში ჭედავი ლაზერის შეერთების გამოყენებით
Რეალურ დროში სტრუქტურული რემონტი ინფრასტრუქტურაში, ენერგეტიკაში და ნავთობ-და აირმომარაგების საწარმოებში
Ინფრასტრუქტურის, ენერგეტიკის და ნავთობ-გაზის საწარმოები ხშირად ვერ იტანენ სასწავლებლის პირობებში გამოწვეულ დაყოვნებას. მილების მხარდაჭერებში, რეზერვუარების კედლებში, სტრუქტურულ ფოლადში და კლაპნების სხელებში წარმოქმნილი თავისუფალი ხარვეზები მოითხოვენ Non-stop ჩარევას ჯერ კიდევ მაშინ, სანამ მთლიანად არ დაინგრევა სისტემა. ხელში ჭედავად მოწყობილი ლაზერული შედუღება საშუალებას აძლევს სტრუქტურული დაზიანებების მიმდინარე შეკეთებას, რადგან მისი მსუბუქი, ჰაერით გაცივებადი დიზაინი და ნებისმიერი პოზიციის შესაძლებლობა საშუალებას აძლევს მას გამოყენების ადგილზე დასაყენებლად. ტექნიკოსები სისტემას პირდაპირ აყენებენ მჭიდრო მილების რაკეტებში, რეზერვუარების სკირტებში და კაბელების ტრეიების მხარდაჭერებში — კრანების ან სკაფოლდინგების გარეშე. მისი კონცენტრირებული სითბოს შეყვანა წარმოქმნის ვიწრო სითბოს ზემოქმედების ზონას (HAZ), რაც მინიმიზაციას ახდენს დეფორმაციას და უმეტეს შემთხვევაში არ სჭირდება შედუღების შემდგომი გასწორება ან მექანიკური დამუშავება. ჩვეულებრივი არკის შედუღებისგან განსხვავებით — რომელიც ჩვეულებრივ მოითხოვს წინასწარ გაცხელებას, შუალედური ტემპერატურის კონტროლს და გრძელი გაცივების ციკლებს — ხელში ჭედავად მოწყობილი ლაზერული შედუღება სწრაფად და მუდმივად ასრულებს სრული გამჭვდროების შედუღებებს. ნავთობ-გაზის მილებში ის ხვრელებს ახურებს და გამოჭრილი მილების მოკლე ნაკვეთებს აღადგენს დიდი ნაკვეთების გამოკვეთის გარეშე, რაც მნიშვნელოვნად ამცირებს დაყოვნებას და მასალის დაკარგვას. მინიმალური შედუღების შემდგომი გაფანტვა კი კიდევ მეტად ამცირებს შემოწმების და სუფთავების დროს. ორ ადამიანიანი ჯგუფი ეფექტურად გადაადგილდება ერთი შეკეთების ადგილიდან მეორეზე, რაც საშუალებას აძლევს მოძრავი მოწყობილობის და ტვირთის მხარდაჭერების მუშაობის გაგრძელებას განსაკუთრებით განრიგით განსაზღვრული მომსახურების ფანჯრების განმავლობაში.
Რელსის ვაგონების, ზღვის ტრანსპორტის საშუალებებისა და აეროკოსმოსური კომპონენტების მობილური მომსახურება
Მობილური ტექნიკური მომსახურების ჯგუფები მუშაობენ მჭიდრო გადაბრუნების შეზღუდვების ქვეშ, იქნება ეს რკინიგზის ვაგონების, გემების კორპუსების თუ თვითმფრინავის კომპონენტებისათვის. ხელში მოთავსებული ლაზერული შედუღება აკმაყოფილებს ამ მოთხოვნებს: ის არის გადასატანი, სწრაფად განთავსებადი და ეფექტური შეკრული ან უხერხული სივრცეებში. რკინიგზის ვაგონების გვერდითი ფურცლები, ჰოპერები და კარის ჩარჩოები შეიძლება შეკეთდეს ადგილზე გვერდითი მხარეზე; საზღვაო ეკიპაჟები თალამობენ საბაგიროს ფიტინგებს, ხელსაყრელებს და თხელი კორპუსის გამკ ტუნგსტენის ინერტული გაზის (TIG) შედუღებასთან შედარებით, ხელის ლაზერული შედუღება მოითხოვს ნაკლებ სახსრების მომზადებას, ნაკლებ შევსების გავლით და თითქმის არანაირი შემდუღებლობა. ლოგისტიკურად, იგი შეცვლის მრავალჯერად მანქანებს, გაზის ბოთლებს და წინათაცხელების სისტემებს ერთი კომპაქტური ენერგიის წყაროთი. ოპერატორები შეუსაბამოდ ეწყობა სხვადასხვა მასალის სისქესა და რთულ გეომეტრიას, როგორიცაა მოხრილი ვაგონების სახურავები, გემის ბლოკები ან თვითმფრინავის ჩარჩოების ელემენტები, რაც საშუალებას იძლევა პროგნოზირებადი დაგ
Ხელით არსებული ლაზერული შედუღება შეზღუდულ ან რთულ გეომეტრიაში
Შესაძლებლობა შევიდეთ შიგა კონტურებში, მჭიდრო დაფარვის შეერთებებში და მრავალღერძიან შეკრებებში
Ფიქსირებული ოპტიკა და მოცული ფარანები ხშირად ვერ ართმევენ მოცულ ან გეომეტრიულად რთულ ადგილებში — მაგრამ ხელში ჭერადი ლაზერი გამოირჩევა შეზღუდული წვდომის მქონე ადგილებში. მისი ხანგრძლივი სვარების თავი შეიძლება შევიდეს შიგა კონტურებში, მილების და მილების ფურცლების შეერთებებში, ჩაღრმავებულ ფლანცებში და ყუთის კუთხეებში მინიმალური სივრცით. კომპაქტური ოპტიკა ხელს უწყობს სვარების პულსის რეალურ ხედვას, რაც ამაღლებს კონტროლს მრუდ ან არეგულარულ პროფილებზე მოძრაობის დროს. რადგან კონცენტრირებული სხივი აძლევს სწორ ენერგიას, მეზობლად მომზადებული ზედაპირები და თავისუფალი კედლები არ დეფორმირდება. სივრცით შეზღუდული ლაპ შეერთებების შემთხვევაში ვიწრო შედუღების ზონა აღწევს სრულ შეღრმავებას და არ იწვევს გახვრელვას. მრავალ-ღერძიან შეკრებებში ოპერატორები ერთდროულად ასრულებენ ძირის, ცხელი და საფარის გასვარებას — რაც ამცირებს ხელახალ დასაყენებლად გადატანას, კრანის აწევას და ხელახალ დამუშავებას. ადგილობრივი დაცვის აირი და სასვარების სადგანი ამ პროცესს იდეალურად აკეთებს ველური მორგების, მომსახურების ბაიების და დაბალი მოცულობის წარმოების დროს, სადაც ავტომატიზებული უჯრედები არ არის პრაქტიკული. შედეგად მიიღება განმეორებადი, მაღალი მთლიანობის შედუღება იმ ადგილებში, სადაც ადრე ხელით არკის სვარება იყო ერთადერთი შესაძლებლობა — ან ავტომატიზაცია ძალიან ძვირად ღებულობდა.
Მიკროკომპონენტების სახელოვანი ლაზერული შედუღება მაღალი სიზუსტით
Ჰერმეტული დასამყარებლად მედიცინური იმპლანტებისა და ელექტრონული სენსორების მილიმეტრზე ნაკლები სიგანის შეერთების კონტროლი
Ხელით მართვადი ლაზერული შედუღება საშუალებას აძლევს მილიმეტრზე ნაკლები ზურგის კონტროლს, რაც საჭიროებულია მედიცინური იმპლანტებისა და ელექტრონული სენსორების ჰერმეტული დახურვისთვის. მისი ფოკუსირებული სხივი ქმნის ვერძის ვიწრო ზონებს განსაკუთრებით დაბალი სითბოს შეყვანით — რაც იცავს გარშემო მდებარე მიკროელექტრონიკას, ბიოსათანადო საფარებს და სიბრტყეებს. ბოჭკოვანი ოპტიკის სხივის მიწოდება საშუალებას აძლევს სიზუსტით განათავსოს სხივი პატარა კორპუსებში, ვიწრო არხებში და სივრცით შეზღუდულ გარემოში. ოპერატორები ზუსტად არეგულირებენ პულსის ხანგრძლივობას, ლაქის ზომას და მოძრაობის სიჩქარეს, რათა მიიღონ 1 მმ-ზე ნაკლები სიგანის ერთნაირი შედუღებები. იმპლანტების შემთხვევაში — მათ შორის პეისმეიკერების და ნეიროსტიმულატორების კორპუსების შემთხვევაში — ეს სიზუსტე უზრუნველყოფს სუფთა და გლუვ შედუღების ზედაპირებს, რაც ამცირებს დაბინძურების რისკს და აკმაყოფილებს მკაცრ რეგულატორულ მოთხოვნებს. ასევე საშუალებას აძლევს სანდო მემს სენსორებისა და მიკროსითხეების კარტრიჯების ხურდების დახურვას, სადაც გამოტოვების გზები შეიძლება იყოს 50 მკმ-ზე ნაკლები. სენსორების წარმოებაში პორტატული მოწყობილობები შედუღებენ შიგა კომპონენტებს მეზობელი ელექტრონული სქემების დაზიანების გარეშე — რაც ხელს უწყობს ელექტრომაგნიტური დაცვის და ტენის წინააღმდეგობის მოთხოვნებს. მინიმალური ოქსიდაციით და ლოკალიზებული ენერგიის მიწოდებით ხელით მართვადი ლაზერული შედუღება ინარჩუნებს ნაკეთობის მთლიანობას, ხოლო აკმაყოფილებს რეგულირებული მედიცინური და ელექტრონული წარმოების გარემოს მკაცრ სტანდარტებს.
Თერმული ზემოქმედების მინიმიზაცია: ხელში ჭიდვადი ლაზერული შედუღება სითბოს მგრძნობარე და განსხვავებული მასალებისთვის
Სპილენძ–გამძლე ფოლადისა და ალუმინი–ნიკელის შენაირების შეერთება ინტერმეტალური შემძაფრების გარეშე
Ხელით მართვადი ლაზერული შედუღების ძალიან დაბალი, ლოკალიზებული სითბოს შეყვანა განსაკუთრებით მნიშვნელოვანია სხვადასხვა მეტალის შედუღების დროს, რომლებიც მიკროსტრუქტურული ფაზების წარმოქმნის გამო ხდებიან საკმაოდ მყარი — მაგალითად, სპილენძ–გამაგრებული ფოლადი და ალუმინიუმ–ნიკელის შენაირებები. ტრადიციული არკ-პროცესები ინტერფეისის ზედაპირზე სითბოს საკმაოდ გრძელი ხანით ამაღლებენ, რაც სისტემაში სისქე და მყარობის მატერიალების ფაზების წარმოქმნას უზრუნველყოფს და შედუღების სიმტკიცესა და ციკლური ტვირთვის წინააღმდეგ მედეგობას ამცირებს. საპირაროდ, ფოკუსირებული ლაზერული სხივი ენერგიას მილიწამებში აძლევს, პატარა დნებადი პულის შექმნის და სწრაფი გამყარების შესაძლებლობის მიცემის მეშვეობით. პულსის ფორმის, ლაზერული ლაქის ზომის და გადაადგილების სიჩქარის რეგულირებით ოპერატორები ზუსტად კონტროლავენ გაგრილების სიჩქარეს და მასალის შერევის ხარისხს — რაც ინტერფეისზე მყარი ფაზების წარმოქმნის დახურვას უზრუნველყოფს. ამ მეთოდით მიიღება უფრო ვიწრო თბოგავლენის ზონები (HAZ), დეფორმაციის შემცირება და შედუღების ტვირთვის წინააღმდეგ მედეგობის გაუმჯობესება. შედუღების მიმდებარე საწყისი მასალის თვისებები შეუცვლელი რჩება, რაც ამ პროცესს სითბოს მიმართ მგრძნობიარე კონსტრუქციების შესადგენად საშუალებას აძლევს — მაგალითად, ბატარეის კონტაქტების თავის თავის სისქის მცირე მნიშვნელობის გამო, სენსორების კორპუსების და მედიცინური მოწყობილობების გარეგნული საფარების შემთხვევაში, სადაც შედუღების შემდგომი გასწორება და ხელახლა დამუშავება ეკონომიკურად შეუძლებელია. ამ მეთოდით ასევე შესაძლებელი ხდება ისეთი მასალების სანდო შედუღება, რომლებიც ისტორიულად საერთო შედუღების მეთოდების მიმართ შეუთავსებელი იყვნენ. ლაზერული სხივის სიზუსტე საშუალებას აძლევს მჭიდრო სივრცეში კუთხის და გადახურული შეერთებების შექმნას სითბოს გავრცელების გარეშე, ხოლო ოპერატორები შეძლებენ შეერთების ტრაექტორიის დინამიურ ადაპტაციას ადგილობრივი მორგების ცვალებადობის მიხედვით — ყველა ეს მოქმედება მთლიანი კონსტრუქციის სითბოს დატვირთვის მინიმიზაციით ხდება.
Ხშირად დასმული კითხვები (FAQ)
Რომელი საინდუსტრო სფეროები იღებენ ყველაზე მეტ სარგებლობას ხელში ჭიდვადი ლაზერული შედუღებისგან?
Ინფრასტრუქტურა, ენერგეტიკა, ნავთობი და გაზი, რკინიგზა, ზღვის ტრანსპორტი, აეროკოსმოსური სფერო, მედიცინური მოწყობილობების წარმოება და ელექტრონიკა — ეს საინდუსტრო სფეროები მნიშვნელოვნად იღებენ სარგებლობას ხელში ჭიდვადი ლაზერული შედუღებისგან, რადგან ის არის სიზუსტის, მოძრავობის და ეფექტურობის მიხედვით გამორჩეული.
Როგორ ამცირებს ხელში ჭიდვადი ლაზერული შედუღება დეფორმაციას?
Კონცენტრირებული სითბოს შეყვანა წარმოქმნის ვიწრო სითბოს ზემოქმედების ზონას (HAZ), რაც ამცირებს დეფორმაციას. ამ მიზეზით უმეტეს შემთხვევაში აღარ არის საჭიროების შედუღების შემდგომი გასწორება ან მექანიკური დამუშავება.
Შეიძლება თუ არა ხელში ჭიდვადი ლაზერული შედუღება გამოყენებულ იქნას შეზღუდულ ან არასასურველ სივრცეებში?
Კი, ხელში ჭიდვადი ლაზერული შედუღება ძალიან ეფექტურია შეზღუდულ ან არასასურველ სივრცეებში, მაგალითად შიგა კონტურებში, მილების და მილების ფურცლების შეერთებებში, ჩაღრმავებულ ფლანცებში და ყუთის კუთხეებში, რადგან მისი შედუღების თავი ხელსაყრელი სიბრტვილის და მცირე ზომის გამო ადვილად შეიძლება გამოყენება.
Შეიძლება თუ არა ხელში ჭიდვადი ლაზერული შედუღება გამოყენებულ იქნას სხვადასხვა მეტალის შედუღების დროს?
Კი, ხელით მართვადი ლაზერული შედუღება იდეალურია სხვადასხვა მეტალის შეერთებისთვის, რომლებიც მგრძნობარენ ინტერმეტალურ ქარგვას, მაგალითად, სპილენძ–გამაგრებული ფოლადი და ალუმინიუმ–ნიკელის შენაირებები, რადგან მისი სითბოს შეყვანა არის ულტრადაბალი და ადგილობრივი.
Რა არის ხელით მართვადი ლაზერული შედუღების კონკრეტული გამოყენების სფეროები?
Მაგალითები მოიცავს ნავთობისა და ბუნებრივი აირის მილსადენების შეკეთებას, სამედიცინო იმპლანტების დახურვას, აეროკოსმოსური ბრაკეტების (არ იყოს სტრუქტურული) შეერთებას და სასწრაფო შედუღებას ხომალდების სხელებზე, რელსების მანქანებზე და საწვავის სისტემის კომპონენტებზე.
Სჭირდება თუ არა ხელით მართვადი ლაზერული შედუღებას შემდგომი დამუშავება?
Უმეტეს შემთხვევაში არ არის საჭიროების შედუღების შემდგომი გასწორება ან გაფართოებული დასასრულებლად დამუშავება, რადგან ეს პროცესი მინიმიზაციას ახდენს შედუღების გაფანტვას და დეფორმაციას.
Სარჩევი
- Ადგილზე რემონტი და დაშორებული წარმოება ხელში ჭედავი ლაზერის შეერთების გამოყენებით
- Ხელით არსებული ლაზერული შედუღება შეზღუდულ ან რთულ გეომეტრიაში
- Მიკროკომპონენტების სახელოვანი ლაზერული შედუღება მაღალი სიზუსტით
- Თერმული ზემოქმედების მინიმიზაცია: ხელში ჭიდვადი ლაზერული შედუღება სითბოს მგრძნობარე და განსხვავებული მასალებისთვის
-
Ხშირად დასმული კითხვები (FAQ)
- Რომელი საინდუსტრო სფეროები იღებენ ყველაზე მეტ სარგებლობას ხელში ჭიდვადი ლაზერული შედუღებისგან?
- Როგორ ამცირებს ხელში ჭიდვადი ლაზერული შედუღება დეფორმაციას?
- Შეიძლება თუ არა ხელში ჭიდვადი ლაზერული შედუღება გამოყენებულ იქნას შეზღუდულ ან არასასურველ სივრცეებში?
- Შეიძლება თუ არა ხელში ჭიდვადი ლაზერული შედუღება გამოყენებულ იქნას სხვადასხვა მეტალის შედუღების დროს?
- Რა არის ხელით მართვადი ლაზერული შედუღების კონკრეტული გამოყენების სფეროები?
- Სჭირდება თუ არა ხელით მართვადი ლაზერული შედუღებას შემდგომი დამუშავება?