 EN

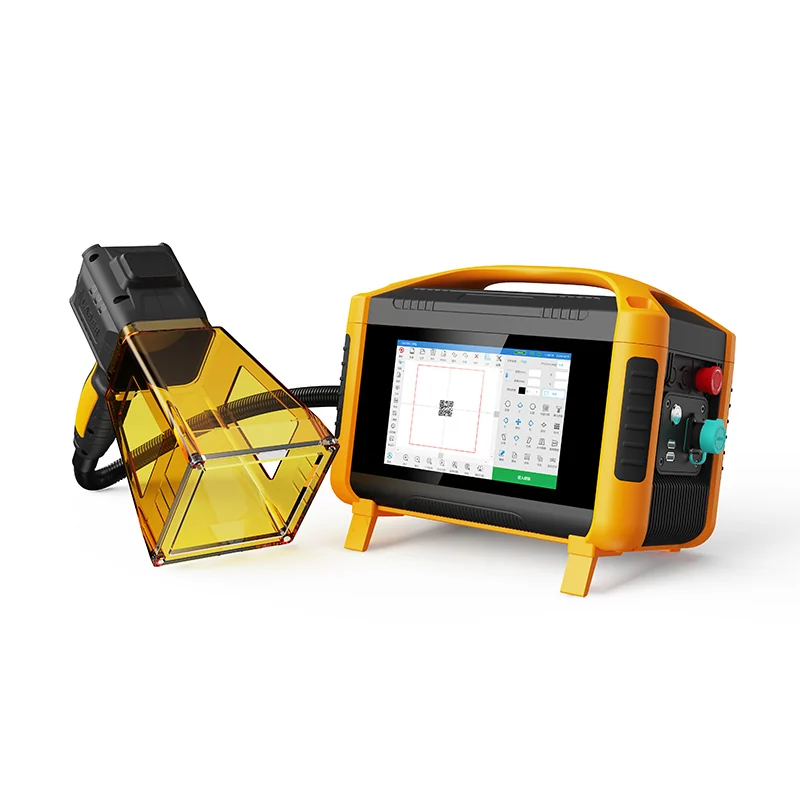
الإصلاحات في الموقع والتصنيع عن بُعد باستخدام لحام الليزر المحمول
إصلاحات هيكلية فورية في مرافق البنية التحتية والطاقة والنفط والغاز
غالبًا ما لا تسمح المنشآت الخاصة بالبنية التحتية والطاقة والنفط والغاز بحدوث تأخيرات ناتجة عن إجراء الإصلاحات في ورش العمل. فتشققات دعائم الأنابيب، وأغلفة الخزانات، والفولاذ الهيكلي، وأجسام الصمامات تتطلب تدخلًا فوريًّا لمنع حدوث أعطال متتالية. ويُمكِّن اللحام بالليزر اليدوي من إجراء إصلاحات هيكلية فورية بفضل تصميمه الخفيف الوزن والمُبرَّد بالهواء وقدرته على العمل في جميع المواضع. ويقوم الفنيون بتثبيت النظام مباشرةً داخل أرفف الأنابيب المزدحمة، وحواف الأوعية، ودعائم صواني الكابلات—دون الحاجة إلى رافعات أو سقالات. كما أن تركيز مدخل الحرارة يُنتج منطقة ضيقة متأثرة بالحرارة (HAZ)، مما يقلل التشوه إلى الحد الأدنى، ويُلغي الحاجة عادةً إلى عمليات تسوية أو تشغيل ميكانيكي بعد اللحام. وبالمقارنة مع اللحام القوسي التقليدي—الذي يتطلب عادةً تسخينًا مبدئيًّا، والتحكم في درجة حرارة الطبقات الوسطى، ودورات تبريد ممتدة—يحقِّق لحام الليزر اليدوي لحامات اختراق كامل بسرعةٍ وثباتٍ عاليين. وفي أنابيب النفط والغاز، يُغلق هذا الأسلوب الثقوب الدقيقة ويُعيد ترميم المرفقين المتآكلين دون قص أقسام كبيرة، ما يقلل وقت التوقف عن العمل وهدر المواد بشكل كبير. كما أن انخفاض الرشّ الناتج يقلل كذلك من الوقت المطلوب للتفتيش والتنظيف. ويمكن لفريق مكوَّن من شخصين التحرك بكفاءة بين نقاط الإصلاح، مما يحافظ على تشغيل المعدات الدوارة والهياكل الحاملة للأحمال خلال فترات الصيانة المجدولة.
الصيانة المتنقلة للقطارات والمركبات البحرية ومكونات الطيران
تعمل فرق الصيانة المتنقلة ضمن قيود ضيقة تتعلق بالوقت المتاح لإكمال المهام—سواءً في عربات القطارات أو أجسام السفن أو مكونات الطائرات. وتلبي لحام الليزر اليدوي هذه المتطلبات: فهو قابل للنقل، وقابل للنشر بسرعة، وفعال في المساحات الضيقة أو الصعبة التوصّل إليها. ويمكن إصلاح صفائح جوانب عربات القطار، والمنحدرات المخروطية (hopper chutes)، وإطارات الأبواب مباشرةً في مواقع التوقف الجانبي؛ كما يقوم طاقم السفن بإصلاح التجهيزات المثبتة على ظهر السفينة (deck fittings)، والدرابزينات (handrails)، والعناصر الداعمة الرقيقة لأجسام السفن أثناء رسوّها في المرسى—مع استخدام إدخال حراري منخفض لتفادي التشوه المعروف باسم «oil-canning»؛ أما موظفو قطاع الطيران فيصلحون الدعامات غير الإنشائية، وأنابيب التهوية (ducting)، والدعامات الخاصة بأنظمة الوقود مباشرةً في hangars أو المواقع الميدانية. وبالمقارنة مع لحام القوس الكهربائي بتغذية غاز خامل باستخدام قطب تنغستن (TIG)، فإن لحام الليزر اليدوي يتطلب تحضيرًا أقل للمفصلات، وعددًا أقل من عمليات إضافات المادة المالئة (filler passes)، ولا يحتاج تقريبًا إلى أي عملية صقل بعد اللحام. ومن الناحية اللوجستية، يُستعاض عن عدة آلات، وأسطوانات غاز، وأنظمة تسخين أوليّة، بمصدر طاقة واحد مدمج. ويتمكّن المشغلون من التكيّف بسلاسة مع اختلاف سماكة المواد والهندسات المعقدة—مثل أسطح عربات القطار المنحنية، أو الجدران العرضية للسفن (bulkheads)، أو عناصر هيكل الطائرات—ما يتيح جدولةً متوقَّعةً وتخفيضاتٍ قابلة للقياس في وقت توقف الأصول.
اللحام بالليزر المحمول في الأماكن الضيقة أو الهندسات المعقدة
الوصول إلى الحواف الداخلية، والوصلات المتداخلة الضيقة، والتجميعات متعددة المحاور
غالبًا ما تفشل المصابيح ذات العدسات الثابتة والثقيلة في المناطق المُستَفِلَّة أو ذات الأشكال الهندسية المعقدة، لكن الليزر اليدوي يتفوَّق حيث يكون الوصول محدودًا. فرأس اللحام الرفيع يدخل بسهولة إلى المنحنيات الداخلية، والمفاصل بين الأنابيب ولوح التثبيت، والشفاه المستفِلَّة، وزوايا الصناديق حتى مع أقل مسافة تهوية ممكنة. وتدعم العدسات المدمجة المراقبة البصرية الفورية لبركة اللحام، ما يحسِّن التحكم أثناء الحركة على طول الملامح المنحنية أو غير المنتظمة. وبما أن الشعاع المركَّز يُوفِّر طاقة دقيقة، تبقى الأسطح الآلية المجاورة والجدران الرقيقة دون تشوه. أما في الوصلات المتراكبة الضيقة، فيحقِّق نطاق الانصهار الضيق اختراقًا كاملاً دون ثقوب. وفي التجميعات متعددة المحاور، يُكمِل المشغِّلون عمليات اللحام الجذري والساخن والعلوي في سلسلة واحدة متواصلة، مما يقلِّل من الحاجة لإعادة التموضع، ورفع المعدات بالرافعات، وإعادة العمل. كما أن توفير غاز الحماية وتغذية السلك محليًّا يجعل هذه العملية مثالية لتوصيل القطع في الموقع، وورش الصيانة، والإنتاج بكميات منخفضة حيث تكون الخلايا الآلية غير عملية. والنتيجة هي لحام انصهاري قابل للتكرار وعالي الجودة في مناطق كانت تُوكَل سابقًا إلى اللحام القوسي اليدوي — أو إلى أنظمة أتمتة باهظة التكلفة جدًّا.
لحام ليزري محمول عالي الدقة للمكونات المصغرة
التحكم في طول التماس بدقة أقل من المليمتر لضمان إحكام غلق الغرسات الطبية وأجهزة الاستشعار الإلكترونية
يوفّر لحام الليزر اليدوي تحكّمًا دقيقًا في خط اللحام بقياسات أقل من المليمتر، وهو ما يُعد ضروريًّا لضمان الختم المحكم للأجهزة الطبية المزروعة وأجهزة الاستشعار الإلكترونية. ويُولّد الشعاع المركّز مناطق انصهار ضيّقة جدًّا ومدخل حراري منخفض جدًّا، مما يحافظ على المكوّنات الإلكترونية المجاورة والطلاءات المتوافقة حيويًّا والمواد الأساسية الحسّاسة. وتتيح وسيلة توصيل الشعاع عبر الألياف البصرية تحديد الموضع بدقة داخل التغليف الصغير والقنوات الضيّقة والمحفظات المغلقة بإحكام. ويمكن للمُشغِّلين ضبط مدة النبضة وحجم النقطة وسرعة الحركة بدقة لإنتاج لحامات متجانسة عرضها أقل من ملليمتر واحد. وفي حالة الأجهزة القابلة للزراعة—مثل أغلفة أجهزة تنظيم ضربات القلب ومحفظات المنبّهات العصبية—يضمن هذا الدقة سطوح لحام نظيفة وسلسة تقلّل من خطر التلوث وتفي بالمتطلبات التنظيمية الصارمة. كما يمكّن هذا الأسلوب من إغلاق الأغطية بشكل موثوق لأجهزة استشعار MEMS والكرتريجات الميكرو-سائلية، حيث قد تكون مسارات التسرب أصغر من ٥٠ ميكرومتر. وفي تصنيع أجهزة الاستشعار، تُستخدم الوحدات المحمولة لتوصيل المكونات الداخلية دون إلحاق الضرر بالدوائر المجاورة، مما يدعم متطلبات الحماية من التداخل الكهرومغناطيسي ومقاومة الرطوبة. وبفضل انخفاض الأكسدة إلى أدنى حدٍّ وتركيز طاقة التسخين في منطقة محدودة، يحافظ لحام الليزر اليدوي على سلامة القطعة مع الالتزام بالمعايير الدقيقة المفروضة في بيئات إنتاج الأجهزة الطبية والإلكترونية الخاضعة للتنظيم.
الحد من التأثير الحراري: لحام المعادن الحساسة للحرارة والمعادن غير المتجانسة باستخدام أجهزة لحام ليزر محمولة
وصل سبائك النحاس–الفولاذ المقاوم للصدأ وسبائك الألومنيوم–النيكل دون حدوث هشاشة بين المعادن
مُدخل الحرارة الموضعي المنخفض جدًّا في اللحام بالليزر اليدوي يكتسب أهميةً حاسمةً عند وصل الفلزات غير المتجانسة التي تميل إلى التصلب بين المعادن—مثل مزيج النحاس مع الفولاذ المقاوم للصدأ ومزيج الألومنيوم مع النيكل. أما العمليات القوسية التقليدية فتحافظ على درجات حرارة مرتفعة عند السطح الفاصل لفترةٍ كافيةٍ لتكون طبقاتٍ سميكةٍ هشةٍ من المركبات بين المعادن، مما يُضعف مقاومة الوصلة للشد والتعب. وعلى العكس من ذلك، فإن شعاع الليزر المركّز يُورِد الطاقة خلال جزءٍ من الميلي ثانية، مكوّنًا بركة انصهار صغيرةً ويسمح بالتجمّد السريع. وبضبط شكل النبضة وحجم النقطة وسرعة الحركة، يستطيع المشغلون التحكم بدقة في معدل التبريد ومدى الاختلاط—ما يكبح تشكّل الطور الهش عند السطح الفاصل. وهكذا تنتج مناطق تأثر حراري أضيق، وتشوّه أقل، ومتانة أعلى في الوصلة. وتبقى خصائص الفلز الأساسي المجاورة للوصلة سليمةً، ما يجعل هذه الطريقة مناسبةً للتجميعات الحساسة للحرارة مثل ألسنة البطاريات الرقيقة، وغلاف أجهزة الاستشعار، وعلب الأجهزة الطبية—حيث إن التسوية أو الإصلاح بعد اللحام يُعدّ مكلفًا جدًّا. كما تتيح هذه الطريقة وصل مجموعاتٍ من المواد كانت تُعتبر سابقًا غير متوافقةٍ مع عمليات اللحام الانصهارية التقليدية. وتدعم دقة الشعاع إنجاز وصلات الزاوية والوصلات التداخلية في المساحات الضيّقة دون انتشار حراري، ويمكن للمشغلين تعديل مسار اللحام ديناميكيًّا استجابةً للتغيرات المحلية في تركيب القطع—مع الحفاظ في الوقت نفسه على إجهاد حراري منخفض عبر التجميع بأكمله.
الأسئلة الشائعة (FAQ)
أي القطاعات تستفيد أكثر ما يمكن من اللحام بالليزر اليدوي؟
تستفيد قطاعات مثل البنية التحتية والطاقة والنفط والغاز والسكك الحديدية والنقل البحري والفضاء الجوي وتصنيع الأجهزة الطبية والإلكترونيات بشكل كبير من اللحام بالليزر اليدوي نظراً لدقته وقدرته على التنقُّل وكفاءته.
كيف يقلل اللحام بالليزر اليدوي التشوهات؟
مصدر الحرارة المركَّز يولِّد منطقة ضيقة متأثرة بالحرارة (HAZ)، مما يقلل التشوهات إلى أدنى حدٍّ ممكن. وهذا يلغي الحاجة عادةً إلى عمليات تسوية أو تشغيل ميكانيكي بعد اللحام.
هل يناسب اللحام بالليزر اليدوي الأماكن الضيقة أو الصعبة الوصول إليها؟
نعم، يمتاز اللحام بالليزر اليدوي بفعاليته العالية في الأماكن الضيقة أو الصعبة الوصول إليها، مثل الحواف الداخلية والمفاصل بين الأنابيب ولوحات التوصيل وأنابيب التوصيل ذات الحواف المُستقرة والزوايا المغلقة، وذلك بفضل رأس اللحام الرفيع وحجمه المدمج.
هل يمكن للحام الليزر اليدوي معالجة المعادن غير المتجانسة؟
نعم، لحام الليزر اليدوي مثالي لتوصيل المعادن غير المتشابهة التي تميل إلى التصلب بين المعادن، مثل النحاس مع الفولاذ المقاوم للصدأ والألمنيوم مع سبائك النيكل، وذلك بسبب إدخال الحرارة المنخفض جدًّا والموضعي جدًّا.
ما هي بعض التطبيقات المحددة لحام الليزر اليدوي؟
ومن الأمثلة على ذلك إصلاح خطوط أنابيب النفط والغاز، وإغلاق الغرسات الطبية، وتوصيل الدعامات الجوية غير الإنشائية، ولحام هياكل السفن وعربات القطارات ومكونات أنظمة الوقود في الموقع.
هل يتطلب لحام الليزر اليدوي معالجة بعد اللحام؟
في معظم الحالات، لا حاجة لتصويب أو تشطيب واسع النطاق بعد اللحام، لأن هذه العملية تقلل من التناثر والتشوه إلى أدنى حد.
جدول المحتويات
- الإصلاحات في الموقع والتصنيع عن بُعد باستخدام لحام الليزر المحمول
- اللحام بالليزر المحمول في الأماكن الضيقة أو الهندسات المعقدة
- لحام ليزري محمول عالي الدقة للمكونات المصغرة
- الحد من التأثير الحراري: لحام المعادن الحساسة للحرارة والمعادن غير المتجانسة باستخدام أجهزة لحام ليزر محمولة
-
الأسئلة الشائعة (FAQ)
- أي القطاعات تستفيد أكثر ما يمكن من اللحام بالليزر اليدوي؟
- كيف يقلل اللحام بالليزر اليدوي التشوهات؟
- هل يناسب اللحام بالليزر اليدوي الأماكن الضيقة أو الصعبة الوصول إليها؟
- هل يمكن للحام الليزر اليدوي معالجة المعادن غير المتجانسة؟
- ما هي بعض التطبيقات المحددة لحام الليزر اليدوي؟
- هل يتطلب لحام الليزر اليدوي معالجة بعد اللحام؟