 EN

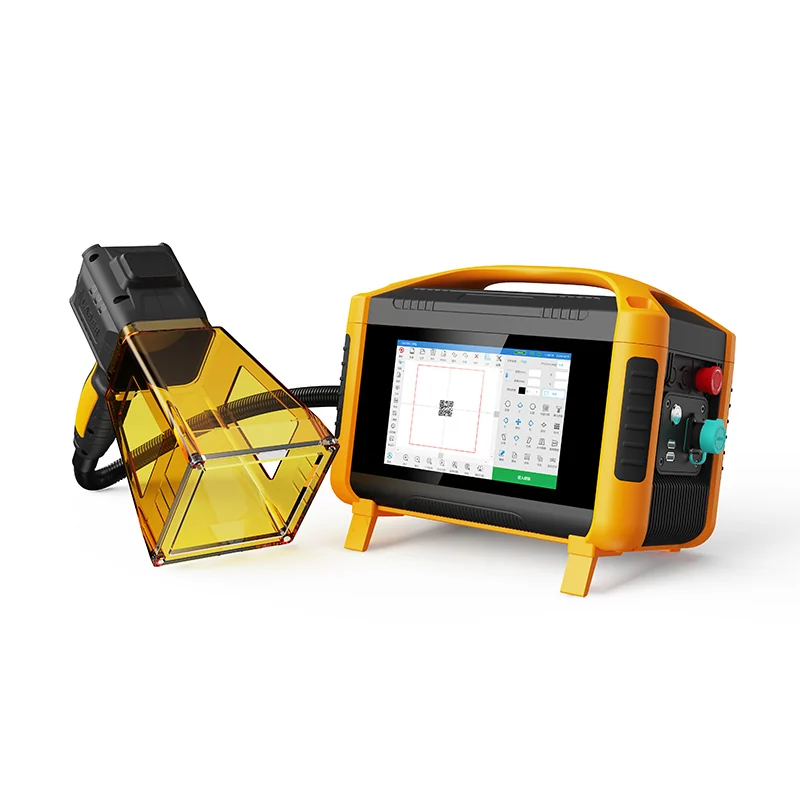
Riparazioni in loco e fabbricazione remota con saldatura laser portatile
Riparazioni strutturali in tempo reale in infrastrutture, impianti energetici e settore oil & gas
Le infrastrutture, il settore energetico e gli impianti petroliferi e del gas spesso non possono permettersi ritardi legati a interventi in officina. Fessure nei supporti di tubazioni, negli involucri di serbatoi, nell’acciaio strutturale e nei corpi delle valvole richiedono un intervento immediato per prevenire guasti a catena. La saldatura laser portatile consente riparazioni strutturali in tempo reale grazie al suo design leggero e raffreddato ad aria, nonché alla sua capacità di operare in qualsiasi posizione. Gli operatori impiegano il sistema direttamente all’interno di rastrelliere affollate di tubazioni, gonne di recipienti e supporti di passerelle per cavi, senza ricorrere a gru né ponteggi. L’apporto termico altamente focalizzato genera una zona termicamente alterata (HAZ) stretta, riducendo al minimo le deformazioni ed eliminando, nella maggior parte dei casi, la necessità di rettifiche o lavorazioni meccaniche post-saldatura. A differenza della saldatura ad arco convenzionale — che richiede tipicamente preriscaldamento, controllo della temperatura tra i passaggi e lunghi cicli di raffreddamento — la saldatura laser portatile realizza saldature a piena penetrazione in modo rapido e costante. Nelle tubazioni petrolifere e del gas, sigilla fori puntiformi e ripristina gomiti usurati senza dover rimuovere ampie sezioni, riducendo in modo significativo i tempi di fermo e gli sprechi di materiale. Lo scarso schizzo ulteriormente abbrevia i tempi di ispezione e pulizia. Un team di due persone può spostarsi con efficienza tra i vari punti di riparazione, mantenendo in funzione apparecchiature rotanti e strutture portanti anche durante le finestre programmate di manutenzione.
Manutenzione mobile di carrozze ferroviarie, imbarcazioni marittime e componenti aerospaziali
I team di manutenzione mobile operano in condizioni di tempo stringente, sia per carrozze ferroviarie, sia per carene di navi, sia per componenti aeronautici. La saldatura laser portatile soddisfa queste esigenze: è trasportabile, rapidamente impiegabile ed efficace anche in spazi ristretti o difficili da raggiungere. Le fiancate delle carrozze ferroviarie, i canali di scarico dei silos e le strutture dei portelli possono essere riparati in loco su un binario di scambio; gli equipaggi marittimi saldano accessori di coperta, corrimani e rinforzi sottili della carena mentre le imbarcazioni sono ormeggiate—utilizzando un basso apporto termico per evitare deformazioni tipo oil-canning; il personale aerospaziale ripara supporti non strutturali, canalizzazioni e sostegni del sistema carburante direttamente nei capannoni o in località operative sul campo. Rispetto alla saldatura TIG (tungsten inert gas), la saldatura laser portatile richiede una preparazione minore dei giunti, un numero ridotto di passate con materiale d’apporto e quasi nessuna rettifica post-saldatura. Dal punto di vista logistico, sostituisce più macchinari, bombole di gas e sistemi di preriscaldamento con un’unica fonte di alimentazione compatta. Gli operatori si adattano senza soluzione di continuità a spessori variabili dei materiali e a geometrie complesse—come tetti curvi di carrozze ferroviarie, paratie navali o elementi strutturali di aerei—consentendo una programmazione prevedibile e riduzioni misurabili dei tempi di fermo degli asset.
Saldatura laser manuale in spazi ristretti o geometrie complesse
Accesso a contorni interni, giunzioni a sovrapposizione strette e assemblaggi multi-asse
Le ottiche fisse e le torce ingombranti spesso falliscono nelle aree incassate o geometricamente complesse, ma un laser portatile eccelle dove l’accesso è limitato. La sua testa di saldatura sottile raggiunge contorni interni, giunzioni tra tubi e piastra forata, flange incassate e angoli di scatole con spazio libero minimo. Ottiche compatte consentono il monitoraggio visivo in tempo reale della pozza di saldatura, migliorando il controllo durante la corsa su profili curvi o irregolari. Poiché il fascio concentrato eroga energia precisa, le superfici lavorate adiacenti e le pareti sottili rimangono indistorte. Per giunzioni a sovrapposizione strette, la zona di fusione ristretta garantisce penetrazione completa senza perforazione. Negli insiemi multi-asse, gli operatori eseguono in un’unica sequenza continua i passaggi di radice, caldo e coprente, riducendo riposizionamenti, sollevamenti con gru e ritravagli. L’uso di gas di protezione locale e alimentazione del filo rende il processo ideale per montaggi in opera, aree di manutenzione e produzione a basso volume, dove le celle automatizzate risultano impraticabili. Il risultato è una fusione ripetibile e di elevata integrità in zone che in precedenza erano riservate alla saldatura ad arco manuale — oppure all’automazione proibitivamente costosa.
Saldatura laser portatile ad alta precisione per microcomponenti
Controllo del giunto submillimetrico per la sigillatura ermetica di impianti medici e sensori elettronici
La saldatura laser manuale offre un controllo del cordone di saldatura inferiore al millimetro, essenziale per la sigillatura ermetica di impianti medici e sensori elettronici. Il suo fascio altamente focalizzato genera zone di fusione strette con un apporto termico eccezionalmente basso, preservando così i microcomponenti elettronici circostanti, i rivestimenti biocompatibili e i substrati delicati. La trasmissione del fascio tramite fibra ottica consente un posizionamento preciso all’interno di involucri ridotti, canali stretti e spazi ristretti. Gli operatori regolano finemente la durata degli impulsi, le dimensioni del punto focale e la velocità di avanzamento per ottenere saldature uniformi di larghezza inferiore a 1 mm. Per dispositivi impiantabili—tra cui gli involucri dei pacemaker e delle unità di neurostimolazione—questa precisione garantisce superfici di saldatura pulite e lisce, riducendo il rischio di contaminazione e soddisfacendo rigorosi requisiti normativi. Inoltre, permette una sigillatura affidabile dei coperchi per sensori MEMS e cartucce microfluidiche, dove i percorsi di perdita possono essere inferiori a 50 µm. Nella produzione di sensori, le unità portatili consentono di saldare componenti interni senza danneggiare i circuiti adiacenti, rispettando così i requisiti di schermatura elettromagnetica e di resistenza all’umidità. Grazie alla minima ossidazione e alla distribuzione localizzata dell’energia, la saldatura laser manuale preserva l’integrità dei pezzi, rispondendo agli standard estremamente severi degli ambienti produttivi regolamentati nel settore medico ed elettronico.
Minimizzazione dell’impatto termico: saldatura laser manuale di materiali termosensibili e di materiali eterogenei
Giunzione di leghe rame–acciaio inossidabile e alluminio–nichel senza fragilità intermetallica
L’apporto di calore estremamente basso e localizzato della saldatura laser manuale è fondamentale per unire metalli dissimili soggetti all’indurimento intermetallico—come rame–acciaio inossidabile e leghe alluminio–nichel. I processi ad arco convenzionali mantengono temperature elevate all’interfaccia per un tempo sufficiente a formare strati intermetallici spessi e fragili, che compromettono la resistenza del giunto e la sua resistenza alla fatica. Al contrario, il fascio laser focalizzato eroga energia in millisecondi, generando una piccola pozzetta fusa e consentendo una solidificazione rapida. Modulando forma dell’impulso, dimensione del punto focale e velocità di avanzamento, l’operatore controlla con precisione la velocità di raffreddamento e il grado di diluizione, sopprimendo così la formazione di fasi fragili all’interfaccia. Ciò comporta zone termicamente alterate (HAZ) più strette, minore deformazione e maggiore tenacità del giunto. Le proprietà dei metalli base adiacenti al cordone di saldatura rimangono inalterate, rendendo il processo adatto ad assemblaggi sensibili al calore, come linguette sottili per batterie, involucri per sensori e custodie per dispositivi medici—dove la rettifica post-saldatura e le operazioni di ritocco sono troppo costose. Inoltre, consente la fusione affidabile di combinazioni di materiali storicamente considerate incompatibili con la saldatura fusiva tradizionale. La precisione del fascio permette di realizzare giunti a cordone d’angolo e sovrapposti in spazi ristretti senza diffusione termica, e l’operatore può adattare dinamicamente il percorso di saldatura alle variazioni locali di accoppiamento, mantenendo nel contempo sollecitazioni termiche ridotte sull’intero assemblaggio.
Domande frequenti (FAQ)
Quali settori traggono i maggiori vantaggi dalla saldatura laser manuale?
Settori come le infrastrutture, l’energia, il petrolio e il gas, le ferrovie, il settore marittimo, l’aerospaziale, la produzione di dispositivi medici e l’elettronica traggono notevoli vantaggi dalla saldatura laser manuale grazie alla sua precisione, portabilità ed efficienza.
In che modo la saldatura laser manuale riduce al minimo la deformazione?
L’apporto termico concentrato genera una zona termicamente influenzata (HAZ) stretta, che riduce al minimo la deformazione. Ciò elimina la necessità di rettifiche o lavorazioni meccaniche post-saldatura nella maggior parte dei casi.
La saldatura laser manuale è adatta a spazi ristretti o difficili da raggiungere?
Sì, la saldatura laser manuale è estremamente efficace in spazi ristretti o difficili da raggiungere, come contorni interni, giunzioni tra tubi e piastra forata, flange incassate e angoli di scatole, grazie alla testa di saldatura sottile e alle dimensioni compatte.
La saldatura laser manuale può unire metalli dissimili?
Sì, la saldatura laser manuale è ideale per unire metalli dissimili soggetti a fragilità intermetallica, come rame–acciaio inossidabile e leghe di alluminio–nichel, grazie al suo apporto termico estremamente basso e localizzato.
Quali sono alcune applicazioni specifiche della saldatura laser manuale?
Tra gli esempi figurano la riparazione di tubazioni per il settore petrolifero e del gas, la sigillatura di impianti medici, l’assemblaggio di supporti aerospaziali non strutturali e la saldatura di carene navali, carrozze ferroviarie e componenti dei sistemi di alimentazione in loco.
La saldatura laser manuale richiede trattamenti post-saldatura?
Nella maggior parte dei casi, non è necessario procedere a raddrizzamenti o finiture estese dopo la saldatura, poiché questo processo riduce al minimo schizzi e deformazioni.
Indice dei Contenuti
- Riparazioni in loco e fabbricazione remota con saldatura laser portatile
- Saldatura laser manuale in spazi ristretti o geometrie complesse
- Saldatura laser portatile ad alta precisione per microcomponenti
- Minimizzazione dell’impatto termico: saldatura laser manuale di materiali termosensibili e di materiali eterogenei
-
Domande frequenti (FAQ)
- Quali settori traggono i maggiori vantaggi dalla saldatura laser manuale?
- In che modo la saldatura laser manuale riduce al minimo la deformazione?
- La saldatura laser manuale è adatta a spazi ristretti o difficili da raggiungere?
- La saldatura laser manuale può unire metalli dissimili?
- Quali sono alcune applicazioni specifiche della saldatura laser manuale?
- La saldatura laser manuale richiede trattamenti post-saldatura?