 EN

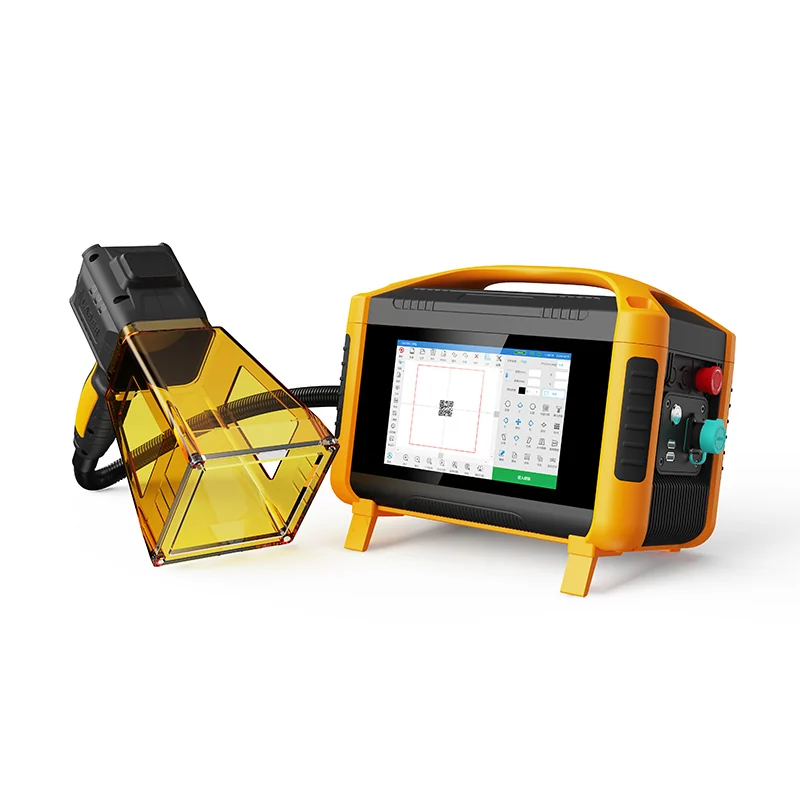
Reparaturen vor Ort und ferngesteuerte Fertigung mit tragbarem Laser-Schweißen
Echtzeit-Strukturreparaturen in Infrastruktur-, Energie- und Öl-und-Gas-Anlagen
Infrastruktur-, Energie- und Öl- sowie Gasanlagen können sich werkstattbasierte Verzögerungen oft nicht leisten. Risse an Rohrhalterungen, Tankwandungen, Tragkonstruktionen aus Stahl und Ventilkörpern erfordern unmittelbares Eingreifen, um Kettenausfälle zu verhindern. Das tragbare Laserschweißen ermöglicht eine Echtzeit-Reparatur von Strukturen dank seines geringen Gewichts, der luftgekühlten Bauweise und der Fähigkeit zum Schweißen in jeder Lage. Techniker setzen das System direkt in beengten Rohrleitungsanlagen, am Fuße von Behältern und an Kabelkanalhalterungen ein – ohne Krane oder Gerüste. Die fokussierte Wärmezufuhr erzeugt eine schmale Wärmeeinflusszone (HAZ), wodurch Verzug minimiert und die Nachbearbeitung durch Ausrichten oder Bearbeiten in den meisten Fällen entfällt. Im Gegensatz zum konventionellen Lichtbogenschweißen – das üblicherweise Vorwärmung, Kontrolle der Zwischentemperatur und längere Abkühlphasen erfordert – liefert das tragbare Laserschweißen vollständig durchgeschweißte Nähte schnell und zuverlässig. Bei Öl- und Gasleitungen verschließt es Nadellöcher und stellt abgenutzte Krümmer wieder her, ohne größere Abschnitte ausschneiden zu müssen; dadurch verringert es Stillstandszeiten und Materialverschwendung deutlich. Ein minimaler Spritzeranteil verkürzt zudem Prüf- und Reinigungszeiten. Ein Team aus zwei Personen kann effizient zwischen Reparaturstellen wechseln und so rotierende Maschinen sowie tragende Konstruktionen während geplanter Wartungsfenster weiterhin im Betrieb halten.
Mobile Wartung von Schienenfahrzeugen, maritimen Schiffen und Luft- und Raumfahrtkomponenten
Mobile Wartungsteams arbeiten unter hohen Zeitvorgaben – egal ob bei Schienenfahrzeugen, Schiffsrümpfen oder Flugzeugkomponenten. Handgeführtes Laser-Schweissen erfüllt diese Anforderungen: Es ist transportabel, schnell einsatzbereit und effektiv auch in engen oder unzugänglichen Bereichen. Seitenbleche von Schienenfahrzeugen, Trichter von Silowagen und Türrahmen lassen sich direkt auf dem Abstellgleis instand setzen; maritime Besatzungen schweissen Deckbefestigungen, Handläufe und dünne Rumpfversteifungen, während die Schiffe im Hafen liegen – mit geringer Wärmezufuhr, um Verwerfungen wie Oil-Canning zu vermeiden; und Luftfahrttechniker reparieren nichttragende Halterungen, Leitungen sowie Halterungen für Kraftstoffsysteme direkt in Hangars oder vor Ort. Im Vergleich zum Wolfram-Inertgas-(TIG-)Schweissen erfordert handgeführtes Laser-Schweissen weniger Fugen-Vorbereitung, weniger Zusatzdraht-Aufträge und nahezu kein Nachschleifen. Logistisch ersetzt es mehrere Maschinen, Gasflaschen und Vorwärm-Systeme durch eine einzige kompakte Stromquelle. Die Bediener passen sich mühelos an unterschiedliche Materialstärken und komplexe Geometrien an – etwa gekrümmte Dächer von Schienenfahrzeugen, Schiffswände oder Flugzeugrahmenelemente – was eine zuverlässige Terminplanung und messbare Reduzierung der Betriebsausfallzeiten ermöglicht.
Handgeführtes Laser-Schweißen in beengten oder komplexen Geometrien
Zugang zu inneren Konturen, engen Überlappungsfügen und Mehrachsen-Baugruppen
Feste Optiken und klobige Schweißlampen versagen häufig in vertieften oder geometrisch komplexen Bereichen – doch ein handgeführter Laser überzeugt dort, wo der Zugang eingeschränkt ist. Sein schlanker Schweißkopf erreicht innere Konturen, Rohr-zu-Rohrboden-Verbindungen, vertiefte Flansche und Kastenecken mit minimalem Freiraum. Kompakte Optiken ermöglichen die Echtzeit-Visuelle Überwachung der Schmelzzone und verbessern so die Kontrolle beim Führen entlang gekrümmter oder unregelmäßiger Profile. Da der fokussierte Strahl präzise Energie liefert, bleiben benachbarte bearbeitete Oberflächen und dünne Wände unverzerrt. Bei engen Überlappungsstößen erzielt die schmale Schmelzzone eine vollständige Durchschweißung ohne Durchbrennen. Bei mehrachsigen Baugruppen führen die Bediener Wurzel-, Zwischen- und Decknaht in einer einzigen kontinuierlichen Abfolge aus – wodurch Neupositionierungen, Kranhebevorgänge und Nacharbeit reduziert werden. Lokale Schutzgasversorgung und Drahtzuführung machen das Verfahren ideal für Montage vor Ort, Wartungsbereiche und Kleinserienfertigung, wo automatisierte Zellen unpraktisch sind. Das Ergebnis ist eine wiederholbare, hochwertige Schmelzverbindung in Bereichen, die zuvor ausschließlich für manuelles Lichtbogenschweißen reserviert waren – oder für eine kostspielige Automatisierungslösung.
Hochpräzises handgeführtes Laser-Schweißen für Mikrokomponenten
Nahtkontrolle im Submillimeterbereich für die hermetische Versiegelung medizinischer Implantate und elektronischer Sensoren
Die handgeführte Laser-Schweißtechnik ermöglicht eine Nahtkontrolle im Submillimeterbereich, die für die hermetische Versiegelung medizinischer Implantate und elektronischer Sensoren unverzichtbar ist. Der fokussierte Strahl erzeugt schmale Schmelzzonen mit außergewöhnlich geringer Wärmezufuhr – wodurch benachbarte Mikroelektronik, biokompatible Beschichtungen und empfindliche Substrate geschont werden. Die faseroptische Strahlführung erlaubt eine präzise Positionierung innerhalb kleiner Gehäuse, enger Kanäle und beengter Einbauräume. Bediener können Dauer, Durchmesser und Vorschubgeschwindigkeit der Laserpulse feinjustieren, um konsistente Schweißnähte mit einer Breite unter 1 mm zu erzeugen. Für implantierbare Geräte – darunter Herzschrittmacher-Gehäuse und Gehäuse für Neurostimulatoren – gewährleistet diese Präzision saubere, glatte Schweißoberflächen, die das Kontaminationsrisiko senken und strengen regulatorischen Anforderungen genügen. Zudem ermöglicht sie eine zuverlässige Deckelversiegelung für MEMS-Sensoren und mikrofluidische Kartuschen, bei denen Leckpfade kleiner als 50 µm sein können. In der Sensorfertigung verbinden tragbare Geräte interne Komponenten, ohne angrenzende Schaltkreise zu beschädigen – was elektromagnetische Abschirmung und Feuchtigkeitsbeständigkeit unterstützt. Dank minimaler Oxidation und lokal begrenzter Energieeintrags bleibt die Bauteilintegrität erhalten, während gleichzeitig die anspruchsvollen Standards regulierter medizinischer und elektronischer Fertigungsumgebungen eingehalten werden.
Minimierung der thermischen Auswirkungen: Handgeführtes Laser-Schweißen von wärmeempfindlichen und ungleichartigen Materialien
Verbinden von Kupfer–Edelstahl- und Aluminium–Nickel-Legierungen ohne intermetallische Versprödung
Die extrem geringe und lokal begrenzte Wärmeeinbringung beim handgeführten Laser-Schweißen ist entscheidend für das Verbinden ungleichartiger Metalle, die zur intermetallischen Versprödung neigen – beispielsweise Kupfer–Edelstahl und Aluminium–Nickel-Legierungen. Herkömmliche Lichtbogenverfahren halten die Grenzflächentemperatur so lange auf einem erhöhten Niveau, dass sich dicke, spröde intermetallische Schichten bilden, welche die Verbindungsfestigkeit und die Ermüdungsbeständigkeit beeinträchtigen. Im Gegensatz dazu liefert der fokussierte Laserstrahl die Energie innerhalb von Millisekunden und erzeugt einen kleinen Schmelzpool mit schneller Erstarrung. Durch Anpassung der Impulsform, des Fleckdurchmessers und der Vorschubgeschwindigkeit können die Bediener Abkühlgeschwindigkeit und Aufschmelzgrad präzise steuern – wodurch die Bildung spröder Phasen an der Grenzfläche unterdrückt wird. Dies führt zu schmaleren Wärmeeinflusszonen (HAZ), geringerer Verzugbildung und verbesserter Zähigkeit der Verbindung. Die Eigenschaften des Grundwerkstoffs in unmittelbarer Nähe der Naht bleiben unverändert, sodass das Verfahren sich besonders für wärmeempfindliche Baugruppen eignet – etwa dünne Batterie-Anschlussbleche, Gehäuse für Sensoren oder medizinische Geräte, bei denen eine Nachbearbeitung wie Ausrichten oder Nachschweißen kostenintensiv wäre. Zudem ermöglicht es eine zuverlässige Schmelzverbindung von Werkstoffkombinationen, die bislang als mit herkömmlichen Schmelzverfahren nicht vereinbar galten. Die Präzision des Strahls erlaubt Kehlnähte und Überlappungsnähte auch in engen Bauräumen ohne thermische Ausbreitung; zudem können die Bediener den Schweißpfad dynamisch an lokale Fügeabweichungen anpassen – stets bei geringer thermischer Belastung der gesamten Baugruppe.
Frequently Asked Questions (FAQ)
Von welchen Branchen profitiert das manuelle Laserschweißen am meisten?
Branchen wie Infrastruktur, Energie, Öl und Gas, Schienenverkehr, Maritime Industrie, Luft- und Raumfahrt, Herstellung medizinischer Geräte sowie Elektronik profitieren erheblich vom manuellen Laserschweißen aufgrund seiner Präzision, Mobilität und Effizienz.
Wie minimiert das manuelle Laserschweißen Verzug?
Die fokussierte Wärmezufuhr erzeugt eine schmale Wärmeeinflusszone (HAZ), wodurch Verzug minimiert wird. Dadurch entfällt in den meisten Fällen die Notwendigkeit einer Nachbearbeitung wie Ausrichten oder Bearbeiten nach dem Schweißen.
Eignet sich das manuelle Laserschweißen für beengte oder schwer zugängliche Bereiche?
Ja, das manuelle Laserschweißen ist in beengten oder schwer zugänglichen Bereichen – etwa bei inneren Konturen, Rohr-zu-Platten-Verbindungen, vertieften Flanschen oder Kastenecken – dank seines schlanken Schweißkopfs und seiner kompakten Bauform äußerst effektiv.
Kann das manuelle Laserschweißen ungleichartige Metalle verbinden?
Ja, das manuelle Laserschweißen eignet sich ideal zum Verbinden ungleichartiger Metalle, die anfällig für intermetallische Sprödigkeit sind – beispielsweise Kupfer–Edelstahl und Aluminium–Nickel-Legierungen – dank seiner extrem geringen, lokal begrenzten Wärmezufuhr.
Welche konkreten Anwendungen hat das manuelle Laserschweißen?
Beispiele umfassen die Reparatur von Öl- und Gasleitungen, das Versiegeln medizinischer Implantate, das Verbinden nichttragender Luftfahrt-Befestigungswinkel sowie das Schweißen von Schiffsrümpfen, Schienenfahrzeugen und Kraftstoffsystemkomponenten direkt vor Ort.
Ist nach dem manuellen Laserschweißen eine Nachbehandlung erforderlich?
In den meisten Fällen ist weder eine Nachrichtung noch eine aufwändige Nachbearbeitung notwendig, da dieses Verfahren Spritzerbildung und Verzug minimiert.
Inhaltsverzeichnis
- Reparaturen vor Ort und ferngesteuerte Fertigung mit tragbarem Laser-Schweißen
- Handgeführtes Laser-Schweißen in beengten oder komplexen Geometrien
- Hochpräzises handgeführtes Laser-Schweißen für Mikrokomponenten
- Minimierung der thermischen Auswirkungen: Handgeführtes Laser-Schweißen von wärmeempfindlichen und ungleichartigen Materialien
-
Frequently Asked Questions (FAQ)
- Von welchen Branchen profitiert das manuelle Laserschweißen am meisten?
- Wie minimiert das manuelle Laserschweißen Verzug?
- Eignet sich das manuelle Laserschweißen für beengte oder schwer zugängliche Bereiche?
- Kann das manuelle Laserschweißen ungleichartige Metalle verbinden?
- Welche konkreten Anwendungen hat das manuelle Laserschweißen?
- Ist nach dem manuellen Laserschweißen eine Nachbehandlung erforderlich?