 EN

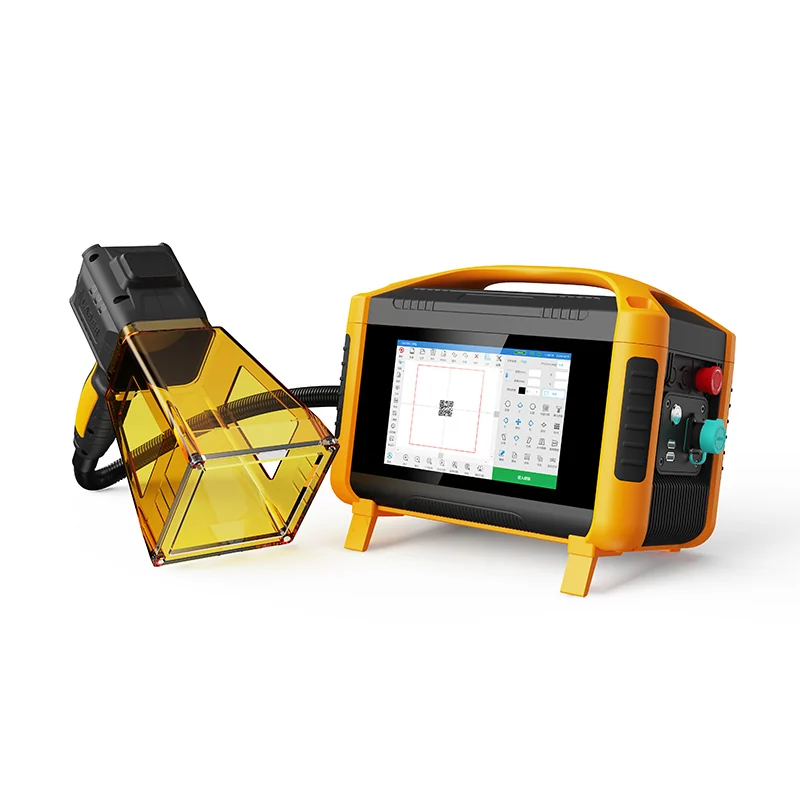
Əl ilə istifadə olunan lazer qaynağı ilə yerində təmir və uzaqdan emal
İnfratamir, enerji və neft və qaz obyektlərində real vaxt rejimində konstruktiv təmir
İnfratəsis, enerji və neft və qaz təsisi tez-tez emal zavodlarında gecikmələrə icazə verə bilmir. Boru dayaqlarında, rezervuar qabığında, konstruktiv poladda və klapan gövdələrində yaranan çatlar ardıcıl arızaları qarşısını almaq üçün dərhal müdaxilə tələb edir. Əl ilə istifadə olunan lazer qaynağı sistemini yüngül çəkisi, havada soyudulan dizaynı və bütün mövqelərdə işləmə qabiliyyəti sayəsində real vaxtda konstruktiv təmir etməyə imkan verir. Texniklər bu sistemi kran və ya qurma olmadan sıx boru rəflərinə, qabın alt hissəsinə və kabel yataqları dayaqlarına birbaşa yerləşdirirlər. Onun fokuslaşdırılmış istilik girişi dar istilik təsir sahəsi (HAZ) yaradır ki, bu da deformasiyanı minimuma endirir və əksər hallarda qaynaqdan sonra düzəldilmə və ya emalı ləzımi etmir. Ənənəvi arcdan istifadə edilən qaynağa nisbətən — ki, adətən ön isidilmə, keçid temperaturunun nəzarəti və uzun soyuma dövrləri tələb edir — əl ilə istifadə olunan lazer qaynağı tam penetrasiyalı qaynaqları sürətli və sabit şəkildə təmin edir. Neft və qaz borularında o, böyük hissələrin kəsilməsi olmadan iynə dəliklərini bağlayır və eroziya olunmuş dirəkləri bərpa edir; bu da dayanma müddətini və material itirməsini əhəmiyyətli dərəcədə azaldır. Minimal səpələnmə də yoxlama və təmizlik vaxtını qısaltır. İki nəfərlik heyət təmir nöqtələri arasında effektiv şəkildə hərəkət edə bilir və fırlanan avadanlıqları və yük daşıyan konstruksiyaları planlaşdırılmış texniki xidmət pəncərələri daxilində işlək vəziyyətdə saxlaya bilir.
Dəmir yolu vagonlarının, dəniz gəmilərinin və kosmik tərkib hissələrinin mobil texniki xidməti
Mobil baxım qrupları dəmiryolu vagonları, gəmilərin gövdələri və ya təyyarə komponentləri kimi müxtəlif obyektlər üzərində işləyərkən çox qısa müddətli iş planlaşdırması tələblərinə tabe olurlar. Əl ilə istifadə olunan lazer qaynağı bu tələbləri ödəyir: o, daşınabildir, sürətlə yerləşdirilə bilir və məhdud və ya əlçatmaz sahələrdə də effektiv işləyir. Dəmiryolu vagonlarının yan lövhələri, çuxur çöpləri və qapı çərçivələri yan yolda yerində tamir edilə bilər; dənizçilər gəmilər limanda dayandıqda paluba bərkidilmələri, əl tutacaqları və nazik gövdə qalınlığı artırıcılarını qaynadırlar — yağlı qutu deformasiyasını (oil-canning) qarşısını almaq üçün aşağı istilik daxil etmədən; hava kosmik sənayesində isə işçi heyəti struktursuz kronsuzlar, kanallar və yanacaq sistemi dayaq elementlərini birbaşa hangarlarda və ya sahə şəraitində tamir edir. Volfram inert qaz (TIG) qaynağına nisbətən əl ilə istifadə olunan lazer qaynağı daha az birləşmə hazırlığı, daha az dolgu keçidi və demək olar ki, heç bir post-qaynaq sürtmə tələb edir. Lojistik cəhətdən o, bir neçə avadanlığı, qaz silindrlərini və qabaqcadan isitme sistemlərini tək bir kompakt enerji mənbəyi ilə əvəz edir. Operatorlar müxtəlif material qalınlıqlarına və mürəkkəb həndəsi formalara — məsələn, əyri dəmiryolu vagonu damlarına, gəmi bölmə divarlarına və ya təyyarə çərçivə elementlərinə — rahatlıqla uyğunlaşır, bu da proqnozlaşdırıla bilən iş planlaşdırmasını və aktivin dayanma müddətinin ölçülmüş şəkildə azalmasını təmin edir.
Məhdud və ya mürəkkəb həndəsi formalarda əl ilə laser qaynağı
Daxili konturlara, sıx lap birləşmələrə və çoxoxlu birləşmələrə giriş
Sabit optika və böyük ölçülü işıqlandırma cihazları çuxur formalı və ya həndəsi cəhətdən mürəkkəb sahələrdə tez-tez uğursuz olur—ancaq əl ilə idarə olunan lazer məhdud giriş imkanı olan yerlərdə üstün performans göstərir. Onun nazik qaynaq başlığı daxili konturlara, boru ilə boru lövhəsinin birləşmə yerlərinə, çuxur formalı flanşlara və qutu küncünə minimal boşluqda daxil ola bilir. Komplekt optika qaynaq banyosunun real vaxtda vizual izlənilməsini təmin edir və bu da əyrilən və ya qeyri-müntəzəm profillər boyu hərəkət zamanı nəzarəti artırır. Çünki intensiv şüa dəqiq enerji verir, qonşu emal edilmiş səthlər və nazik divarlar deformasiyaya məruz qalmır. Sıx örtük qoşulmalar üçün dar birləşmə zonası eriyib keçmədən tam nüfuz etməni təmin edir. Çoxoxlu montajlarda operatorlar kök, isti və örtük keçidlərini birbaşa ardıcıllıqla tamamlaya bilir—buna görə də yenidən yerləşdirmə, vinçlər vasitəsilə qaldırma və təkrar işləmə ehtiyacı azalır. Yerli qoruyucu qaz və tel verilməsi prosesi sahədə quraşdırma, texniki xidmət bayları və avtomatlaşdırılmış hüceyrələrin praktik olmadiğı aşağı həcmli istehsal üçün ideal edir. Nəticədə əvvəllər yalnız əl ilə arx qövslü qaynağa və ya çox bahalı avtomatlaşdırılmış sistemlərə buraxılan sahələrdə təkrarlanan, yüksək keyfiyyətli birləşmə əldə olunur.
Mikro-komponentlər üçün yüksək dəqiqlikli əl ilə idarə olunan lazer qaynağı
Tibbi implantlar və elektron sensorların hermetik möhürlənməsi üçün millimetrdən kiçik dikiş nəzarəti
Əl ilə idarə olunan lazer qaynağı tibbi implantlar və elektronik sensorların qalıcı qapalılığını təmin etmək üçün millimetrdən kiçik dikiş nəzarətini təmin edir. Onun fokuslanmış şüası çox aşağı istilik girişi ilə dar birləşmə zonaları yaradır — bu da ətrafdakı mikroelektronika, biouyğun örtüklər və nazik substratları qoruyur. Lif-optik şüa ötürülməsi kiçik korpuslar, dar kanallar və sıx qapalı məkanlar daxilində dəqiq yerləşdirməyə imkan verir. Operatorlar dəqiq və 1 mm-dən az enli birləşmələr almaq üçün impuls müddətini, ləkə ölçüsünü və hərəkət sürətini dəqiqləşdirirlər. Pacemaker korpusları və neyrostimulyator qutuları kimi implantasiya edilə bilən cihazlar üçün bu dəqiqlik təmiz, hamar birləşmə səthləri təmin edir ki, bu da kontaminasiya riskini azaldır və sərt tibbi tənzimləmə tələblərini ödəyir. Həmçinin, MEMS sensorlar və mikromayeləşdirici patronlar üçün etibarlı qapaq birləşməsini mümkün edir, burada sızma yolları 50 µm-dən kiçik ola bilər. Sensor istehsalında portativ qurğular qonşu elektrik sxemlərinə zərər vermədən daxili komponentləri birləşdirir — bu da elektromaqnit ekranlaşdırma və rütubətə davamlılıq tələblərini dəstəkləyir. Minimal oksidləşmə və lokal enerji verilməsi ilə əl ilə idarə olunan lazer qaynağı hissələrin bütövlüyünü qoruyur və tibbi və elektronika istehsal mühitlərinin sərt tənzimləmə standartlarını ödəyir.
Isıya həssas və fərqli materialların əl ilə idarə olunan lazer qaynağı ilə birləşdirilməsi: istilik təsirinin azaldılması
Beynəlxalq metalların qırılganlaşmasına səbəb olmadan mis–paslanmayan polad və alüminium–nikel ərintilərinin birləşdirilməsi
Əl ilə idarə olunan lazer qaynağının ultra aşağı və lokal istilik daxil olması, intermetallik qırılganlığa meylli fərqli metalların birləşdirilməsi üçün əsas amildir — məsələn, mis–paslanmayan polad və alüminium–nikel ərintiləri. Ənənəvi arx prosesləri, qalın, qırılgan intermetallik təbəqələrin əmələ gəlməsi üçün kifayət qədər uzun müddət yüksək səth temperaturunu saxlayır; bu da birləşmənin möhkəmliyini və yorulmaya davamlılığını zəiflədir. Əksinə, fokuslaşdırılmış lazer şüası enerjini millisaniyələrlə təmin edir, kiçik bir ərimiş hissə yaradır və sürətli bərkiməyə imkan verir. Nüvə forması, ləkə ölçüsü və hərəkət sürəti tənzimlənməklə operatorlar soyuma sürətini və qatılığı dəqiq nəzarət edə bilərlər — beləliklə, səthdə qırılgan fazaların əmələ gəlməsi maneə törədilir. Bu, daha dar istilik təsir zonalarına (HAZ), azalmış deformasiyalara və yaxşılaşmış birləşmə möhkəmliyinə gətirib çıxarır. Qaynaq sahəsinə bitişik əsas metalın xassələri qorunur; buna görə də bu proses qalınlığı az olan akkumulyator qoşma hissələri, sensor korpusları və tibbi cihaz qutuları kimi istiyə həssas montajlar üçün uyğundur — burada qaynadıldıqdan sonra düzəltmə və təkrar emal xərcləri qəbul edilə bilməz dərəcədə yüksəkdir. Həmçinin, bu proses ənənəvi qaynaq üsulları ilə birləşdirilməsi mümkün sayılmış material birləşmələrinin etibarlı birləşdirilməsini açır. Şüanın dəqiqliyi, istiliyin yayılmasını önlləyərək, sıx yerlərdə bucaq və üst-üstə qoyulmuş birləşmələrin yaradılmasına imkan verir; operatorlar eyni zamanda montajda yaranan lokal uyğunluq dəyişikliklərinə uyğun olaraq qaynaq trassasını dinamik şəkildə tənzimləyə bilərlər — bütün bunlar montaj üzərindəki istilik gərginliyini aşağı səviyyədə saxlayaraq.
Tez-tez verilən suallar (TTVS)
Əl ilə istifadə olunan lazer qaynağı hansı sənaye sahələrində ən çox fayda verir?
İnfrastruktur, enerji, neft və qaz, dəmir yolu, dənizçilik, kosmik sənaye, tibbi cihazlar istehsalı və elektronika kimi sənaye sahələri, onun dəqiqliyi, daşınabilərliliyi və səmərəliliyi sayəsində əl ilə istifadə olunan lazer qaynağından əhəmiyyətli dərəcədə faydalanır.
Əl ilə istifadə olunan lazer qaynağı deformasiyanı necə minimuma endirir?
Məhdud istilik girişi dar istilənmə zonası (HAZ) yaradaraq deformasiyanı minimuma endirir. Bu, əksər hallarda qaynaqdan sonra düzəldilmə və ya emal etməyə ehtiyac yaratmır.
Əl ilə istifadə olunan lazer qaynağı məhdud və ya çətin girişli yerlər üçün uyğundurmu?
Bəli, əl ilə istifadə olunan lazer qaynağı nazik qaynaq başlığı və kompakt ölçüsü sayəsində daxili konturlar, boru ilə boru lövhəsi birləşmələri, dərinlikdə yerləşən flanşlar və qutu küncü kimi məhdud və ya çətin girişli yerlərdə çox effektivdir.
Əl ilə istifadə olunan lazer qaynağı müxtəlif metalları birləşdirə bilirmi?
Bəli, əl ilə idarə olunan lazer qaynağı, mis–paslanmayan polad və alüminium–nikel ərintiləri kimi intermetall embrittlementə meylli fərqli metalları birləşdirmək üçün idealdir, çünki bu üsul çox aşağı və lokal istilik daxilolması təmin edir.
Əl ilə idarə olunan lazer qaynağının bəzi konkret tətbiqləri nələrdir?
Nümunələrə neft və qaz kəmərlərinin təmiri, tibbi implantların möhürlənməsi, struktursuz aviakosmik kronsuzların birləşdirilməsi və gəmi gövdələrinin, dəmir yolu vagonlarının və yanacaq sistemi komponentlərinin yerində qaynağı daxildir.
Əl ilə idarə olunan lazer qaynağı post-qaynaq emalı tələb edirmi?
Çox hallarda bu proses çox az sıçrama və deformasiya yaradır, buna görə də post-qaynaq düzləndirmə və ya ətraflı bitirməyə ehtiyac yoxdur.
Mündəricat
- Əl ilə istifadə olunan lazer qaynağı ilə yerində təmir və uzaqdan emal
- Məhdud və ya mürəkkəb həndəsi formalarda əl ilə laser qaynağı
- Mikro-komponentlər üçün yüksək dəqiqlikli əl ilə idarə olunan lazer qaynağı
- Isıya həssas və fərqli materialların əl ilə idarə olunan lazer qaynağı ilə birləşdirilməsi: istilik təsirinin azaldılması
-
Tez-tez verilən suallar (TTVS)
- Əl ilə istifadə olunan lazer qaynağı hansı sənaye sahələrində ən çox fayda verir?
- Əl ilə istifadə olunan lazer qaynağı deformasiyanı necə minimuma endirir?
- Əl ilə istifadə olunan lazer qaynağı məhdud və ya çətin girişli yerlər üçün uyğundurmu?
- Əl ilə istifadə olunan lazer qaynağı müxtəlif metalları birləşdirə bilirmi?
- Əl ilə idarə olunan lazer qaynağının bəzi konkret tətbiqləri nələrdir?
- Əl ilə idarə olunan lazer qaynağı post-qaynaq emalı tələb edirmi?