 EN

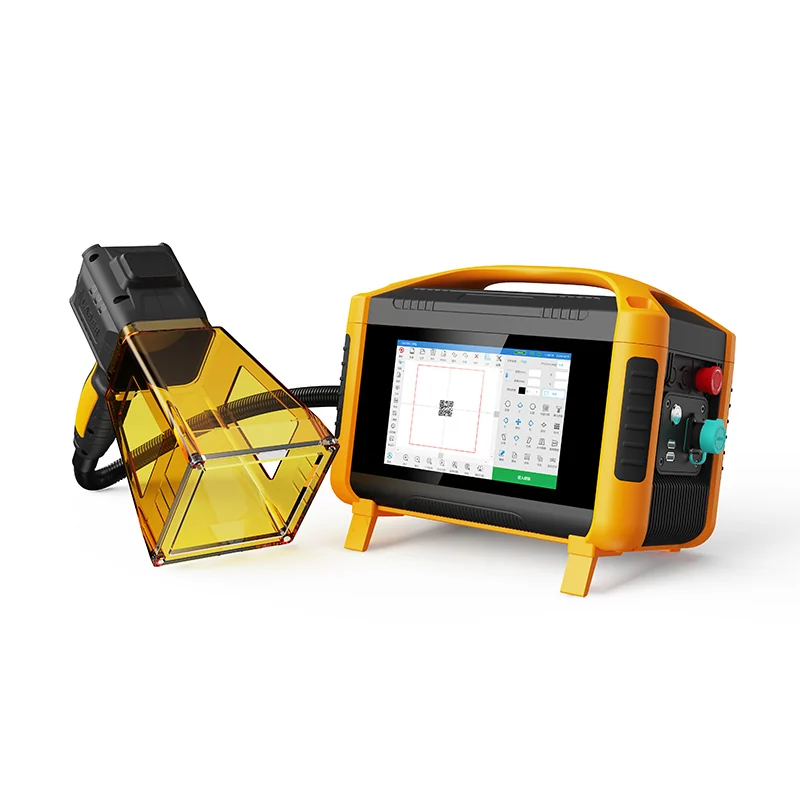
Ремонт на място и дистанционно производство с ръчно лазерно заваряване
Реалновременни структурни ремонти в инфраструктурата, енергетиката и нефтогазовите обекти
Инфраструктурните, енергийните и нефтогазовите обекти често не могат да си позволят забавяния, свързани с работилнични условия. Пукнатините в опорите на тръби, корпусите на резервоари, конструкционната стомана и корпусите на клапи изискват незабавно вмешателство, за да се предотвратят каскадни повреди. Ръчното лазерно заваряване позволява реалновременна структурна поправка благодарение на леконесещия си, въздушно охлаждан дизайн и възможността за заваряване във всички положения. Техниците използват системата директно в претъпкани тръбни решетки, подпори на съдове и опори за кабелни тръби – без кранове или скелета. Фокусираният топлинен вход създава тясна зона, засегната от топлината (HAZ), което минимизира деформацията и в повечето случаи прави ненужни следзаваръчното изправяне или машинна обработка. За разлика от конвенционалното дъгово заваряване – което обикновено изисква предварително загряване, контрол на температурата между слоевете и продължителни цикли на охлаждане – ръчното лазерно заваряване осигурява пълно проникване при заварките бързо и последователно. В нефтогазовите тръбопроводи то запечатва иглени отвори и възстановява ерозирани лакти, без да се изрязват големи участъци, значително намалявайки простоите и отпадъците от материали. Минималното разпръскване допълнително намалява времето за инспекция и почистване. Екип от двама души може ефективно да се премества между точките за поправка, като поддържа в действие въртящото се оборудване и носещите конструкции през планираните прозорци за поддръжка.
Мобилно поддръжка на вагони, морски съдове и аерокосмически компоненти
Мобилните екипи за поддръжка работят при строги ограничения по време — независимо дали става въпрос за вагони, корабни корпуси или авиационни компоненти. Ръчното лазерно заваряване отговаря на тези изисквания: то е преносимо, бързо разгъваемо и ефективно в стеснени или неудобни пространства. Страничните листове на вагони, наклонените тръби на бункери и рамките на вратите могат да се поправят на място върху перона; морските екипажи заваряват фурнитурата на палубата, парапетите и тънките усилващи елементи на корпуса, докато корабите са акостирани — като използват нисък входен топлинен поток, за да се избегне деформацията тип „олиокан“; а авиационният персонал поправя неконструктивни скоби, въздуховоди и опори на горивните системи директно в хангари или полеви условия. В сравнение с волфрамовото инертногазово (TIG) заваряване ръчното лазерно заваряване изисква по-малко подготовка на съединенията, по-малко прохода с допълнителен материал и почти никакво шлифоване след заваряване. Логистично то заменя множество машини, балони с газ и системи за предварително загряване с един-единствен компактен източник на енергия. Операторите лесно се адаптират към различни дебелини на материала и сложни геометрии — като извитите покриви на вагони, корабните прегради или елементите на авиационните рамки — което осигурява предвидимо планиране и измерими намаления на простоите на активите.
Ръчно лазерно заваряване в стеснени или сложни геометрии
Достъп до вътрешни контури, тесни нахлупени съединения и многосоставни сборки
Фиксираните оптични системи и громоздките горелки често се провалят във вдлъбнати или геометрично сложни области — но ръчният лазер блести там, където достъпът е ограничен. Неговата слаба заваръчна глава достига до вътрешни контури, съединения между тръби и тръбни решетки, вдлъбнати фланци и ъгли на кутии при минимален зазор. Компактните оптични системи поддържат визуално наблюдение в реално време на заваръчната вана, което подобрява контрола по време на движение по извити или неравномерни профили. Тъй като концентрираният лъч предава точно количество енергия, съседните машинно обработени повърхности и тънките стени остават недеформирани. За тесни нахлупени съединения тесният зоната на спояване осигурява пълно проникване без пробиване. При многосоставни сборки операторите извършват коренов, горещ и завършващ заваръчен проход в една непрекъсната последователност — което намалява необходимостта от повторно позициониране, използване на кранове и поправки. Локалното защитно газово захранване и подаването на тел правят процеса идеален за монтаж на място, ремонтни цехове и производство с нисък обем, където автоматизираните клетки са непрактични. Резултатът е възпроизводимо и висококачествено спояване в области, които досега са били запазени за ръчно дъгово заваряване — или за автоматизация, която е прекалено скъпа.
Високоточна ръчна лазерна заварка за микрокомпоненти
Контрол на шевовете с точност под един милиметър за херметичното запечатване на медицински импланти и електронни сензори
Ръчното лазерно заваряване осигурява контрол върху шева с точност под един милиметър, който е от решаващо значение за херметичното запечатване на медицински импланти и електронни сензори. Фокусираният лъч създава тесни зони на спояване с изключително нисък вход на топлина — което запазва околните микроелектронни компоненти, биосъвместими покрития и деликатни субстрати. Доставката на лъча чрез оптичен кабел позволява прецизно позициониране вътре в малки корпуси, тесни канали и стеснени обвивки. Операторите точно настройват продължителността на импулса, размера на фокусното петно и скоростта на движение, за да получават последователни заваръчни шевове с ширина под 1 мм. За имплантируеми устройства — включително корпуси на пейсмейкъри и обвивки на невростимулатори — тази прецизност гарантира чисти и гладки повърхности на заваръчните шевове, които намаляват риска от контаминация и отговарят на строгите регулаторни изисквания. Това също така осигурява надеждно запечатване на капаци за MEMS-сензори и микротечни картриджи, където пътищата за течове могат да са по-малки от 50 µm. В производството на сензори преносимите устройства свързват вътрешни компоненти, без да повредят съседната електроника — което подпомага изискванията за електромагнитна екранировка и устойчивост към влага. Благодарение на минималното окисляване и локализираната подаване на енергия ръчното лазерно заваряване запазва цялостта на детайлите, докато отговаря на изискванията на регулираните производствени среди за медицински и електронни изделия.
Минимизиране на топлинното въздействие: ръчно лазерно заваряване на топлочувствителни и нееднородни материали
Съединяване на мед–неръждаема стомана и алуминий–никелови сплави без интерметална крехкост
Ултраниското и локализирано топлинно натоварване при ръчното лазерно заваряване е от решаващо значение за съединяването на нехомогенни метали, склонни към междусплавна крехкост — например мед–неръждаема стомана и алуминий–никелови сплави. Традиционните дъгови процеси поддържат високи температури на интерфейса достатъчно дълго, за да се образуват дебели, крехки междусплавни слоеве, които намаляват якостта на съединението и устойчивостта му към умора. В противоположност на това, фокусираният лазерен лъч предава енергия за милисекунди, създавайки малка течна зона и осигурявайки бързо затвърдяване. Чрез регулиране на формата на импулса, големината на фокусното петно и скоростта на преместване операторите точно контролират скоростта на охлаждане и разреждането — като по този начин потискат образуването на крехки фази на интерфейса. Това води до по-тесни зони с термично влияние (HAZ), намалено изкривяване и подобрената твърдост на съединението. Свойствата на основния метал в непосредствена близост до заварката се запазват непроменени, което прави процеса подходящ за топлочувствителни сборки като тънкостенни електроди за батерии, корпуси на сензори и медицински устройства — където следзаваръчното изправяне и поправка са прекалено скъпи. Процесът също позволява надеждно сливане на комбинации от материали, които исторически са считани за несъвместими с традиционното сливане чрез топене. Точността на лъча поддържа ъглови и надлъжни съединения в тесни пространства без топлинно разпръскване, а операторите могат динамично да адаптират пътя на заварката според местните отклонения в сглобяването — всичко това при запазване на ниско топлинно напрежение в цялата сборка.
Често задавани въпроси (FAQ)
Кои индустрии имат най-голяма полза от ръчното лазерно заваряване?
Индустрии като инфраструктурата, енергетиката, нефтеният и газовият сектор, железопътния транспорт, морската промишленост, аерокосмическата индустрия, производството на медицински устройства и електрониката значително използват предимствата на ръчното лазерно заваряване поради неговата прецизност, преносимост и ефективност.
Как ръчното лазерно заваряване минимизира деформацията?
Фокусираният топлинен вход създава тесна зона, засегната от топлината (HAZ), което минимизира деформацията. Това прави излишни постзаваръчното изправяне или машинна обработка в повечето случаи.
Подходящо ли е ръчното лазерно заваряване за стеснени или неудобни пространства?
Да, ръчното лазерно заваряване е изключително ефективно в стеснени или неудобни пространства, като например вътрешни контури, връзки между тръби и тръбни решетки, вдлъбнати фланци и ъгли на кутии, благодарение на тънката си заваръчна глава и компактните си размери.
Може ли ръчното лазерно заваряване да обработва несъвместими метали?
Да, ръчното лазерно заваряване е идеално за съединяване на нехомогенни метали, които са склонни към междуреактивна крехкост, като мед–неръждаема стомана и алуминий–никелови сплави, благодарение на изключително ниския и локализиран топлинен вход.
Какви са някои конкретни приложения на ръчното лазерно заваряване?
Примери включват поправка на тръбопроводи за петрол и газ, запечатване на медицински импланти, съединяване на неконструктивни аерокосмически скоби и заваряване на корабни корпуси, влакови вагони и компоненти на горивни системи на място.
Изисква ли ръчното лазерно заваряване следзаваръчна обработка?
В повечето случаи няма нужда от следзаваръчно изправяне или обширна финишна обработка, тъй като този процес минимизира разпръсването на пръски и деформациите.
Съдържание
- Ремонт на място и дистанционно производство с ръчно лазерно заваряване
- Ръчно лазерно заваряване в стеснени или сложни геометрии
- Високоточна ръчна лазерна заварка за микрокомпоненти
- Минимизиране на топлинното въздействие: ръчно лазерно заваряване на топлочувствителни и нееднородни материали
-
Често задавани въпроси (FAQ)
- Кои индустрии имат най-голяма полза от ръчното лазерно заваряване?
- Как ръчното лазерно заваряване минимизира деформацията?
- Подходящо ли е ръчното лазерно заваряване за стеснени или неудобни пространства?
- Може ли ръчното лазерно заваряване да обработва несъвместими метали?
- Какви са някои конкретни приложения на ръчното лазерно заваряване?
- Изисква ли ръчното лазерно заваряване следзаваръчна обработка?