 EN

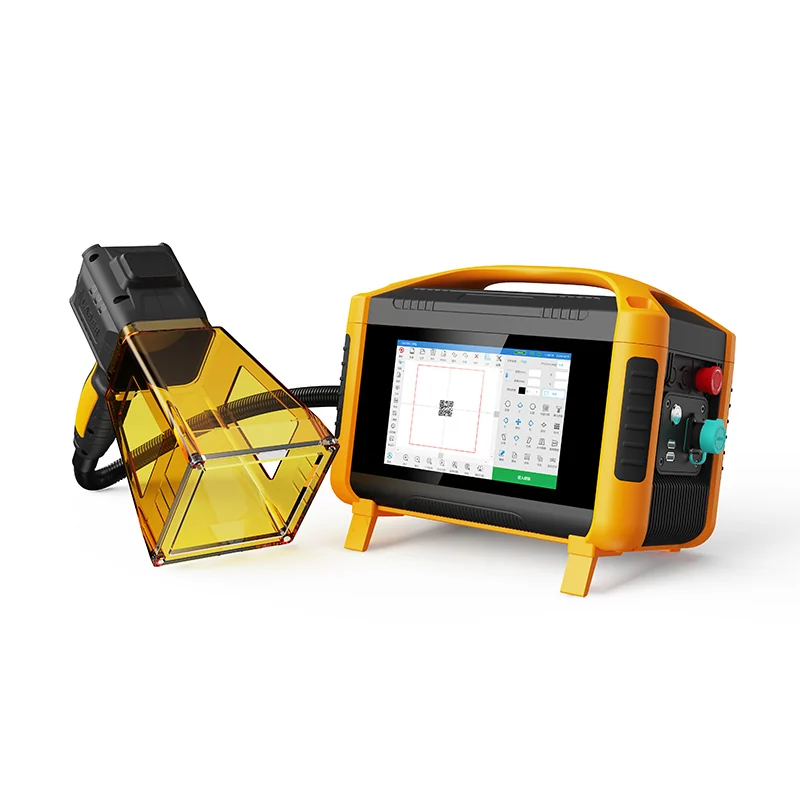
Elde Tutulan Lazer Kaynağı ile Sahada Tamirat ve Uzaktan Üretim
Altyapı, enerji ve petrol & gaz tesislerinde gerçek zamanlı yapısal tamirat
Altyapı, enerji ve petrol ile gaz tesisleri genellikle atölye tabanlı gecikmeleri karşılayamaz. Boru desteklerinde, tank gövdelerinde, yapısal çelikte ve vana gövdelerinde oluşan çatlaklar, zincirleme arızaları önlemek için anında müdahale gerektirir. Taşınabilir lazer kaynak, hafif ağırlığı, hava soğutmalı tasarımı ve tüm pozisyonlarda çalışabilmesi sayesinde gerçek zamanlı yapısal onarım imkânı sunar. Teknisyenler, sistemi kuleler, vinçler veya iskeleler kullanmadan doğrudan yoğun boru raf sistemlerine, kapların etek bölgelerine ve kablo tepsisi desteklerine yerleştirir. Odaklanmış ısı girdisi, dar bir ısı etkilenmiş bölge (HAZ) oluşturur; bu da çarpılma riskini en aza indirir ve çoğu durumda kaynaktan sonraki düzeltme veya tornalama işlemlerine gerek kalmadan kalır. Geleneksel ark kaynağına kıyasla—ki bu genellikle önisıtma, ara pas sıcaklığı kontrolü ve uzun soğuma süreleri gerektirir—taşınabilir lazer kaynağı, tam nüfuziyetli kaynakları hızlı ve tutarlı bir şekilde gerçekleştirir. Petrol ve gaz boru hatlarında, büyük kesimlerin çıkarılmasına gerek kalmadan iğne uçlu delikleri mühürler ve aşınmış dirsekleri yeniler; bu da duruş süresini ve malzeme kaybını önemli ölçüde azaltır. Az sıçramalı çalışma ayrıca muayene ve temizlik sürelerini de kısaltır. İki kişilik bir ekip, onarım noktaları arasında verimli bir şekilde hareket edebilir ve döner ekipmanları ile taşıyıcı yapıları planlı bakım pencereleri boyunca çevrimiçi tutabilir.
Tren vagonları, deniz araçları ve havacılık bileşenlerinin mobil bakımı
Mobil bakım ekipleri, tren vagonları, gemi gövdeleri veya uçak parçaları gibi çeşitli uygulamalarda sıkı teslimat süreleri altında çalışır. Taşınabilir lazer kaynak bu gereksinimleri karşılar: taşınabilirdir, hızlıca kurulabilir ve dar ya da zorlu erişimli alanlarda etkilidir. Tren vagonu yan sacları, huni boşaltma kanalları ve kapı çerçeveleri, demiryolu kenarında (siding) yerinde onarılabilir; denizcilik ekipleri, gemiler limanda iken güverte donanımlarını, korkulukları ve ince gövde desteklerini kaynaklayabilir—yağ kutusu deformasyonunu (oil-canning) önlemek için düşük ısı girdisi kullanarak; havacılık personeli ise yapısal olmayan bağlantı parçalarını, kanalları ve yakıt sistemi desteklerini doğrudan hangarlarda ya da saha koşullarında onarabilir. Tungsten inert gaz (TIG) kaynağına kıyasla taşınabilir lazer kaynak, birleştirmeye hazırlık işlemlerini azaltır, dolgu geçiş sayısını düşürür ve neredeyse hiç post-kaynak zımparalama gerektirmez. Lojistik açıdan, birden fazla makineyi, gaz tüplerini ve önisıtmalı sistemleri tek bir kompakt güç kaynağı ile değiştirir. Operatörler, eğri tren vagonu çatıları, gemi bölme duvarları veya uçak çerçeve elemanları gibi değişken malzeme kalınlıklarına ve karmaşık geometrilere sorunsuz uyum sağlayarak, tahmin edilebilir planlama ve varlık durma sürelerinde ölçülebilir azalmalar sağlar.
Dar veya Karmaşık Geometrilerde Elde Tutulan Lazer Kaynağı
İç konturlara, dar bindirme birleşimlerine ve çok eksenli montajlara erişim
Sabit optikler ve büyük boyutlu torçlar, derinlikli veya geometrik olarak karmaşık alanlarda genellikle başarısız olur—ancak erişimin sınırlı olduğu yerlerde elde tutulan bir lazer üstün performans gösterir. İnce kaynak başlığı, minimum açıklıkla iç konturlara, boru-boru levhası birleşimlerine, derinlikli flanşlara ve kutu köşelerine ulaşabilir. Kompakt optikler, kaynak banyosunun gerçek zamanlı görsel izlenmesini destekler ve bu da eğrisel veya düzensiz profiller boyunca ilerlerken kontrolü artırır. Yoğunlaştırılmış ışın, hassas enerji verimi sağladığı için komşu işlenmiş yüzeyler ve ince cidarlar bozulmadan kalır. Sıkı bindirme birleşimleri için dar ergime bölgesi, delinmeden tam nüfuziyet sağlar. Çok eksenli montajlarda operatörler, kök, sıcak ve kaplama geçişlerini tek bir sürekli işlem sırası içinde tamamlayarak yeniden konumlandırma, vinç kaldırma işlemleri ve revizyon ihtiyacını azaltır. Yerel koruyucu gaz ve tel beslemesi sayesinde süreç, otomatikleştirilmiş hücrelerin uygulanmasının pratik olmadığı saha montajları, bakım atölyeleri ve düşük hacimli üretim ortamları için idealdir. Sonuç olarak, daha önce elle ark kaynağına ayrılan ya da otomatikleştirilmesi aşırı maliyetli alanlarda tekrarlanabilir, yüksek bütünlüklü bir ergime birleşimi sağlanır.
Mikro-Bileşenler İçin Yüksek Hassasiyetli Elde Tutulan Lazer Kaynağı
Tıbbi İmplantlar ve Elektronik Sensörlerin Sızdırmazlık Sağlaması İçin Milimetreden Küçük Dikiş Kontrolü
Elde tutulan lazer kaynak, tıbbi implantlar ve elektronik sensörlerin sızdırmazlık açısından kritik olan kaplamalarının üretiminde 1 milimetreden daha ince dikiş kontrolü sağlar. Odaklanmış ışın dar bir birleşme bölgesi oluşturur ve çok düşük ısı girdisiyle çevreleyen mikroelektronik bileşenleri, biyouyumlu kaplamaları ve hassas alt tabakaları korur. Fiber optik ışın iletim sistemi, küçük muhafazaların içine, dar kanallara ve sıkı kapalı alanlara tam olarak doğru konumlandırma imkânı sunar. Operatörler, 1 mm’den daha dar tutarlı kaynaklar elde edebilmek için darbe süresini, leke boyutunu ve ilerleme hızını hassas şekilde ayarlayabilir. Kalp pili muhafazaları ve nörostimülatör kapakları gibi vücut içi kullanım amaçlı cihazlarda bu yüksek hassasiyet, kirlenme riskini azaltan ve katı düzenleyici gereksinimleri karşılayan temiz, pürüzsüz kaynak yüzeyleri sağlar. Aynı zamanda, kaçak yolları 50 µm’den daha küçük olabilen MEMS sensörler ve mikroakışkan kartuşların kapaklarının güvenilir şekilde mühürlenmesini de mümkün kılar. Sensör üretimi sırasında taşınabilir üniteler, komşu devre elemanlarını zarar vermeden iç bileşenleri birleştirir; bu da elektromanyetik kalkanlama ve nem direnci özelliklerinin sağlanmasına yardımcı olur. Minimal oksidasyon ve lokal enerji teslimi sayesinde elde tutulan lazer kaynak, parçaların bütünlüğünü korurken aynı zamanda denetlenen tıbbi ve elektronik üretim ortamlarının çok yönlü standartlarını da karşılar.
Isıya Duyarlı ve Farklı Malzemelerin Elde Tutulan Lazer Kaynağıyla Birleştirilmesi: Isıl Etkiyi En Aza İndirme
Arabirim Metallerinin Gevrekleşmesine Neden Olmadan Bakır–Paslanmaz Çelik ve Alüminyum–Nikel Alaşımlarının Birleştirilmesi
Elde tutulan lazer kaynak yönteminin çok düşük ve yerel ısı girdisi, intermetalik kırılganlığa eğilimli farklı metallerin birleştirilmesi için kritik öneme sahiptir—örneğin bakır–paslanmaz çelik ve alüminyum–nikel alaşımları. Geleneksel ark yöntemleri, kalın ve kırılgan intermetalik tabakaların oluşması için yeterince uzun süre yüksek arayüz sıcaklıklarını sürdürür; bu da birleşim noktasının mukavemetini ve yorulma direncini zayıflatır. Buna karşılık, odaklanmış lazer ışını enerjiyi milisaniye cinsinden zaman dilimlerinde iletir, küçük bir ergimiş havuz oluşturur ve hızlı katılaşmayı sağlar. Darbe şekli, nokta boyutu ve ilerleme hızı ayarlanarak soğuma hızı ile erime oranı tam olarak kontrol edilebilir; bu da arayüzde kırılgan faz oluşumunu bastırır. Sonuç olarak, Isı Etkilenmiş Bölge (HAZ) daralır, çarpılma azalır ve birleşim noktası tokluğu artar. Kaynak bölgesine komşu ana metal özelliklerinin korunması, ince cidarlı pil bağlantı uçları, sensör muhafazaları ve tıbbi cihaz kapakları gibi ısıya duyarlı montajların kaynağı için bu yöntemi uygundur—böyle montajlarda kaynaktan sonraki düzeltme ve tekrar işlenme maliyet açısından kabul edilemezdir. Ayrıca, geleneksel ergitmeli kaynak yöntemleriyle birleştirilmesi tarihsel olarak mümkün görülmemiş malzeme kombinasyonlarının güvenilir şekilde kaynağını da mümkün kılar. Işının hassasiyeti, termal yayılmadan kaçınarak dar alanlarda köşe ve bindirme birleşimlerinin oluşturulmasını destekler; operatörler aynı zamanda montajdaki yerel uyumsuzluklara göre kaynak yolunu dinamik olarak uyarlayabilir—tüm bunlar montaj üzerinde düşük termal gerilimle sağlanır.
Sık Sorulan Sorular (SSS)
Elde tutulan lazer kaynak yöntemi hangi sektörlerde en fazla fayda sağlar?
Altyapı, enerji, petrol ve gaz, demiryolu, denizcilik, havacılık, tıbbi cihaz üretimi ve elektronik gibi sektörler, elde tutulan lazer kaynak yönteminden yüksek doğruluğu, taşınabilirliği ve verimliliği nedeniyle önemli ölçüde yararlanır.
Elde tutulan lazer kaynak yöntemi nasıl şekil bozulmasını en aza indirir?
Odaklanmış ısı girdisi dar bir ısı etkilenim bölgesi (HAZ) oluşturur ve bu da şekil bozulmasını en aza indirir. Bu durum, çoğu durumda kaynaktan sonraki düzeltme veya tornalama işlemlerine gerek kalmamasını sağlar.
Elde tutulan lazer kaynak yöntemi dar veya zor erişilebilir alanlara uygun mudur?
Evet, elde tutulan lazer kaynak yöntemi, iç konturlar, boru-boru levhası bağlantıları, gömülü flanşlar ve kutu köşeleri gibi dar veya zor erişilebilir alanlarda oldukça etkilidir; çünkü ince kaynak başlığına ve kompakt boyutuna sahiptir.
Elde tutulan lazer kaynak yöntemi farklı metallere uygulanabilir mi?
Evet, elde tutulan lazer kaynak, bakır–paslanmaz çelik ve alüminyum–nikel alaşımları gibi ara metalik kırılganlığa eğilimli farklı metallerin birleştirilmesi için idealdir; çünkü bu yöntem son derece düşük ve yerel ısı girdisi sağlar.
Elde tutulan lazer kaynakın bazı özel uygulamaları nelerdir?
Örnekler arasında petrol ve gaz boru hatlarının onarımı, tıbbi implantların mühürlenmesi, yapısal olmayan havacılık bağlantı parçalarının birleştirilmesi ile gemi gövdelerinin, tren vagonlarının ve yakıt sistemi bileşenlerinin sahada kaynağı yer alır.
Elde tutulan lazer kaynak, kaynaktan sonra işlem gerektirir mi?
Çoğu durumda, bu süreç sıçramayı ve şekil değişimini en aza indirdiği için kaynaktan sonra düzeltme veya kapsamlı bitirme işlemleri gerekmez.
İçindekiler Tablosu
- Elde Tutulan Lazer Kaynağı ile Sahada Tamirat ve Uzaktan Üretim
- Dar veya Karmaşık Geometrilerde Elde Tutulan Lazer Kaynağı
- Mikro-Bileşenler İçin Yüksek Hassasiyetli Elde Tutulan Lazer Kaynağı
- Isıya Duyarlı ve Farklı Malzemelerin Elde Tutulan Lazer Kaynağıyla Birleştirilmesi: Isıl Etkiyi En Aza İndirme
-
Sık Sorulan Sorular (SSS)
- Elde tutulan lazer kaynak yöntemi hangi sektörlerde en fazla fayda sağlar?
- Elde tutulan lazer kaynak yöntemi nasıl şekil bozulmasını en aza indirir?
- Elde tutulan lazer kaynak yöntemi dar veya zor erişilebilir alanlara uygun mudur?
- Elde tutulan lazer kaynak yöntemi farklı metallere uygulanabilir mi?
- Elde tutulan lazer kaynakın bazı özel uygulamaları nelerdir?
- Elde tutulan lazer kaynak, kaynaktan sonra işlem gerektirir mi?