 EN

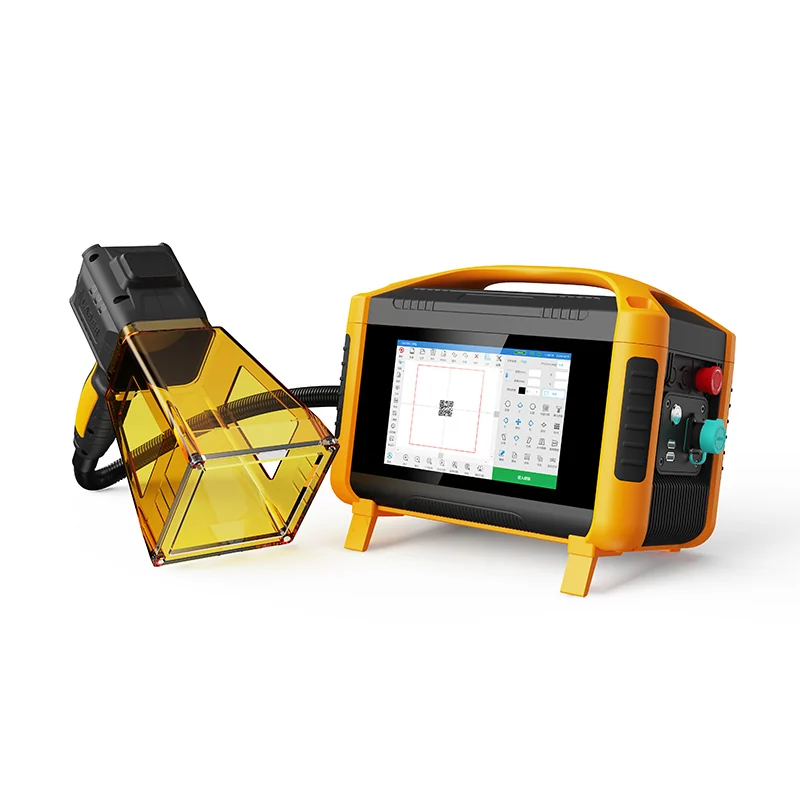
Mga Pagkukumpuni sa Lokasyon at Panlabas na Pagbuo gamit ang Laser Welding na Nakahawak sa Kamay
Mga Pagkukumpuni ng Istukturang Pang-real-time sa mga Pasilidad ng Imprastraktura, Enerhiya, at Langis at Gas
Ang mga pasilidad sa imprastraktura, enerhiya, at langis at gas ay madalas na hindi kayang abutin ang mga pagkaantala na nangyayari sa loob ng workshop. Ang mga pukyawan sa mga suporta ng tubo, mga balat ng tangke, bakal na istruktura, at mga katawan ng valve ay nangangailangan ng agarang interbensyon upang maiwasan ang mga sumusunod na kabiguan. Ang laser welding na ginagamit ng kamay ay nagpapadali ng real-time na pagkukumpuni ng istruktura dahil sa kanyang mabigat na disenyo, air-cooled na sistema, at kakayahang gumana sa anumang posisyon. Ang mga teknisyan ay maaaring gamitin ang sistemang ito nang direkta sa loob ng mga nakakapagdudulot ng kaguluhan na rack ng tubo, mga skirt ng vessel, at mga suporta ng cable tray—nang walang pangangailangan ng crane o scaffolding. Ang kanyang nakatuon na init na ipinapadala ay lumilikha ng isang makitid na heat-affected zone (HAZ), na binabawasan ang distorsyon at inaalis ang pangangailangan ng post-weld straightening o machining sa karamihan ng mga kaso. Hindi tulad ng karaniwang arc welding—na kadalasang nangangailangan ng preheat, kontrol sa interpass temperature, at mahabang cool-down cycle—ang handheld laser welding ay nagbibigay ng mga weld na may full penetration nang mabilis at pare-pareho. Sa mga tubo ng oil & gas, ito ay sumesegela sa mga pinhole at ibinalik ang mga siko na nasira dahil sa erosion nang hindi kinakailangang putulin ang malalaking bahagi, na nagreresulta sa malaking pagbawas ng downtime at basurang materyales. Ang napakaliit na spatter ay nagpapababa pa ng oras para sa inspeksyon at paglilinis. Ang isang dalawang-taong koponan ay maaaring gumalaw nang maayos sa pagitan ng mga puntong kailangang kumpunihin, na panatilihin ang operasyon ng mga rotating equipment at load-bearing structures kahit sa loob ng mga nakatakda na maintenance window.
Pangkalahatang pagpapanatili ng mga tren, barko, at bahagi ng sasakyang panghimpapawid
Ang mga mobile maintenance teams ay gumagana sa ilalim ng mahigpit na turnaround constraints—kung saan man ang mga railcar, ship hulls, o aircraft components. Ang handheld laser welding ay sumasagot sa mga pangangailangang ito: madaling dalhin, mabilis na mai-deploy, at epektibo sa mga bakanteng lugar o mga espasyong mahirap abutin. Ang mga side sheets ng railcar, hopper chutes, at door frames ay maaaring kumpunihin nang diretso sa siding; ang mga maritime crew ay nagwa-weld ng deck fittings, handrails, at manipis na hull stiffeners habang ang mga barko ay nakadok—gamit ang mababang heat input upang iwasan ang oil-canning distortion; at ang mga aerospace personnel ay kumukumpuni ng mga non-structural brackets, ducting, at fuel system supports nang diretso sa loob ng hangars o sa field locations. Kumpara sa tungsten inert gas (TIG) welding, ang handheld laser welding ay nangangailangan ng mas kaunting joint preparation, mas kaunting filler passes, at halos walang post-weld grinding. Sa aspeto ng logistics, pinalalitan nito ang maraming makina, gas cylinders, at preheat systems gamit ang isang solong compact power source. Ang mga operator ay madaling umaangkop sa iba’t ibang thickness ng materyales at sa mga kumplikadong geometry—tulad ng mga curved railcar roofs, ship bulkheads, o aircraft frame elements—na nagpapahintulot ng maasahan na pag-schedule at sukatan na pagbawas sa asset downtime.
Panghawak na Pagweld ng Laser sa Mga Nakapaligid o Komplikadong Heometriya
Pag-access sa mga panloob na kontur, mahigpit na lap joint, at multi-axis na mga pagkakabukod
Ang mga nakafixed na optics at malalaking flashlight ay madalas na nabigo sa mga recessed o geometrically complex na lugar—ngunit ang isang handheld na laser ay nagtatagumpay kung saan limitado ang access. Ang kanyang manipis na welding head ay nakakapasok sa loob ng mga contour, mga tubo-sa-tubesheet na sambungan, mga recessed na flange, at mga sulok ng kahon gamit ang pinakamaliit na clearance. Ang compact na optics ay sumusuporta sa real-time na visual monitoring ng weld pool, na nagpapabuti ng kontrol habang naglalakbay sa mga curved o irregular na profile. Dahil ang nakatuon na beam ay nagbibigay ng tiyak na enerhiya, ang mga karatig na machined na ibabaw at manipis na pader ay nananatiling hindi nabago. Para sa mga mahigpit na lap joint, ang makitid na fusion zone ay nakakamit ng full penetration nang walang melt-through. Sa mga multi-axis na assembly, ang mga operator ay natatapos ang root, hot, at cap passes sa isang tuloy-tuloy na pagkakasunod—na binabawasan ang repositioning, crane lifts, at rework. Ang lokal na shielding gas at wire feed ay gumagawa ng proseso na ideal para sa field fitting, maintenance bays, at low-volume production kung saan ang automated cells ay hindi praktikal. Ang resulta ay paulit-ulit at mataas na integridad na fusion sa mga lugar na dati ay nakalaan lamang para sa manual arc welding—or sa napakamahal na automation.
Mataas na Presisyon na Laser Welding na Ginagawa ng Kamay para sa Mikro-Komponente
Pangkontrol ng sira na mas maliit sa isang millimetro para sa hermetikong pagse-seal ng mga implant sa medisina at electronic sensors
Ang handheld laser welding ay nagbibigay ng kontrol sa seam na nasa ilalim ng isang millimeter—na kailangan para sa hermetic sealing ng mga medical implant at electronic sensors. Ang nakatuon nitong sinag ay lumilikha ng maliit na fusion zone na may napakababang heat input—na pinapanatili ang kalidad ng mga microelectronics sa paligid, biocompatible coatings, at delikadong substrates. Dahil sa fiber-optic beam delivery, posible ang tumpak na posisyon ng sinag sa loob ng maliit na housing, makitid na channel, at mahigpit na enclosure. Ang mga operator ay maaaring i-adjust ang pulse duration, spot size, at travel speed upang makabuo ng pare-parehong weld na may lapad na hindi lalampas sa 1 mm. Para sa mga device na maaaring i-implant—tulad ng mga housing ng pacemaker at neurostimulator—ang ganitong kahusayan ay nag-aagarantiya ng malinis at makinis na ibabaw ng weld, na nababawasan ang panganib ng kontaminasyon at sumusunod sa mahigpit na regulasyon. Nakakapagbigay din ito ng maaasahang lid sealing para sa MEMS sensors at microfluidic cartridges, kung saan ang leak path ay maaaring mas maliit pa sa 50 µm. Sa produksyon ng sensor, ang portable units ay nagkakabit ng mga internal component nang hindi nasasaktan ang circuitry sa tabi—na sumusuporta sa mga kinakailangan para sa electromagnetic shielding at moisture resistance. Dahil sa kaunting oxidation at localized energy delivery, ang handheld laser welding ay pinapanatili ang integridad ng bahagi habang sumusunod sa mahihigpit na pamantayan ng regulated medical at electronics production environments.
Pagpapaliit ng Epekto sa Init: Pagpapakawala ng Laser na Ginagamit ng Kamay sa mga Materyales na Delikado sa Init at sa mga Di-Magkakatulad na Materyales
Pagsasama ng tanso–stainless steel at aluminum–nickel na mga alloy nang walang intermetallic embrittlement
Ang napakababang at lokalisadong init na ipinapadala ng kamay-na-hawak na laser welding ay mahalaga para sa pagsasama ng magkaibang metal na madaling maging brittle dahil sa intermetallic embrittlement—tulad ng tanso–stainless steel at aluminum–nickel alloys. Ang mga karaniwang proseso ng arc welding ay nagpapanatili ng mataas na temperatura sa interface nang sapat na tagal upang makabuo ng makapal at brittle na intermetallic layer, na sumisira sa lakas ng sambitan at sa kakayahang tumagal sa paulit-ulit na stress. Sa kabaligtaran, ang nakatuon na sinag ng laser ay nagpapadala ng enerhiya sa loob ng ilang milisegundo, na lumilikha ng maliit na pool ng natunaw na metal at nagpapahintulot ng mabilis na pagkatigas. Sa pamamagitan ng pag-aadjust sa hugis ng pulso, sukat ng spot, at bilis ng paggalaw, ang mga operator ay may eksaktong kontrol sa bilis ng paglamig at sa halaga ng paghalo—na pumipigil sa pagbuo ng brittle phase sa interface. Ito ay nagreresulta sa mas makitid na heat-affected zones (HAZs), nabawasan ang distorsyon, at mas mahusay na toughness ng sambitan. Ang mga katangian ng base metal na nasa tabi ng weld ay nananatiling buo, kaya ang prosesong ito ay angkop para sa mga assembly na sensitibo sa init tulad ng manipis na battery tabs, sensor housings, at kaban ng medical device—kung saan ang pagpapalign uli at pagrere-work matapos ang welding ay sobrang mahal. Binubuksan din nito ang maaasahang pagsasama ng mga kombinasyon ng materyales na dati-ring itinuturing na hindi compatible sa tradisyonal na fusion welding. Ang kumpiyansa ng sinag ay sumusuporta sa fillet at lap joints sa mga bakanteng espasyo nang walang pagkalat ng init, at ang mga operator ay maaaring bigyan ng dinamikong pag-aadjust sa landas ng weld batay sa lokal na pagkakaiba-iba ng fit-up—habang pinapanatili ang mababang thermal stress sa buong assembly.
Madalas Itatanong na Mga Tanong (FAQ)
Anong mga industriya ang kumikinabang nang pinakamarami sa handheld laser welding?
Ang mga industriya tulad ng imprastraktura, enerhiya, langis at gas, riles, maritime, aerospace, paggawa ng medical device, at electronics ay kumikinabang nang malaki sa handheld laser welding dahil sa kanyang kahusayan, dalang-dala, at kahusayan.
Paano binabawasan ng handheld laser welding ang distortion?
Ang nakatuon na init na ipinapasok ay nagbubuo ng makitid na heat-affected zone (HAZ), na binabawasan ang distortion. Ito ay nagpapalagay ng pangangailangan ng post-weld straightening o machining sa karamihan ng mga kaso.
Ang handheld laser welding ba ay angkop para sa mga nakakapanghihina ng loob o mahirap abutin na espasyo?
Oo, ang handheld laser welding ay lubos na epektibo sa mga nakakapanghihina ng loob o mahirap abutin na espasyo, tulad ng panloob na mga contour, tube-to-tubesheet joints, recessed flanges, at box corners, dahil sa kanyang manipis na welding head at kompakto nitong sukat.
Kaya bang i-weld ng handheld laser welding ang magkakaibang metal?
Oo, ang kamay na laser welding ay perpekto para sa pagsasama ng magkaibang metal na madaling maging brittle dahil sa intermetallic, tulad ng tanso–stainless steel at aluminum–nickel alloys, dahil sa napakababa at nakatuon na init nito.
Ano ang ilang tiyak na aplikasyon ng kamay na laser welding?
Kabilang dito ang pagre-repair ng mga pipeline ng langis at gas, pagse-seal ng mga medical implant, pagsasama ng mga hindi istruktural na aerospace bracket, at pag-weld ng mga bahagi ng barko, tren, at sistema ng pampalakas na kuryente sa lugar mismo.
Kailangan ba ng post-weld treatment ang kamay na laser welding?
Sa karamihan ng mga kaso, walang kailangang post-weld straightening o malawak na finishing, dahil ang prosesong ito ay nagpapababa ng spatter at distortion.
Talaan ng mga Nilalaman
- Mga Pagkukumpuni sa Lokasyon at Panlabas na Pagbuo gamit ang Laser Welding na Nakahawak sa Kamay
- Panghawak na Pagweld ng Laser sa Mga Nakapaligid o Komplikadong Heometriya
- Mataas na Presisyon na Laser Welding na Ginagawa ng Kamay para sa Mikro-Komponente
- Pagpapaliit ng Epekto sa Init: Pagpapakawala ng Laser na Ginagamit ng Kamay sa mga Materyales na Delikado sa Init at sa mga Di-Magkakatulad na Materyales
-
Madalas Itatanong na Mga Tanong (FAQ)
- Anong mga industriya ang kumikinabang nang pinakamarami sa handheld laser welding?
- Paano binabawasan ng handheld laser welding ang distortion?
- Ang handheld laser welding ba ay angkop para sa mga nakakapanghihina ng loob o mahirap abutin na espasyo?
- Kaya bang i-weld ng handheld laser welding ang magkakaibang metal?
- Ano ang ilang tiyak na aplikasyon ng kamay na laser welding?
- Kailangan ba ng post-weld treatment ang kamay na laser welding?