 EN

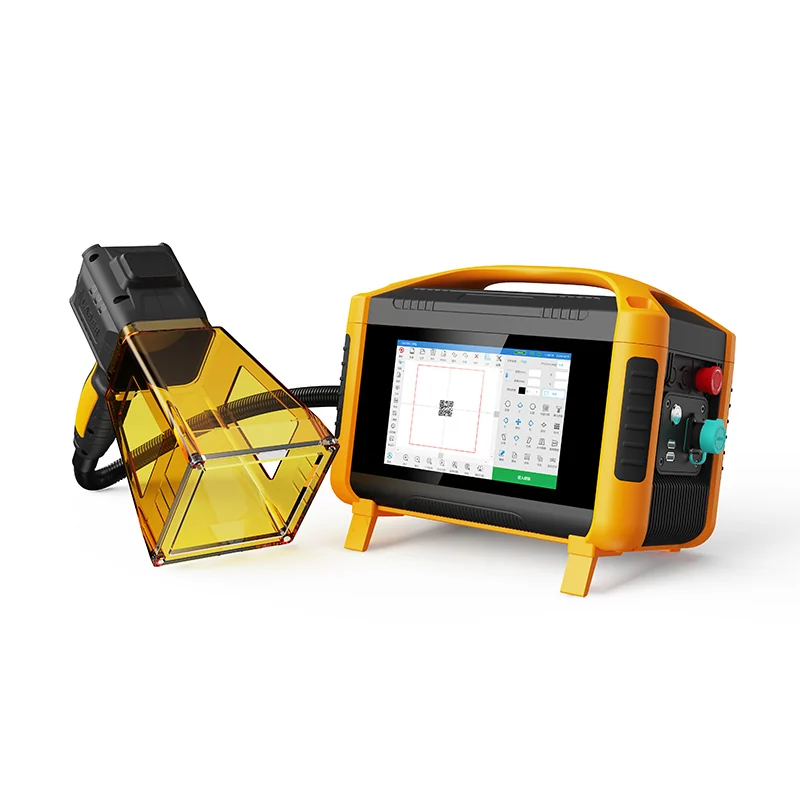
携帯型レーザー溶接を用いた現地修理および遠隔加工
インフラ、エネルギー、石油・ガス施設におけるリアルタイムの構造修理
インフラ、エネルギー、石油・ガス関連施設では、作業場所での作業遅延を許容できないケースが多く見られます。配管支持部、タンク外板、構造用鋼材、バルブ本体に生じた亀裂は、連鎖的な故障を防ぐために即時の対応が求められます。携帯型レーザー溶接機は、軽量で空冷式、全姿勢溶接が可能な設計により、現場での即時構造補修を実現します。技術者はクレーンや足場を必要とせず、混雑した配管ラック、容器スカート、ケーブルトレイ支持部などへ直接装置を搬入・展開できます。集中的な熱入力により熱影響部(HAZ)が狭く、変形が最小限に抑えられるため、ほとんどの場合、溶接後の矯正や機械加工が不要となります。従来のアーク溶接では通常、事前加熱、パス間温度管理、長時間の冷却工程が必要ですが、携帯型レーザー溶接は、完全貫通溶接を迅速かつ安定して行えます。石油・ガス配管においては、ピンホールの密封や浸食を受けたエルボーの修復を、大規模な切断・交換を伴わずに行えるため、設備停止時間および材料ロスを大幅に削減できます。飛散物も極めて少ないため、検査および清掃作業の時間短縮にも貢献します。2名の作業員によるチームが効率的に複数の修理箇所を移動し、定期保守期間中でも回転機器や荷重を支える構造物を稼働状態に保つことが可能です。
鉄道車両、船舶、航空機部品のモバイル保守
モバイル保守チームは、鉄道車両、船舶の船体、航空機部品など、いずれの場合でも、極めて厳しい納期制約のもとで作業を行っています。携帯型レーザー溶接はこうした要請に応えます。この技術は持ち運びが可能で、迅速に展開でき、狭い場所や作業しにくい姿勢でも確実に機能します。たとえば、鉄道車両の側板、ホッパーのシュート、ドアフレームなどは、留置線の上で現地修理が可能です。また、海上では船舶が入渠中の状態で、甲板 fittings(装備品)、手すり、薄肉の船体補強材などを溶接できます。この際、熱入力が低いため、オイルキャンニング(凹み変形)を防ぐことができます。さらに、航空分野では、非構造用ブラケット、ダクト、燃料系の支持部品などを、格納庫内や現場で直接修理できます。タングステン不活性ガス(TIG)溶接と比較すると、携帯型レーザー溶接は継手の前処理が簡素で、溶加材によるパス数が少なく、溶接後の研削作業もほぼ不要です。物流面でも、複数の機器、ガスボンベ、予熱装置を、小型の単一電源装置に置き換えることができます。作業者は、曲面をもつ鉄道車両の屋根、船舶の隔壁、航空機のフレーム部品など、さまざまな板厚や複雑な形状にも柔軟に対応でき、計画的な作業スケジューリングと、設備の停止時間短縮という具体的な成果を実現しています。
狭い空間や複雑な形状へのハンディレーザー溶接
内部輪郭、狭いラップジョイント、多軸アセンブリへのアクセス
固定式光学系や大型のトーチは、凹部や幾何学的に複雑な部位でしばしば機能しません。一方、携帯型レーザーはアクセスが制限される場所でその真価を発揮します。細径の溶接ヘッドが内部の輪郭、チューブとチューブシートの継手、凹んだフランジ、角箱の隅など、わずかなクリアランスしかない場所にも容易に到達します。小型化された光学系により、溶融プールをリアルタイムで目視確認でき、曲線や不規則な形状に沿った溶接移動時の制御性が向上します。集束されたビームが正確なエネルギーを供給するため、隣接する機械加工面や薄肉部材の変形が生じません。狭いラップジョイントでは、狭幅の溶融ゾーンにより、貫通(メルスルー)を起こさずに完全溶透が得られます。多軸構造物では、ルートパス、ホットパス、キャップパスを一連の連続作業で完了できるため、再位置決めやクレーンによる吊り上げ、手直し作業が大幅に削減されます。局所的なシールドガス供給およびワイヤ供給に対応しているため、自動化セルが現実的でない現場据付、保守作業場、少量生産などの用途に最適です。その結果、従来は手作業アーク溶接に頼らざるを得なかった部位、あるいは高コストの自動化設備を導入するしかなかった部位においても、再現性が高く、信頼性の高い溶接継手が得られます。
微小部品向け高精度ハンドヘルドレーザー溶接
医療用インプラントおよび電子センサーの気密封止に向けたサブミリメートル級継ぎ目制御
ハンドヘルド式レーザー溶接は、医療用インプラントや電子センサーの気密封止に不可欠な、サブミリメートル級の継ぎ目制御を実現します。集束されたレーザービームにより、極めて低い熱入力で狭い溶融領域が形成されるため、周囲のマイクロエレクトロニクス、生体適合性コーティング、および繊細な基板が損なわれることなく加工できます。光ファイバーによるビーム導入方式により、小型ハウジング内部、狭いチャンネル、密閉度の高い筐体などへの高精度な位置決めが可能です。操作者はパルス持続時間、スポット径、走査速度を微調整することで、幅1 mm未満の均一な溶接部を再現性高く形成できます。ペースメーカーの筐体や神経刺激装置のエンクロージャーなど、体内埋め込み型医療機器においては、この高精度加工により、清潔で滑らかな溶接面が得られ、汚染リスクの低減と厳格な規制要件への適合が確保されます。また、漏れ経路が50 µm未満となるMEMSセンサーやマイクロフリュイディクス用カートリッジの蓋封止にも信頼性の高い溶接を提供します。センサー製造では、携帯型装置を用いて内部部品を接合する際に隣接回路を損傷することなく加工が可能であり、電磁シールド性能や耐湿性といった仕様要件も満たします。酸化が極めて少なく、エネルギーが局所的に供給されるため、部品の品質を維持したまま、規制対応が求められる医療機器および電子機器の生産現場における厳しい品質基準を満たします。
熱影響を最小限に抑える:熱感受性および異種材料へのハンドヘルドレーザー溶接
金属間化合物による脆化を回避した銅–ステンレス鋼およびアルミニウム–ニッケル合金の接合
ハンドヘルド式レーザー溶接は、金属間の脆化を引き起こしやすい異種金属(例:銅とステンレス鋼、アルミニウムとニッケル合金など)を接合する際に、極めて低く局所的な熱入力が可能である点が極めて重要です。従来のアーク溶接では、界面温度が長時間高止まりとなり、厚くて脆い金属間化合物層が形成され、接合部の強度や疲労耐性が低下します。これに対し、集光されたレーザー光は数ミリ秒という短時間でエネルギーを供給し、小さな溶融プールを生成して急速凝固を実現します。パルス波形、スポット径、走行速度を調整することで、冷却速度および溶融金属の混和率を精密に制御でき、界面における脆性相の生成を抑制できます。その結果、熱影響部(HAZ)が狭くなり、変形が抑えられ、接合部の靭性が向上します。溶接部近傍の母材特性もほぼ維持されるため、薄肉のバッテリータブ、センサーケース、医療機器筐体など、熱に弱い構造物への適用が可能です。こうした部品では、溶接後の矯正や手直しがコスト面で現実的でない場合が多く、本プロセスが特に有効です。また、従来の溶融溶接では不適とされてきた材料組み合わせについても、信頼性の高い溶接を実現します。さらに、レーザー光の高精度により、熱の拡散を抑えて狭小空間内でのフィレット継手やラップ継手が可能であり、装着状態のばらつきに応じて溶接パスをリアルタイムで動的に調整することもできます。この際、全構造物に対する熱応力を常に低く保つことができます。
よくある質問 (FAQ)
ハンドヘルドレーザー溶接が最も恩恵を受ける産業は何ですか?
インフラ、エネルギー、石油・ガス、鉄道、海事、航空宇宙、医療機器製造、電子機器などの産業では、ハンドヘルドレーザー溶接の高精度性、携帯性、効率性により、大きなメリットが得られます。
ハンドヘルドレーザー溶接はどのように変形を最小限に抑えますか?
集中的な熱入力により熱影響部(HAZ)が狭くなり、変形が抑制されます。このため、ほとんどの場合、溶接後の矯正や機械加工を必要としません。
ハンドヘルドレーザー溶接は、狭い場所や作業しにくい場所でも使用できますか?
はい。ハンドヘルドレーザー溶接は、細径の溶接ヘッドとコンパクトなサイズにより、内部形状、チューブとチューブシートの継手、控えめなフランジ、箱型の角部など、狭い場所や作業しにくい場所でも非常に効果的に使用できます。
ハンドヘルドレーザー溶接は異種金属の溶接に対応できますか?
はい、ハンドヘルド式レーザー溶接は、銅とステンレス鋼、アルミニウムとニッケル合金など、金属間脆化を起こしやすい異種金属の接合に最適です。これは、極めて局所的で熱入力が非常に小さいという特長によるものです。
ハンドヘルド式レーザー溶接の具体的な応用例にはどのようなものがありますか?
具体的には、石油・ガスパイプラインの修復、医療用インプラントのシーリング、航空宇宙分野における非構造部品(ブラケット)の接合、および船舶の船体、鉄道車両、燃料系部品の現場(オンサイト)溶接などが挙げられます。
ハンドヘルド式レーザー溶接では、溶接後の処理が必要ですか?
ほとんどの場合、このプロセスは飛散や変形を最小限に抑えるため、溶接後の矯正や大規模な仕上げ作業は不要です。