 EN

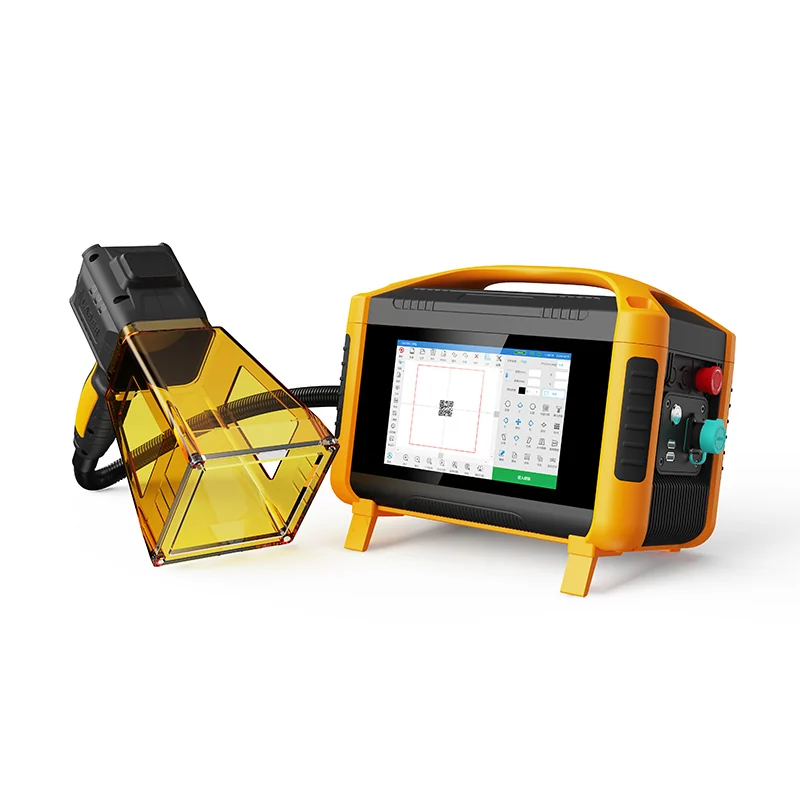
تعمیرات در محل و ساخت دوربرد با جوشکاری لیزر دستی
تعمیرات سازهای بهصورت زنده در زیرساختها، صنایع انرژی و نفت و گاز
زیرساختها، انرژی و تأسیسات نفت و گاز اغلب نمیتوانند تأخیرهای ناشی از تعمیر در محیط کارگاهی را تحمل کنند. ترکهای ایجادشده در تکیهگاههای لولهها، پوستههای مخزنها، فولاد سازهای و بدنههای شیرها نیازمند مداخلهای فوری برای جلوگیری از خرابیهای زنجیرهای هستند. جوشکاری لیزری دستی بنا به طراحی سبکوزن، خنکشونده با هوا و قابلیت جوشکاری در هر موقعیتی، امکان تعمیر سازهای در زمان واقعی را فراهم میکند. تکنسینها این سیستم را مستقیماً در فضاهای شلوغ مانند قفسههای لولهها، دامنههای مخزن و تکیهگاههای کانالهای کابلی بهکار میبرند—بدون نیاز به بالابر یا سکوی فلزی. ورودی حرارتی متمرکز آن منطقه تحت تأثیر حرارتی (HAZ) باریکی ایجاد میکند که اعوجاج را به حداقل میرساند و در اکثر موارد نیازی به صافسازی یا ماشینکاری پس از جوشکاری را از بین میبرد. برخلاف جوشکاری قوسی معمولی که معمولاً نیازمند گرمکردن اولیه، کنترل دمای بین لایهها و دورههای خنکشدن طولانی است، جوشکاری لیزری دستی جوشهایی با نفوذ کامل را بهسرعت و با ثبات ایجاد میکند. در لولهکشی نفت و گاز، این روش سوراخهای ریز را مهر کرده و آرندهای فرسوده را بدون برش بخشهای گستردهای از لوله بازیابی میکند و بنابراین زمان ایستکردن تجهیزات و ضایعات مواد را بهطور چشمگیری کاهش میدهد. پاشش حداقلی ذوبشده نیز زمان بازرسی و تمیزکاری را کوتاه میکند. یک تیم دو نفره میتواند بهصورت کارآمد بین نقاط تعمیر جابهجا شود و تجهیزات چرخشی و سازههای تحملکننده بار را در طول پنجرههای زمانی تعیینشده برای نگهداری بهکار برد.
نگهداری سیار واگنهای ریلی، کشتیها و اجزای هوافضا
تیمهای نگهداری سیار تحت محدودیتهای شدید زمانی عمل میکنند—چه برای واگنهای ریلی، پوسته کشتیها یا اجزای هواپیما. جوشکاری لیزری دستی این نیازها را برآورده میکند: قابل حمل است، به سرعت در محلهای مختلف قابل استقرار است و در فضاهای محدود یا با دسترسی دشوار نیز مؤثر است. صفحات جانبی واگنهای ریلی، شیارهای ذخیرهسازی و قابهای درها را میتوان در محل و روی خط جانبی تعمیر کرد؛ خدمه دریایی در حین ایستایی کشتیها، تجهیزات سطح عرشه، نردهها و تقویتکنندههای نازک پوسته را جوش میدهند—با ورودی حرارتی پایین برای جلوگیری از تغییر شکل نوع «اُیل-کَنینگ»؛ و پرسنل هوافضا در داخل انبارهای هواپیما یا مکانهای میدانی، براکتهای غیرسازهای، کانالها و تکیهگاههای سیستم سوخت را مستقیماً تعمیر میکنند. در مقایسه با جوشکاری تنگستن در گاز خنثی (TIG)، جوشکاری لیزری دستی نیاز به آمادهسازی کمتری برای درز جوش، تعداد کمتری پاس پرکننده و تقریباً هیچ نیازی به سوهانکاری پس از جوش ندارد. از نظر لجستیکی، این روش چندین دستگاه، سیلندرهای گاز و سیستمهای پیشگرمایش را با یک منبع تغذیه فشرده جایگزین میکند. اپراتورها به راحتی با ضخامتهای مختلف مواد و اشکال پیچیده—مانند سقفهای منحنی واگنهای ریلی، دیوارههای عرضی کشتی یا اجزای قاب هواپیما—سازگار میشوند و این امر امکان برنامهریزی قابل پیشبینی و کاهش قابل اندازهگیری زمان توقف داراییها را فراهم میکند.
جوشکاری لیزری دستی در فضاهای محدود یا هندسههای پیچیده
دسترسی به خطوط داخلی، اتصالات روی هم قرار گرفته با فاصله کم و مونتاژهای چندمحوری
عینکهای ثابت و شعلهورهای سنگین اغلب در مناطق فرو رفته یا با پیچیدگی هندسی بالا ناموفق عمل میکنند—اما لیزر دستی در جاهایی که دسترسی محدود است، برتری دارد. سر جوشکاری باریک آن به راحتی به خطوط داخلی، اتصالات لوله به صفحه سوراخدار، فلنجهای فرو رفته و گوشههای جعبهای با حداقل فاصله نفوذ میکند. اپتیکهای فشرده امکان نظارت بصری بلادرنگ بر حوضچه جوش را فراهم میکنند و کنترل را در حرکت در امتداد پروفیلهای منحنی یا نامنظم بهبود میبخشند. از آنجا که پرتو متمرکز انرژی دقیقی تحویل میدهد، سطوح ماشینکاری شده مجاور و دیوارههای نازک بدون تغییر شکل باقی میمانند. برای اتصالات روی هم تنگ، منطقه ادغام باریک نفوذ کامل را بدون سوراخ شدن فراهم میکند. در مونتاژهای چندمحوری، اپراتورها پاسهای ریشه، داغ و پوششی را در یک دنبالهٔ پیوسته انجام میدهند—که این امر نیاز به تغییر موقعیت، بالابری با جرثقیل و اصلاح کار را کاهش میدهد. گاز محافظ محلی و تغذیه سیم، این فرآیند را برای نصب در محل، اتاقهای نگهداری و تولید با حجم پایین مناسب میسازد، جایی که سلولهای خودکار غیرعملی هستند. نتیجه، ادغامی تکرارپذیر و با اصالت بالا در مناطقی است که قبلاً صرفاً به جوشکاری قوس دستی واگذار میشد—یا خودکارسازی آن بسیار پرهزینه بود.
جوشکاری لیزری دستی با دقت بالا برای اجزای ریز
کنترل درزهای کمتر از یک میلیمتر برای آببندی محکم ایمپلنتهای پزشکی و سنسورهای الکترونیکی
جوشکاری لیزری دستی، کنترل درزهایی با عرض کمتر از یک میلیمتر را فراهم میکند که برای آببندی محکم ایمپلنتهای پزشکی و سنسورهای الکترونیکی ضروری است. پرتو متمرکز آن مناطق ادغام باریکی ایجاد میکند و ورودی حرارتی بسیار کمی دارد—بنابراین الکترونیکهای ریز اطراف، پوششهای زیستسازگار و زیرلایههای ظریف حفظ میشوند. انتقال پرتو از طریق فیبر نوری، قابلیت موقعیتیابی دقیق درون پوششهای کوچک، کانالهای باریک و محفظههای تنگ را فراهم میکند. اپراتورها با تنظیم مدت زمان پالس، اندازه نقطه و سرعت حرکت، میتوانند جوشهای یکنواختی با عرض کمتر از یک میلیمتر تولید کنند. برای دستگاههای قابل اُنجاع در بدن—از جمله پوششهای دستگاههای ضرباندهنده قلب و محفظههای نوروستیمولاتور—این دقت سطوح جوش صاف و تمیزی را تضمین میکند که خطر آلودگی را کاهش داده و الزامات نظارتی سختگیرانه را برآورده میسازد. همچنین، در ساخت سنسورهای MEMS و کارتریجهای میکروفلوئیدیک، امکان آببندی قابل اعتماد درپوش را فراهم میکند که مسیرهای نشتی در آنها ممکن است کوچکتر از ۵۰ میکرومتر باشد. در تولید سنسورها، دستگاههای قابل حمل اجزای داخلی را بدون آسیب به مدارهای الکتریکی مجاور به هم متصل میکنند—و این امر به برآوردهسازی مشخصات سپر الکترومغناطیسی و مقاومت در برابر رطوبت کمک میکند. با اکسیداسیون بسیار کم و تحویل انرژی موضعی، جوشکاری لیزری دستی تمامیت قطعه را حفظ میکند و در عین حال، استانداردهای دقیق محیطهای تولیدی تنظیمشده در حوزههای پزشکی و الکترونیک را رعایت میکند.
کاهش تأثیر گرمایی: جوشکاری با لیزر دستی مواد حساس به گرما و مواد ناهمگن
اتصال آلیاژهای مس–فولاد ضدزنگ و آلومینیوم–نیکل بدون شکنندگی بینفلزی
ورود گرمای بسیار کم و موضعی از جوشکاری لیزری دستی، برای اتصال فلزات ناهمگنی که به تردی بینفلزی مستعدند—مانند ترکیب مس و فولاد ضدزنگ یا آلومینیوم و نیکل—حیاتی است. فرآیندهای قوسی مرسوم، دمای سطح تماس را بهمدت طولانیتری در سطوح بالاتری نگه میدارند و این امر منجر به تشکیل لایههای ضخیم و شکنندهٔ بینفلزی میشود که استحکام اتصال و مقاومت آن در برابر خستگی را تضعیف میکنند. در مقابل، پرتوی متمرکز لیزر انرژی را در مدتی چند میلیثانیهای انتقال میدهد، حوضچهٔ ذوب کوچکی ایجاد میکند و سردشدن سریع را ممکن میسازد. با تنظیم شکل پالس، اندازهٔ نقطهٔ تابش و سرعت حرکت، اپراتورها نرخ سردشدن و میزان اختلاط را با دقت کنترل میکنند و تشکیل فازهای شکننده در سطح تماس را مهار مینمایند. این امر منجر به کاهش عرض منطقهٔ تحت تأثیر حرارت (HAZ)، کاهش اعوجاج و بهبود شکلپذیری اتصال میشود. ویژگیهای فلز پایه در نواحی مجاور جوش بدون تغییر باقی میمانند؛ بنابراین این فرآیند برای مجموعههای حساس به گرما—مانند زبانههای نازک باتری، پوششهای سنسور و پوششهای دستگاههای پزشکی—مناسب است که در آنها صافسازی یا اصلاح پس از جوشکاری از نظر هزینهای غیرقابلتحمل است. همچنین این روش امکان انجام جوشکاری قابلاطمینان برای ترکیبات موادی را فراهم میکند که تاکنون با فرآیندهای مرسوم جوشکاری ادغامی سازگانپذیر تشخیص داده نمیشدند. دقت پرتو امکان ایجاد اتصالهای گوشهای و رویهمقراری در فضاهای باریک را بدون گسترش حرارتی فراهم میکند و اپراتورها میتوانند مسیر جوش را بهصورت پویا با تغییرات محلی در انطباق قطعات تطبیق دهند—درحالیکه تنش حرارتی کلی در سراسر مجموعه بهطور پایینی حفظ میشود.
سوالات متداول (FAQ)
صنایعی که بیشترین سود را از جوشکاری لیزری دستی میبرند کداماند؟
صنایعی مانند زیرساختها، انرژی، نفت و گاز، ریلی، دریایی، هوافضا، تولید دستگاههای پزشکی و الکترونیک بهدلیل دقت، قابلیت حملونقل و کارایی بالای آن، از جوشکاری لیزری دستی بهطور قابلتوجهی سود میبرند.
جوشکاری لیزری دستی چگونه اعوجاج را به حداقل میرساند؟
ورودی حرارتی متمرکز، منطقه تحت تأثیر حرارتی (HAZ) باریکی ایجاد میکند که اعوجاج را به حداقل میرساند. این امر در اکثر موارد نیاز به صافسازی یا ماشینکاری پس از جوشکاری را از بین میبرد.
آیا جوشکاری لیزری دستی برای فضاهای محدود یا نامطلوب مناسب است؟
بله، جوشکاری لیزری دستی بهدلیل سر جوشکاری باریک و اندازه فشردهاش، در فضاهای محدود یا نامطلوب — مانند خطوط داخلی، اتصالات لوله به صفحه سوراخدار، فلنجهای فرو رفته و گوشههای جعبهای — بسیار مؤثر است.
آیا جوشکاری لیزری دستی میتواند فلزات ناهمگن را جوش دهد؟
بله، جوشکاری لیزری دستی برای اتصال فلزات ناهمگن که مستعد تردی بینفلزی هستند، مانند مس و فولاد ضدزنگ و آلومینیوم و نیکل، بهدلیل ورودی حرارتی بسیار کم و موضعیاش ایدهآل است.
برخی از کاربردهای خاص جوشکاری لیزری دستی چیست؟
از جملهٔ این کاربردها تعمیر خطوط لوله نفت و گاز، آببندی ایمپلنتهای پزشکی، اتصال براکتهای هوافضایی غیرسازهای و جوشکاری بدنهٔ کشتیها، واگنهای ریلی و اجزای سیستم سوخت در محل است.
آیا جوشکاری لیزری دستی نیازمند پردازش پساز جوش است؟
در اکثر موارد، نیازی به صافسازی یا پردازش گستردهٔ پساز جوش نیست، زیرا این فرآیند پاشش و تحریف را به حداقل میرساند.
فهرست مطالب
- تعمیرات در محل و ساخت دوربرد با جوشکاری لیزر دستی
- جوشکاری لیزری دستی در فضاهای محدود یا هندسههای پیچیده
- جوشکاری لیزری دستی با دقت بالا برای اجزای ریز
- کاهش تأثیر گرمایی: جوشکاری با لیزر دستی مواد حساس به گرما و مواد ناهمگن
-
سوالات متداول (FAQ)
- صنایعی که بیشترین سود را از جوشکاری لیزری دستی میبرند کداماند؟
- جوشکاری لیزری دستی چگونه اعوجاج را به حداقل میرساند؟
- آیا جوشکاری لیزری دستی برای فضاهای محدود یا نامطلوب مناسب است؟
- آیا جوشکاری لیزری دستی میتواند فلزات ناهمگن را جوش دهد؟
- برخی از کاربردهای خاص جوشکاری لیزری دستی چیست؟
- آیا جوشکاری لیزری دستی نیازمند پردازش پساز جوش است؟