 EN

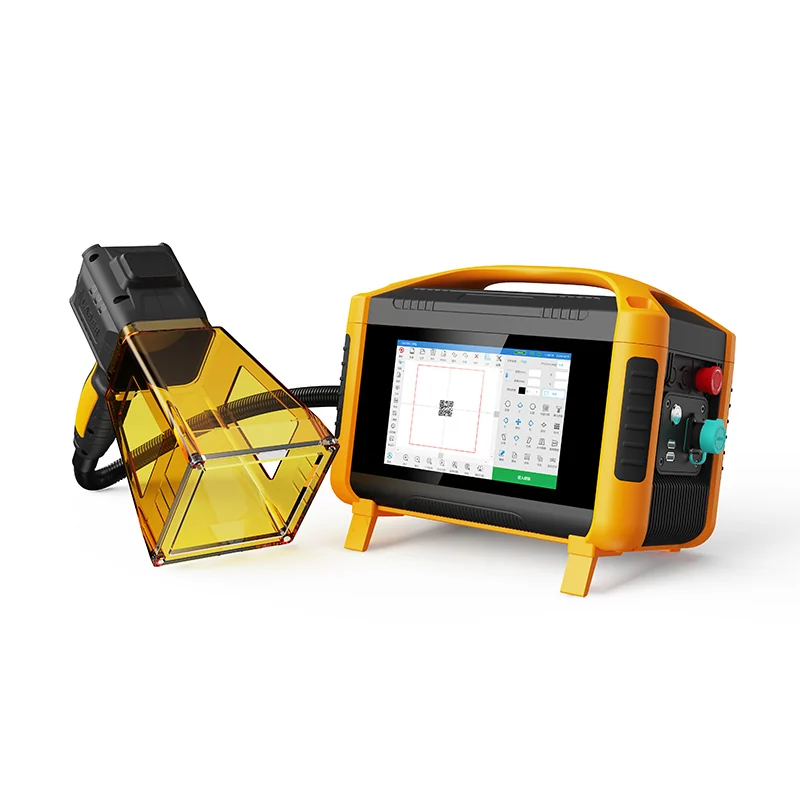
Helyszíni javítások és távoli gyártás kézi lézerhegesztéssel
Valós idejű szerkezeti javítások infrastruktúra-, energia- és olaj- és gázüzemekben
Az infrastruktúra, az energia- és az olaj- és gázipari létesítmények gyakran nem engedhetik meg maguknak a műhelyalapú késéseket. A csőtartók, tartálytestek, szerkezeti acél és szeleptestek repedései azonnali beavatkozást igényelnek a láncszerű meghibásodások megelőzése érdekében. A kézi lézerhegesztés lehetővé teszi a valós idejű szerkezeti javítást annak könnyű, levegővel hűtött kialakítása és minden helyzetben történő alkalmazhatósága miatt. A szakemberek közvetlenül a rendkívül zsúfolt csőrácsokba, tartálytalpakba és kábelvezeték-tartókba telepítik a rendszert – daruk vagy állványzat nélkül. A fókuszált hőbevitel keskeny hőhatási zónát (HAZ) eredményez, így minimalizálja a torzulást, és a legtöbb esetben elkerüli a hegesztés utáni egyenesítés vagy megmunkálás szükségességét. Ellentétben a hagyományos ívhegesztéssel – amely általában előmelegítést, közbeeső hőmérséklet-szabályozást és hosszú hűtési ciklusokat igényel – a kézi lézerhegesztés gyorsan és megbízhatóan készít teljes behatolású hegesztéseket. Az olaj- és gázipari csővezetékekben pinhole-okat pecsétel le és kopott könyököket állít helyre anélkül, hogy nagyobb szakaszokat kellene kivágni, így jelentősen csökkenti a leállási időt és az anyagpazarlást. A minimális fröccsenés tovább csökkenti a vizsgálati és takarítási időt. Két személyből álló csapat hatékonyan mozoghat a javítási pontok között, így a forgó berendezések és teherhordó szerkezetek üzemképesek maradnak a tervezett karbantartási ablakok alatt.
Mozgó sínek, tengeri hajók és légi járművek karbantartása
A mobil karbantartó csapatok szoros időkeretek között működnek – legyen szó vasúti kocsikról, hajótestekről vagy repülőgép-alkatrészekről. A kézi lézerhegesztés megfelel ezeknek az igényeknek: mobil, gyorsan üzembe helyezhető, és hatékony korlátozott vagy nehezen hozzáférhető terekben is. A vasúti kocsik oldalfalait, a billenőkamrák lejtőit és az ajtókereteket a mellékvágányon, helyszínen lehet javítani; a tengerészeti személyzet a hajók dokkolásakor hegeszti a fedélzeti szerelvényeket, a korlátokat és a vékony hajótest-erősítőket – alacsony hőbevitellel, hogy elkerülje az olajkannás torzulást; a légiközlekedési szakemberek pedig nem szerkezeti jellegű tartókat, vezetékeket és üzemanyag-rendszertámogató elemeket javítanak közvetlenül a repülőgép-hangárokban vagy terepi helyszíneken. A volfráminert gáz (TIG) hegesztéssel összehasonlítva a kézi lézerhegesztés kevesebb illesztés-előkészítést, kevesebb töltővarratot és gyakorlatilag semmilyen utófeldolgozó csiszolást nem igényel. Logisztikai szempontból több gépet, gázpalackot és előmelegítő rendszert egyetlen kompakt energiaforrással helyettesít. A kezelők zavartalanul alkalmazkodnak a különböző anyagvastagságokhoz és összetett geometriákhoz – például ívelt vasúti kocsi tetőkhöz, hajóperemekhez vagy repülőgép-vázelemekhez – így előrejelezhető ütemezést és mérhető csökkenést érnek el a berendezések kiesési idejében.
Kézi lézerhegesztés szűk vagy összetett geometriájú helyeken
Belső kontúrok, szoros fedési illesztések és többtengelyes szerelvények elérése
A rögzített optika és a nagyobb méretű hegesztőkések gyakran meghibásodnak mélyen elhelyezett vagy geometriailag összetett területeken – azonban egy kézben tartott lézer kiválóan alkalmazható korlátozott hozzáférésű helyeken. A vékony hegesztőfej belső kontúrokba, cső-csőlemez illesztésekre, mélyen elhelyezett peremekre és dobozsarkokra is beér, minimális szabad térrel. A kompakt optika lehetővé teszi a hegesztési fürdő valós idejű vizuális ellenőrzését, így javítja a vezérlést görbült vagy szabálytalan profilok mentén történő haladás közben. Mivel a koncentrált sugár pontos energiát szállít, a szomszédos megmunkált felületek és a vékony falak torzulásmentesek maradnak. Szoros átfedéses illesztéseknél a keskeny olvadási zóna teljes behatolást ér el átolvadás nélkül. Többtengelyes szerelési egységeknél a munkavállalók gyökér-, forró- és fedővarratot egy folyamatos sorozatban készíthetnek – így csökken a újrapozicionálás, a daruk használata és az utófeldolgozás szükségessége. A helyi védőgáz-ellátás és a huzalbefektetés miatt ez a folyamat ideális mezőbeli szerelésre, karbantartó műhelyekbe és kis sorozatszámú gyártásba, ahol az automatizált sejtek alkalmazása nem praktikus. Az eredmény ismételhető, magas minőségű olvadási kötés azokon a területeken, amelyek korábban csak kézi ívhegesztésre voltak alkalmasak – vagy ahol az automatizálás túlságosan költséges lett volna.
Nagyon pontos kézi lézerhegesztés mikroalkotóelemekhez
Avarmilliméteres varratvezérlés orvosi implantátumok és elektronikus érzékelők hermetikus zárásához
A kézi lézerhegesztés almiliméteres varratvezérlést biztosít, ami elengedhetetlen az orvosi implantátumok és elektronikus érzékelők hermetikus lezárásához. A fókuszált sugár keskeny olvadási zónákat hoz létre rendkívül alacsony hőbemenettel – így megőrzi a környező mikroelektronikát, a biokompatibilis bevonatokat és a finom alapanyagokat. A száloptikás sugárszállítás lehetővé teszi a pontos pozicionálást kis házakban, keskeny csatornákban és szoros burkolatokban. A működtetők a folyamatosan hangolható impulzushossz, foltméret és haladási sebesség segítségével 1 mm-nél keskenyebb, egyenletes hegesztéseket állíthatnak elő. Az implantálható eszközök – például a pacemaker-házak és az idegstimulátor-burkolatok – esetében ez a pontosság tiszta, sima hegesztési felületeket eredményez, amelyek csökkentik a szennyeződés kockázatát, és megfelelnek a szigorú szabályozási követelményeknek. Emellett megbízható fedélzárásra is lehetőséget nyújt MEMS-érzékelők és mikrofolyadék-kartok esetében, ahol a szivárgási útvonalak akár 50 µm-nél is kisebbek lehetnek. Az érzékelőgyártásban a hordozható egységek belső alkatrészeket kötnek össze anélkül, hogy kárt okoznának a szomszédos áramkörökben – ezzel támogatva az elektromágneses védettséget és a nedvességállósági specifikációkat. A minimális oxidáció és a lokalizált energiaterhelés révén a kézi lézerhegesztés megőrzi az alkatrészek integritását, miközben teljesíti a szabályozott orvosi és elektronikai gyártási környezetek szigorú követelményeit.
Hőhatás minimalizálása: kézi lézerhegesztés hőérzékeny és különböző anyagokból álló szerkezeteknél
Réz–rozsdamentes acél és alumínium–nikkel ötvözetek összekapcsolása intermetallikus ridegség nélkül
A kézi lézerhegesztés rendkívül alacsony, lokális hőbemenete döntő fontosságú különböző fémek összekötéséhez, amelyek hajlamosak az egymással való reakció miatti ridegségre – például réz–rozsdamentes acél és alumínium–nikkel ötvözetek esetében. A hagyományos ívhegesztési eljárások hosszabb ideig magas hőmérsékletet tartanak fenn a kapcsolódási felületen, ami vastag, rideg intermetallikus rétegek kialakulásához vezet, és így csökkenti az illesztés szilárdságát és fáradási ellenállását. Ellentétben ezzel a fókuszált lézersugár energiát milliszekundumok alatt juttat be, kis olvadt foltot hoz létre, és gyors szilárdulást tesz lehetővé. A pulzusforma, a foltméret és a haladási sebesség beállításával a kezelők pontosan szabályozhatják a hűlési sebességet és az ötvöződést – így gátolva a rideg fázisok kialakulását a felületi határon. Ennek eredményeként keskenyebb hőhatási zónák (HAZ), kisebb torzulás és javult illesztési szakítószilárdság érhető el. A hegesztés melletti alapanyag tulajdonságai változatlanok maradnak, így az eljárás alkalmas hőérzékeny szerelvényekhez, mint például vékonyfalú akkumulátorfóliák, érzékelőházak és orvosi eszközök burkolatai – ahol a hegesztés utáni egyenesítés és javítás költségmegtérülés szempontjából nem megengedhető. Emellett megbízható összeolvadást tesz lehetővé olyan anyagkombinációk esetében is, amelyeket korábban hagyományos olvadási hegesztéssel kompatibilisnek sem tekintettek. A sugár pontossága lehetővé teszi a sarkos és fedéses illesztéseket szoros helyeken hőterjedés nélkül, és a kezelők dinamikusan módosíthatják a hegesztési pályát a helyi illesztési eltéréseknek megfelelően – miközben az egész szerelvényen alacsony hőfeszültség marad.
Gyakran feltett kérdések (FAQ)
Mely iparágak profitálnak a legjobban a kézi lézerhegesztésből?
Az infrastruktúra, az energiaipar, az olaj- és gázipar, a vasúti közlekedés, a tengerhajózás, a légiközlekedés, az orvosi eszközök gyártása és az elektronika iparága jelentősen profitál a kézi lézerhegesztésből, mivel az nagy pontosságot, hordozhatóságot és hatékonyságot biztosít.
Hogyan csökkenti a kézi lézerhegesztés a torzulást?
A koncentrált hőbevitel keskeny hőhatási zónát (HAZ) eredményez, amely minimalizálja a torzulást. Ez a legtöbb esetben kiküszöböli a hegesztés utáni egyenesítés vagy megmunkálás szükségességét.
Alkalmazható-e a kézi lézerhegesztés korlátozott vagy nehezen hozzáférhető helyeken?
Igen, a kézi lézerhegesztés rendkívül hatékony korlátozott vagy nehezen hozzáférhető helyeken, például belső kontúroknál, cső–csőlemez-kapcsolatoknál, mélyen elhelyezett peremeknél és dobozsarkoknál, köszönhetően a vékony hegesztőfejnek és a kompakt méretnek.
Képes-e a kézi lézerhegesztés különböző fémek összekötésére?
Igen, a kézi lézerhegesztés ideális különböző fémek összekötésére, amelyek hajlamosak az intermetallikus ridegségre, például réz–rozsdamentes acél és alumínium–nikkel ötvözetek esetében, mivel rendkívül alacsony, lokális hőbevitelt igényel.
Milyen konkrét alkalmazásai vannak a kézi lézerhegesztésnek?
Példák: olaj- és gázvezetékek javítása, orvosi implantátumok tömítése, nem szerkezeti repülőgép-kiegészítők összehegesztése, valamint hajótestek, vasúti kocsik és üzemanyagrendszer-alkatrészek helyszíni hegesztése.
Szükséges-e a kézi lézerhegesztés után hegesztés utáni kezelés?
A legtöbb esetben nincs szükség hegesztés utáni egyenesítésre vagy kiterjedt felületkezelésre, mivel ez a folyamat minimálisra csökkenti a fröccsenést és a torzulást.
Tartalomjegyzék
- Helyszíni javítások és távoli gyártás kézi lézerhegesztéssel
- Kézi lézerhegesztés szűk vagy összetett geometriájú helyeken
- Nagyon pontos kézi lézerhegesztés mikroalkotóelemekhez
- Hőhatás minimalizálása: kézi lézerhegesztés hőérzékeny és különböző anyagokból álló szerkezeteknél
-
Gyakran feltett kérdések (FAQ)
- Mely iparágak profitálnak a legjobban a kézi lézerhegesztésből?
- Hogyan csökkenti a kézi lézerhegesztés a torzulást?
- Alkalmazható-e a kézi lézerhegesztés korlátozott vagy nehezen hozzáférhető helyeken?
- Képes-e a kézi lézerhegesztés különböző fémek összekötésére?
- Milyen konkrét alkalmazásai vannak a kézi lézerhegesztésnek?
- Szükséges-e a kézi lézerhegesztés után hegesztés utáni kezelés?