 EN

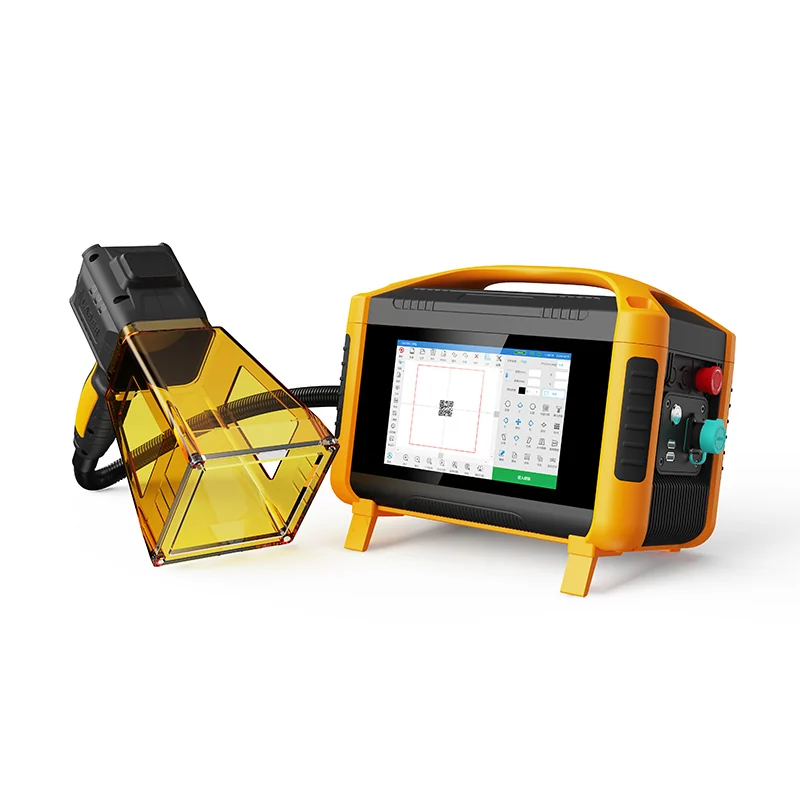
Naprawy w miejscu i zdalna produkcja z użyciem ręcznego spawania laserowego
Naprawy konstrukcyjne w czasie rzeczywistym w obiektach infrastrukturalnych, energetycznych oraz w przemyśle naftowym i gazowniczym
Infrastruktura, energetyka oraz obiekty przemysłu naftowego i gazowego często nie mogą sobie pozwolić na opóźnienia związane z pracami w warsztacie. Pęknięcia w podporach rurociągów, powłokach zbiorników, konstrukcjach stalowych i korpusach zaworów wymagają natychmiastowego interwencjonowania, aby zapobiec awariom łańcuchowym. Ręczne spawanie laserem umożliwia natychmiastowe naprawy konstrukcyjne dzięki lekkiej, chłodzonej powietrzem konstrukcji oraz możliwości spawania we wszystkich pozycjach. Technicy wdrażają ten system bezpośrednio w gęstych układach rurociągów, podstawach zbiorników i podporach kanałów kablowych – bez konieczności stosowania dźwigów ani rusztowań. Skoncentrowane ciepło generuje wąską strefę wpływu ciepła (HAZ), co minimalizuje odkształcenia i eliminuje potrzebę prostowania lub obróbki mechanicznej po spawaniu w większości przypadków. W przeciwieństwie do tradycyjnego spawania łukowego – które zwykle wymaga nagrzewania wstępny, kontrolowania temperatury między przebiegami oraz długotrwałych cykli ochładzania – ręczne spawanie laserem zapewnia szybkie i powtarzalne spoiny pełnopenetracyjne. W rurociągach przemysłu naftowego i gazowego uszczelnia otwory punktowe i przywraca zużyte łuki bez konieczności wycinania dużych fragmentów, znacznie skracając czas postoju oraz ograniczając marnowanie materiału. Minimalna ilość iskier dodatkowo skraca czas inspekcji i czyszczenia. Zespół dwuosobowy może sprawnie przenosić się między punktami naprawy, utrzymując pracujące urządzenia obrotowe oraz nośne konstrukcje stalowe w trybie ciągłej eksploatacji nawet w okresach zaplanowanej konserwacji.
Mobilna konserwacja wagonów kolejowych, statków morskich oraz elementów konstrukcji lotniczych
Zespoły serwisowe mobilne działają w warunkach surowych ograniczeń czasowych — niezależnie od tego, czy chodzi o wagony kolejowe, kadłuby statków czy elementy konstrukcji lotniczych. Ręczne spawanie laserem spełnia te wymagania: jest przenośne, szybko gotowe do użycia i skuteczne w ciasnych lub trudno dostępnych miejscach. Boczne blachy wagonów kolejowych, kanały zrzutowe oraz ramy drzwi można naprawiać bezpośrednio na torze postoju; załogi morskie spawają wyposażenie pokładu, poręcze i cienkie wzmocnienia kadłuba podczas postoju statku w porcie — stosując niskie doprowadzanie ciepła, aby uniknąć odkształceń typu oil-canning; natomiast personel lotniczy naprawia niekonstrukcyjne wsporniki, przewody wentylacyjne oraz podpory systemów paliwowych bezpośrednio w hali lotniczej lub na terenie polowym. W porównaniu ze spawaniem metodą TIG (tungsten inert gas) ręczne spawanie laserem wymaga mniejszego przygotowania krawędzi spawanych, mniejszej liczby przejść z dodatkiem materiału oraz praktycznie nie wymaga szlifowania po spawaniu. Pod względem logistycznym zastępuje wiele maszyn, butle z gazem oraz systemy nagrzewania wstępnego jednym kompaktowym źródłem zasilania. Operatorzy bez problemu dostosowują się do różnej grubości materiałów oraz złożonych geometrii — takich jak zakrzywione dachy wagonów kolejowych, przegrody statkowe lub elementy konstrukcji kadłubów samolotów — co umożliwia przewidywalne planowanie prac oraz mierzalne skrócenie czasu postoju urządzeń.
Ręczne spawanie laserowe w ograniczonych lub złożonych geometriach
Dostęp do konturów wewnętrznych, ciasnych połączeń nakładkowych oraz wieloosiowych zespołów
Stacjonarne optyki i gabarytowe latarki często zawodzą w miejscach zagłębionych lub o złożonej geometrii — natomiast ręczny laser doskonale sprawdza się tam, gdzie dostęp jest ograniczony. Jego smukła głowica spawalnicza dociera do wewnętrznych konturów, połączeń rura–płyta perforowana, zagłębionych kołnierzy oraz narożników skrzynkowych przy minimalnej przestrzeni roboczej. Kompaktowe optyki umożliwiają rzeczywistą wizualną kontrolę basenu spawalniczego, co poprawia precyzję sterowania podczas przemieszczania się wzdłuż krzywoliniowych lub nieregularnych profili. Skoncentrowana wiązka dostarcza energii z dużą dokładnością, dzięki czemu sąsiednie powierzchnie frezowane oraz cienkie ścianki pozostają niezdeformowane. W przypadku ciasnych połączeń nakładkowych wąski obszar stopienia zapewnia pełne przetopienie bez przebicia. W złożonych zestawach wieloosiowych operatorzy wykonują szwy korzeniowy, gorący i końcowy w jednej ciągłej sekwencji — co zmniejsza konieczność ponownego pozycjonowania, użycia dźwigu oraz prac korekcyjnych. Lokalna osłona gazem ochronnym i zasilanie drutem czynią ten proces idealnym dla montażu terenowego, warsztatów konserwacyjnych oraz produkcji małoseryjnej, gdzie zautomatyzowane komórki spawalnicze są niewykonalne. Efektem końcowym jest powtarzalne, wysokiej jakości połączenie spawalnicze w obszarach, które wcześniej były przeznaczone wyłącznie na ręczne spawanie łukowe — albo wymagały kosztownej, niewykonalnej automatyzacji.
Wysokoprecyzyjne ręczne spawanie laserowe mikroskładników
Kontrola szwu o rozmiarach mniejszych niż milimetr w celu zapewnienia uszczelnienia hermetycznego implantów medycznych i czujników elektronicznych
Ręczne spawanie laserowe zapewnia kontrolę szwu na poziomie submilimetrowym, niezbędną do hermetycznego zabezpieczania implantów medycznych i czujników elektronicznych. Skupiona wiązka generuje wąskie strefy fuzji przy wyjątkowo niskim wpływie ciepła – co chroni otaczające mikroelektroniki, powłoki biokompatybilne oraz delikatne podłoża. Przesył wiązki za pomocą światłowodów umożliwia precyzyjne pozycjonowanie wewnątrz małych obudów, wąskich kanałów i ciasnych zamkniętych przestrzeni. Operatorzy dostosowują czas trwania impulsu, rozmiar plamy oraz prędkość przesuwu, aby uzyskiwać spójne spoiny o szerokości poniżej 1 mm. W przypadku urządzeń wszczepianych – w tym obudów rozruszników serca i obudów neurostymulatorów – ta precyzja gwarantuje czyste, gładkie powierzchnie spoin, które zmniejszają ryzyko zanieczyszczenia i spełniają surowe wymagania regulacyjne. Pozwala również na niezawodne zabezpieczenie pokrywek czujników MEMS oraz kartuszów mikroprzepływowych, gdzie ścieżki przecieków mogą mieć średnicę mniejszą niż 50 µm. W produkcji czujników przenośne jednostki łączą elementy wewnętrzne bez uszkadzania sąsiednich układów elektronicznych – wspierając spełnienie wymagań dotyczących ekranowania elektromagnetycznego oraz odporności na wilgoć. Dzięki minimalnemu utlenianiu i lokalnej dostawie energii ręczne spawanie laserowe zachowuje integralność części, jednocześnie spełniając rygorystyczne standardy stosowane w regulowanych środowiskach produkcyjnych urządzeń medycznych i elektronicznych.
Minimalizacja wpływu cieplnego: ręczne spawanie laserowe materiałów wrażliwych na ciepło oraz materiałów niejednorodnych
Łączenie stopów miedzi ze staleniem nierdzewnym oraz aluminium z niklem bez powstawania kruchych międzymetalicznych
Ekstremalnie niskie i zlokalizowane doprowadzanie ciepła w ręcznym spawaniu laserowym ma kluczowe znaczenie przy łączeniu metali różnorodnych, które są podatne na kruchość międzymetaliczną – np. miedzi ze staleniem nierdzewnym oraz aluminium z niklem. Konwencjonalne procesy łukowe utrzymują wysoką temperaturę na granicy styku przez tak długi czas, że tworzą się grube, kruche warstwy międzymetaliczne, co pogarsza wytrzymałość połączenia i jego odporność na zmęczenie. Natomiast skupiona wiązka lasera dostarcza energii w ciągu milisekund, tworząc mały basen ciekłego metalu i umożliwiając szybką krzepnięcie. Dostosowując kształt impulsu, wielkość plamki oraz prędkość przesuwu, operatorzy precyzyjnie kontrolują szybkość chłodzenia i stopień rozcieńczenia – co hamuje powstawanie kruchych faz na granicy styku. W efekcie uzyskuje się węższe strefy wpływu ciepła (HAZ), mniejsze odkształcenia oraz lepszą odporność połączenia na pęknięcia. Właściwości metalu podstawowego w pobliżu szwu pozostają niezmienione, dzięki czemu proces ten nadaje się do montażu elementów wrażliwych na ciepło, takich jak cienkie blaszki baterii, obudowy czujników oraz obudowy urządzeń medycznych – gdzie prostowanie i poprawianie szwów po spawaniu są zbyt kosztowne. Pozwala także na niezawodne zespolenie kombinacji materiałów, które dotąd uznawano za niemożliwe do połączenia metodami tradycyjnego spawania topowego. Precyzja wiązki umożliwia wykonywanie szwów kątowych i nakładkowych w ciasnych przestrzeniach bez rozprzestrzeniania się ciepła, a operatorzy mogą dynamicznie dostosowywać trasę spawania do lokalnych odchyłek w dopasowaniu elementów – wszystko przy jednoczesnym utrzymaniu niskiego naprężenia termicznego w całym zespole.
Często Zadawane Pytania (FAQ)
Które branże najbardziej korzystają z ręcznego spawania laserowego?
Branże takie jak infrastruktura, energetyka, przemysł naftowy i gazowy, kolejnictwo, transport morski, lotnictwo i przemysł kosmiczny, produkcja urządzeń medycznych oraz elektronika znacznie korzystają z ręcznego spawania laserowego dzięki jego precyzji, przenośności i wydajności.
W jaki sposób ręczne spawanie laserowe minimalizuje odkształcenia?
Skoncentrowane ciepło generuje wąską strefę wpływu ciepła (HAZ), co minimalizuje odkształcenia. W większości przypadków eliminuje to konieczność prostowania lub obróbki mechanicznej po spawaniu.
Czy ręczne spawanie laserowe nadaje się do pracy w ciasnych lub trudno dostępnych miejscach?
Tak, ręczne spawanie laserowe jest bardzo skuteczne w ciasnych lub trudno dostępnych miejscach, takich jak wewnętrzne kontury, połączenia rur z płytkami tubowymi, zagłębione kołnierze oraz narożniki zamkniętych profili, dzięki smukłej głowicy spawalniczej i kompaktowym wymiarom.
Czy ręczne spawanie laserowe umożliwia spawanie metali różnorodnych?
Tak, ręczne spawanie laserem jest idealne do łączenia metali niejednorodnych, które są podatne na kruchość międzymetaliczną, np. miedzi ze staleniem nierdzewnym oraz aluminium z niklem, dzięki bardzo niskiemu i lokalnemu dopływowi ciepła.
Jakie są konkretne zastosowania ręcznego spawania laserem?
Przykłady obejmują naprawę rurociągów w przemyśle naftowym i gazowniczym, uszczelnianie implantów medycznych, łączenie niestrukturalnych wsporników lotniczych oraz spawanie kadłubów statków, wagonów kolejowych i elementów systemów paliwowych bezpośrednio w miejscu ich użycia.
Czy ręczne spawanie laserem wymaga obróbki po spawaniu?
W większości przypadków nie ma potrzeby wykonywania prostowania po spawaniu ani intensywnej obróbki końcowej, ponieważ ten proces minimalizuje rozpryski i odkształcenia.
Spis treści
- Naprawy w miejscu i zdalna produkcja z użyciem ręcznego spawania laserowego
- Ręczne spawanie laserowe w ograniczonych lub złożonych geometriach
- Wysokoprecyzyjne ręczne spawanie laserowe mikroskładników
- Minimalizacja wpływu cieplnego: ręczne spawanie laserowe materiałów wrażliwych na ciepło oraz materiałów niejednorodnych
-
Często Zadawane Pytania (FAQ)
- Które branże najbardziej korzystają z ręcznego spawania laserowego?
- W jaki sposób ręczne spawanie laserowe minimalizuje odkształcenia?
- Czy ręczne spawanie laserowe nadaje się do pracy w ciasnych lub trudno dostępnych miejscach?
- Czy ręczne spawanie laserowe umożliwia spawanie metali różnorodnych?
- Jakie są konkretne zastosowania ręcznego spawania laserem?
- Czy ręczne spawanie laserem wymaga obróbki po spawaniu?