 EN

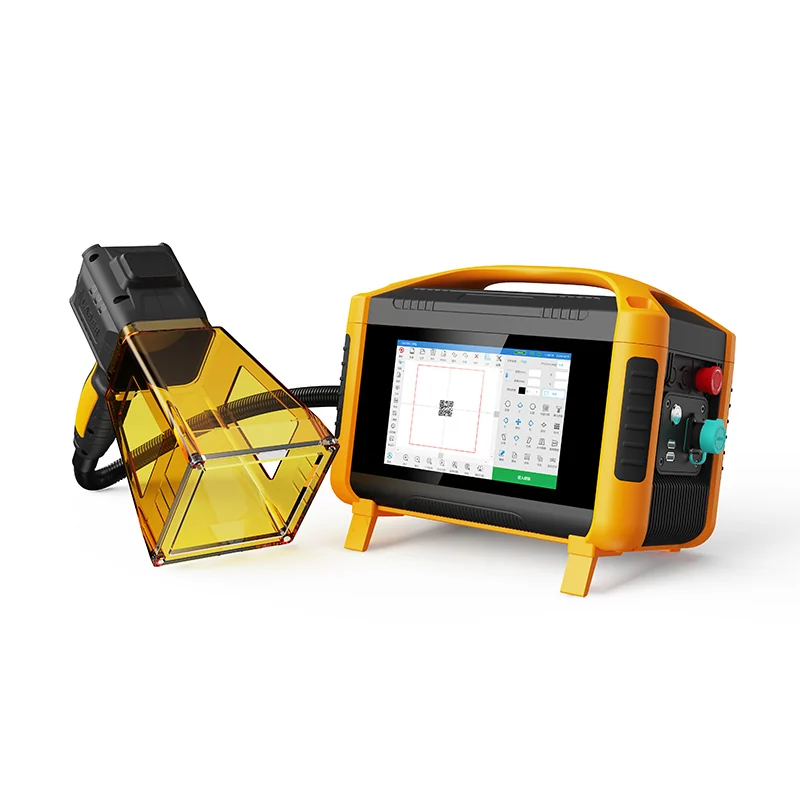
Réparations sur site et fabrication à distance par soudage laser portatif
Réparations structurelles en temps réel dans les infrastructures, les installations énergétiques et les installations pétrolières et gazières
Les infrastructures, les installations énergétiques et celles du secteur pétrolier et gazier ne peuvent souvent pas se permettre de retarder les travaux en atelier. Des fissures sur les supports de tuyauterie, les enveloppes de réservoirs, les structures en acier ou les corps de vannes exigent une intervention immédiate afin d’éviter des défaillances en cascade. Le soudage laser portatif permet des réparations structurelles en temps réel, grâce à sa conception légère, refroidie à l’air et capable de fonctionner dans toutes les positions. Les techniciens déploient directement le système dans des espaces restreints tels que les supports de tuyauterie, les jupes de cuves ou les supports de chemins de câbles — sans recourir à des grues ni à des échafaudages. Son apport thermique concentré produit une zone affectée thermiquement (ZAT) étroite, limitant ainsi la déformation et supprimant, dans la plupart des cas, la nécessité d’un redressage ou d’une usinage post-soudure. Contrairement au soudage à l’arc conventionnel — qui exige généralement un préchauffage, un contrôle de la température entre passes et des cycles de refroidissement prolongés — le soudage laser portatif réalise des soudures à pleine pénétration rapidement et de façon constante. Dans la tuyauterie pétrolière et gazière, il obture les micro-perforations et restaure les coudes érodés sans nécessiter la découpe de grandes sections, réduisant ainsi considérablement les temps d’arrêt et les pertes de matériaux. La faible projection de métal fondu réduit également le temps d’inspection et de nettoyage. Une équipe de deux personnes peut se déplacer efficacement d’un point de réparation à l’autre, maintenant ainsi les équipements rotatifs et les structures porteuses en service pendant les fenêtres planifiées d’entretien.
Entretien mobile de wagons, de navires maritimes et de composants aérospatiaux
Les équipes de maintenance mobiles opèrent sous des contraintes de délais très serrées, qu’il s’agisse de wagons ferroviaires, de coques de navires ou de composants aéronautiques. Le soudage laser portatif répond à ces exigences : il est transportable, rapidement déployable et efficace dans des espaces confinés ou difficiles d’accès. Les tôles latérales des wagons, les trémies des silos et les cadres de portes peuvent être réparés sur place, directement sur une voie de garage ; les équipages maritimes soude leurs garnitures de pont, leurs mains-courantes et leurs renforts minces de coque pendant que les navires sont à quai — en utilisant une faible entrée de chaleur afin d’éviter toute déformation par flambage (« oil-canning ») ; quant au personnel aéronautique, il répare sur site — dans les hangars ou en extérieur — des supports non structurels, des gaines de ventilation et des supports de système carburant. Comparé au soudage TIG (tungsten inert gas), le soudage laser portatif exige moins de préparation des joints, moins de passes de remplissage et pratiquement aucun meulage post-soudure. Sur le plan logistique, il remplace plusieurs machines, des bouteilles de gaz et des systèmes de préchauffage par une seule source d’alimentation compacte. Les opérateurs s’adaptent sans difficulté à des épaisseurs variables de matériaux et à des géométries complexes — telles que les toits courbés des wagons, les cloisons étanches des navires ou les éléments de structure d’avion — ce qui permet une planification fiable et des réductions mesurables du temps d’indisponibilité des actifs.
Soudage laser portatif dans des géométries confinées ou complexes
Accès aux contours internes, aux joints de recouvrement serrés et aux assemblages multi-axes
Les optiques fixes et les torches encombrantes échouent souvent dans les zones en retrait ou aux géométries complexes—mais un laser portatif excelle là où l’accès est limité. Sa tête de soudage fine pénètre aisément les contours internes, les joints tube-plaque, les brides en retrait et les angles de caisson, même avec un faible dégagement. Des optiques compactes permettent une surveillance visuelle en temps réel du bain de fusion, améliorant ainsi le contrôle lors du déplacement le long de profils courbes ou irréguliers. Comme le faisceau concentré délivre une énergie précise, les surfaces usinées adjacentes et les parois minces restent non déformées. Pour les joints recouverts serrés, la zone étroite de fusion assure une pénétration complète sans perforation. Dans les assemblages multi-axes, les opérateurs réalisent les passes de racine, de remplissage et de finition en une seule séquence continue—réduisant ainsi les repositionnements, les levages par grue et les retouches. La protection locale par gaz de soudage et l’alimentation en fil rendent ce procédé idéal pour les ajustages sur site, les ateliers de maintenance et la production à faible volume, là où les cellules automatisées sont impraticables. Le résultat est une fusion reproductible et de haute intégrité dans des zones autrefois réservées au soudage manuel à l’arc—ou à une automatisation prohibitivement coûteuse.
Soudage laser portable haute précision pour composants microscopiques
Contrôle des joints submillimétriques pour l’étanchéité hermétique des implants médicaux et des capteurs électroniques
Le soudage laser portatif assure un contrôle des joints inférieur au millimètre, essentiel pour l’étanchéité hermétique des implants médicaux et des capteurs électroniques. Son faisceau focalisé génère des zones de fusion étroites avec une entrée thermique exceptionnellement faible, préservant ainsi les microélectroniques environnantes, les revêtements biocompatibles et les substrats délicats. La transmission du faisceau par fibre optique permet un positionnement précis à l’intérieur de boîtiers compacts, de canaux étroits et d’enceintes confinées. Les opérateurs ajustent finement la durée des impulsions, le diamètre du spot et la vitesse de déplacement afin d’obtenir des soudures uniformes de moins de 1 mm de largeur. Pour les dispositifs implantables — notamment les boîtiers de stimulateurs cardiaques et les enveloppes de neurostimulateurs — cette précision garantit des surfaces de soudure propres et lisses, réduisant le risque de contamination et répondant aux exigences réglementaires les plus strictes. Elle permet également un scellage fiable des couvercles pour les capteurs MEMS et les cartouches microfluidiques, où les chemins de fuite peuvent mesurer moins de 50 µm. Dans la fabrication de capteurs, les unités portatives assemblent les composants internes sans endommager les circuits adjacents, ce qui soutient les spécifications de blindage électromagnétique et de résistance à l’humidité. Grâce à une oxydation minimale et à une délivrance localisée de l’énergie, le soudage laser portatif préserve l’intégrité des pièces tout en satisfaisant les normes exigeantes des environnements de production réglementés dans les domaines médical et électronique.
Minimisation de l’impact thermique : soudage laser manuel de matériaux sensibles à la chaleur et de matériaux hétérogènes
Assemblage d’alliages cuivre–acier inoxydable et aluminium–nickel sans fragilisation intermétallique
L’apport de chaleur extrêmement faible et localisé du soudage laser manuel est essentiel pour assembler des métaux dissimilaires sujets à l’embrittlement intermétallique—par exemple les alliages cuivre–acier inoxydable et aluminium–nickel. Les procédés d’arc conventionnels maintiennent des températures élevées à l’interface suffisamment longtemps pour former des couches intermétalliques épaisses et fragiles, ce qui nuit à la résistance mécanique et à la tenue en fatigue des assemblages. En revanche, le faisceau laser focalisé délivre son énergie en quelques millisecondes, créant une petite zone fondue et permettant une solidification rapide. En ajustant la forme des impulsions, la taille du point focal et la vitesse de déplacement, les opérateurs contrôlent précisément la vitesse de refroidissement et le taux de dilution—ce qui inhibe la formation de phases fragiles à l’interface. Cela conduit à des zones affectées thermiquement (ZAT) plus étroites, à une moindre déformation et à une meilleure ténacité des soudures. Les propriétés des métaux de base adjacents à la soudure restent inchangées, rendant ce procédé adapté aux assemblages sensibles à la chaleur, tels que les languettes minces de batteries, les boîtiers de capteurs et les enveloppes d’appareils médicaux—où le redressage ou la reprise post-soudage s’avèrent coûteux. Il permet également une fusion fiable de combinaisons de matériaux traditionnellement jugées incompatibles avec le soudage par fusion classique. La précision du faisceau autorise la réalisation de soudures d’angle et de recouvrement dans des espaces confinés, sans propagation thermique, et les opérateurs peuvent adapter dynamiquement le trajet de soudage aux variations locales d’ajustement—le tout tout en maintenant une faible contrainte thermique sur l’ensemble de l’assemblage.
Frequently Asked Questions (FAQ)
Quels secteurs tirent le plus profit du soudage laser manuel ?
Des secteurs tels que les infrastructures, l’énergie, le pétrole et le gaz, le ferroviaire, le maritime, l’aérospatial, la fabrication de dispositifs médicaux et l’électronique bénéficient considérablement du soudage laser manuel grâce à sa précision, sa portabilité et son efficacité.
Comment le soudage laser manuel réduit-il la déformation ?
L’apport thermique concentré produit une zone thermiquement affectée (ZTA) étroite, ce qui réduit la déformation. Dans la plupart des cas, cela élimine la nécessité d’un redressage ou d’une usinage post-soudure.
Le soudage laser manuel convient-il aux espaces confinés ou difficiles d’accès ?
Oui, le soudage laser manuel s’avère très efficace dans les espaces confinés ou difficiles d’accès, tels que les contours internes, les joints tube-plaque, les brides encastrées et les angles de caissons, grâce à sa tête de soudage fine et à sa taille compacte.
Le soudage laser manuel permet-il de souder des métaux dissimilaires ?
Oui, le soudage laser portatif est idéal pour assembler des métaux dissimilaires sujets à la fragilisation intermétallique, comme les alliages cuivre–acier inoxydable et aluminium–nickel, grâce à son apport de chaleur extrêmement faible et localisé.
Quelles sont quelques applications spécifiques du soudage laser portatif ?
Parmi ces applications figurent la réparation de canalisations pétrolières et gazières, l’étanchéité d’implants médicaux, l’assemblage de supports aérospatiaux non porteurs et le soudage sur site de coques de navires, de wagons ferroviaires et de composants de systèmes de carburant.
Le soudage laser portatif nécessite-t-il un traitement post-soudage ?
Dans la plupart des cas, aucun redressage post-soudage ni finition poussée n’est requis, car ce procédé minimise les projections et la déformation.
Table des matières
- Réparations sur site et fabrication à distance par soudage laser portatif
- Soudage laser portatif dans des géométries confinées ou complexes
- Soudage laser portable haute précision pour composants microscopiques
- Minimisation de l’impact thermique : soudage laser manuel de matériaux sensibles à la chaleur et de matériaux hétérogènes
-
Frequently Asked Questions (FAQ)
- Quels secteurs tirent le plus profit du soudage laser manuel ?
- Comment le soudage laser manuel réduit-il la déformation ?
- Le soudage laser manuel convient-il aux espaces confinés ou difficiles d’accès ?
- Le soudage laser manuel permet-il de souder des métaux dissimilaires ?
- Quelles sont quelques applications spécifiques du soudage laser portatif ?
- Le soudage laser portatif nécessite-t-il un traitement post-soudage ?