 EN

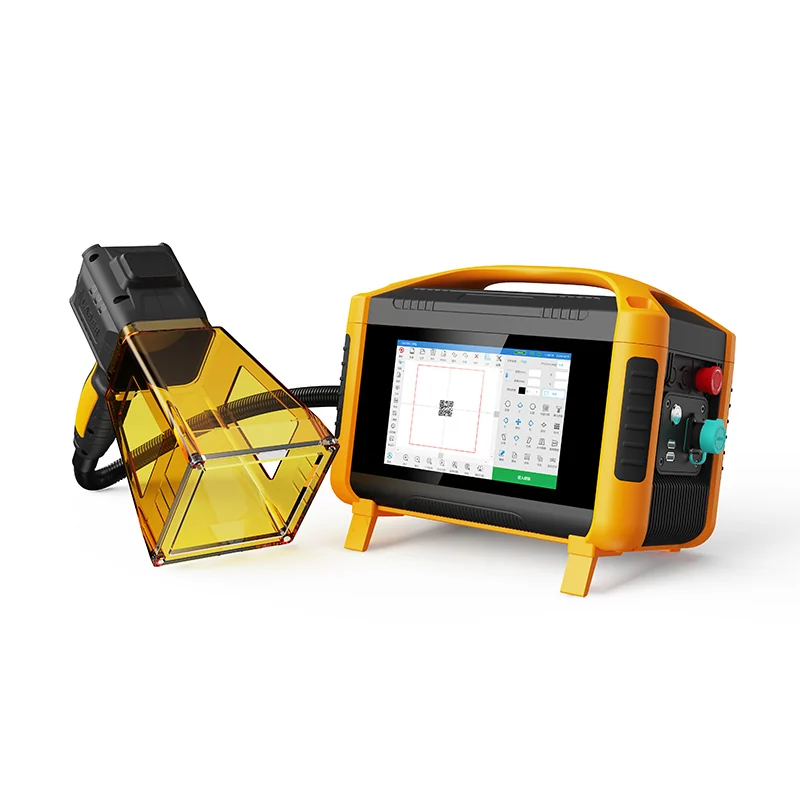
Ремонт на месте и удалённое производство с использованием ручной лазерной сварки
Текущий ремонт конструкций на объектах инфраструктуры, энергетики и нефтегазовой отрасли
Объекты инфраструктуры, энергетики и нефтегазовой отрасли зачастую не могут позволить себе задержек, связанных с работой в цеховых условиях. Трещины в опорах трубопроводов, оболочках резервуаров, конструкционной стали и корпусах клапанов требуют немедленного вмешательства во избежание каскадных отказов. Ручная лазерная сварка обеспечивает оперативный ремонт конструкций благодаря лёгкому весу, воздушному охлаждению и возможности работы в любом пространственном положении. Специалисты применяют систему непосредственно в стеснённых условиях эстакад трубопроводов, юбок аппаратов и опор кабельных лотков — без использования кранов или лесов. Сфокусированный тепловой поток создаёт узкую зону термического влияния (ЗТИ), что минимизирует деформации и в большинстве случаев исключает необходимость последующей правки или механической обработки швов. В отличие от традиционной дуговой сварки — которая обычно требует подогрева перед сваркой, контроля температуры между проходами и длительного охлаждения — ручная лазерная сварка обеспечивает быстрое и стабильное формирование швов полного проплавления. В нефтегазовых трубопроводах она герметизирует сквозные отверстия и восстанавливает эродированные отводы без вырезки крупных участков, существенно сокращая простои и расход материалов. Минимальное образование брызг дополнительно сокращает время на контроль качества и очистку. Бригада из двух человек может быстро перемещаться между точками ремонта, обеспечивая бесперебойную работу вращающегося оборудования и несущих конструкций в рамках плановых окон технического обслуживания.
Мобильное техническое обслуживание железнодорожных вагонов, морских судов и компонентов воздушно-космической техники
Мобильные бригады технического обслуживания работают в условиях жёстких временных ограничений — будь то ремонт железнодорожных вагонов, корпусов судов или авиационных компонентов. Ручная лазерная сварка отвечает этим требованиям: она транспортабельна, быстро разворачивается и эффективна в стеснённых или неудобных для доступа местах. Боковые листы железнодорожных вагонов, лотки бункеров и рамы дверей можно ремонтировать непосредственно на путях отстоя; морские экипажи выполняют сварку палубных креплений, поручней и тонких рёбер жёсткости корпуса во время стоянки судов — с использованием низкого тепловложения, чтобы избежать деформации типа «волнение»; а специалисты авиационной отрасли ремонтируют неконструкционные кронштейны, воздуховоды и опоры топливных систем прямо в ангарах или на полевых объектах. По сравнению со сваркой неплавящимся вольфрамовым электродом в среде инертного газа (TIG), ручная лазерная сварка требует меньшей подготовки кромок, меньшего числа проходов с присадочным материалом и практически не нуждается в зачистке после сварки. Логистически она заменяет несколько машин, баллоны с газом и системы предварительного подогрева одним компактным источником питания. Операторы легко адаптируются к различной толщине материалов и сложным геометрическим формам — таким как изогнутые крыши железнодорожных вагонов, переборки судов или элементы каркаса летательных аппаратов — что обеспечивает предсказуемое планирование и измеримое сокращение простоев оборудования.
Ручная лазерная сварка в ограниченных или сложных геометриях
Доступ к внутренним контурам, узким нахлёсточным соединениям и многокоординатным сборкам
Фиксированная оптика и громоздкие горелки зачастую не справляются в углубленных или геометрически сложных зонах — ручной лазер же превосходно работает там, где доступ ограничен. Его компактная сварочная головка легко проникает во внутренние контуры, в соединения труба-трубная решётка, углублённые фланцы и углы коробчатых конструкций даже при минимальном зазоре. Компактная оптика обеспечивает визуальный контроль сварочной ванны в реальном времени, повышая точность управления при перемещении по криволинейным или неправильным профилям. Благодаря высокой концентрации луча энергия подаётся точно, поэтому соседние обработанные поверхности и тонкостенные участки остаются недеформированными. Для узких нахлёсточных соединений узкая зона сплавления обеспечивает полное проплавление без прожога. При сборке многокоординатных узлов операторы выполняют корневой, горячий и отделочный проходы в единой непрерывной последовательности — это сокращает переустановку деталей, использование кранов и переделку. Локальная подача защитного газа и присадочной проволоки делает процесс идеальным для монтажа на месте, ремонтных боксов и производства малыми партиями, где автоматизированные ячейки непрактичны. В результате достигается воспроизводимое и высококачественное сплавление в зонах, ранее отведённых исключительно для ручной дуговой сварки — либо требовавших чрезмерно дорогой автоматизации.
Высокоточная ручная лазерная сварка для микроэлементов
Контроль шва с точностью до долей миллиметра для герметичной запайки медицинских имплантов и электронных датчиков
Ручная лазерная сварка обеспечивает контроль шва с точностью до долей миллиметра — это критически важно для герметичной запайки медицинских имплантов и электронных датчиков. Сфокусированный луч создаёт узкие зоны сплавления при чрезвычайно низком тепловложении, что сохраняет окружающие микроэлектронные компоненты, биосовместимые покрытия и тонкие основания. Подача луча по волоконно-оптическому кабелю позволяет точно позиционировать источник излучения внутри компактных корпусов, узких каналов и стеснённых замкнутых пространств. Операторы регулируют длительность импульса, размер пятна и скорость перемещения, чтобы получать стабильные сварные швы шириной менее 1 мм. Для имплантируемых устройств — включая корпуса кардиостимуляторов и герметичные оболочки нейростимуляторов — такая точность гарантирует чистые и гладкие поверхности швов, снижающие риск загрязнения и соответствующие строгим нормативным требованиям. Кроме того, данная технология обеспечивает надёжную запайку крышек MEMS-датчиков и микрожидкостных картриджей, где потенциальные пути утечки могут быть уже 50 мкм. В производстве датчиков портативные установки соединяют внутренние компоненты без повреждения соседних участков печатных плат, что поддерживает выполнение требований по электромагнитной совместимости и защите от влаги. Благодаря минимальному окислению и локальной подаче энергии ручная лазерная сварка сохраняет целостность деталей и одновременно отвечает самым высоким стандартам, предъявляемым в регулируемых областях — медицинском оборудовании и электронике.
Снижение теплового воздействия: ручная лазерная сварка термочувствительных и разнородных материалов
Соединение сплавов медь–нержавеющая сталь и алюминий–никель без образования интерметаллических соединений, вызывающих хрупкость
Сверхнизкое и локализованное тепловложение при ручной лазерной сварке имеет решающее значение для соединения разнородных металлов, склонных к образованию интерметаллидных фаз, вызывающих хрупкость,— например, меди и нержавеющей стали или алюминия и никеля. Традиционные дуговые процессы поддерживают повышенную температуру на границе раздела в течение длительного времени, что приводит к формированию толстых хрупких интерметаллидных слоёв, ухудшающих прочность соединения и его сопротивление усталости. Напротив, сфокусированный лазерный луч подаёт энергию за миллисекунды, формируя небольшой расплавленный объём и обеспечивая быструю кристаллизацию. Изменяя форму импульса, размер пятна и скорость перемещения, операторы точно контролируют скорость охлаждения и степень разбавления, подавляя образование хрупких фаз на границе раздела. В результате зоны термического влияния (HAZ) становятся уже, искажения уменьшаются, а вязкость соединения повышается. Свойства основного металла вблизи шва остаются неизменными, что делает данный процесс пригодным для теплочувствительных сборок — таких как тонкие токосъёмные выводы аккумуляторов, корпуса датчиков и герметичные оболочки медицинских устройств, где после сварки выравнивание и доработка экономически невыгодны. Кроме того, этот метод позволяет надёжно сплавлять комбинации материалов, ранее считавшиеся несовместимыми для традиционной сварки плавлением. Высокая точность лазерного луча обеспечивает выполнение угловых и нахлёсточных соединений в стеснённых условиях без распространения тепла, а операторы могут динамически корректировать траекторию сварки в зависимости от локальных отклонений в пригонке деталей — всё это при сохранении низкого термического напряжения по всей сборке.
Часто задаваемые вопросы (FAQ)
Какие отрасли получают наибольшую пользу от ручной лазерной сварки?
Отрасли, такие как инфраструктура, энергетика, нефтегазовая промышленность, железнодорожный транспорт, морское судоходство, авиакосмическая промышленность, производство медицинского оборудования и электроника, значительно выигрывают от ручной лазерной сварки благодаря её точности, портативности и эффективности.
Как ручная лазерная сварка минимизирует деформацию?
Сфокусированный тепловой поток создаёт узкую зону термического влияния (HAZ), что минимизирует деформацию. В большинстве случаев это устраняет необходимость в последующей правке или механической обработке после сварки.
Подходит ли ручная лазерная сварка для ограниченных или неудобных пространств?
Да, ручная лазерная сварка чрезвычайно эффективна в ограниченных или неудобных пространствах, таких как внутренние контуры, соединения труба–трубная решётка, углублённые фланцы и внутренние углы коробчатых конструкций, благодаря компактной форме сварочной головки и небольшим габаритам.
Может ли ручная лазерная сварка соединять разнородные металлы?
Да, ручная лазерная сварка идеально подходит для соединения разнородных металлов, склонных к образованию интерметаллидных фаз, вызывающих хрупкость, например, меди и нержавеющей стали или алюминия и никеля, благодаря чрезвычайно низкому и локализованному тепловому воздействию.
Какие конкретные области применения ручной лазерной сварки?
Примеры включают ремонт трубопроводов нефтегазовой отрасли, герметизацию медицинских имплантатов, соединение неконструкционных кронштейнов для авиакосмической техники, а также сварку корпусов судов, железнодорожных вагонов и компонентов топливных систем непосредственно на месте эксплуатации.
Требуется ли после ручной лазерной сварки дополнительная обработка шва?
В большинстве случаев дополнительное выравнивание или масштабная отделка шва не требуются, поскольку данный процесс минимизирует брызги и деформации.
Содержание
- Ремонт на месте и удалённое производство с использованием ручной лазерной сварки
- Ручная лазерная сварка в ограниченных или сложных геометриях
- Высокоточная ручная лазерная сварка для микроэлементов
- Снижение теплового воздействия: ручная лазерная сварка термочувствительных и разнородных материалов
-
Часто задаваемые вопросы (FAQ)
- Какие отрасли получают наибольшую пользу от ручной лазерной сварки?
- Как ручная лазерная сварка минимизирует деформацию?
- Подходит ли ручная лазерная сварка для ограниченных или неудобных пространств?
- Может ли ручная лазерная сварка соединять разнородные металлы?
- Какие конкретные области применения ручной лазерной сварки?
- Требуется ли после ручной лазерной сварки дополнительная обработка шва?