 EN

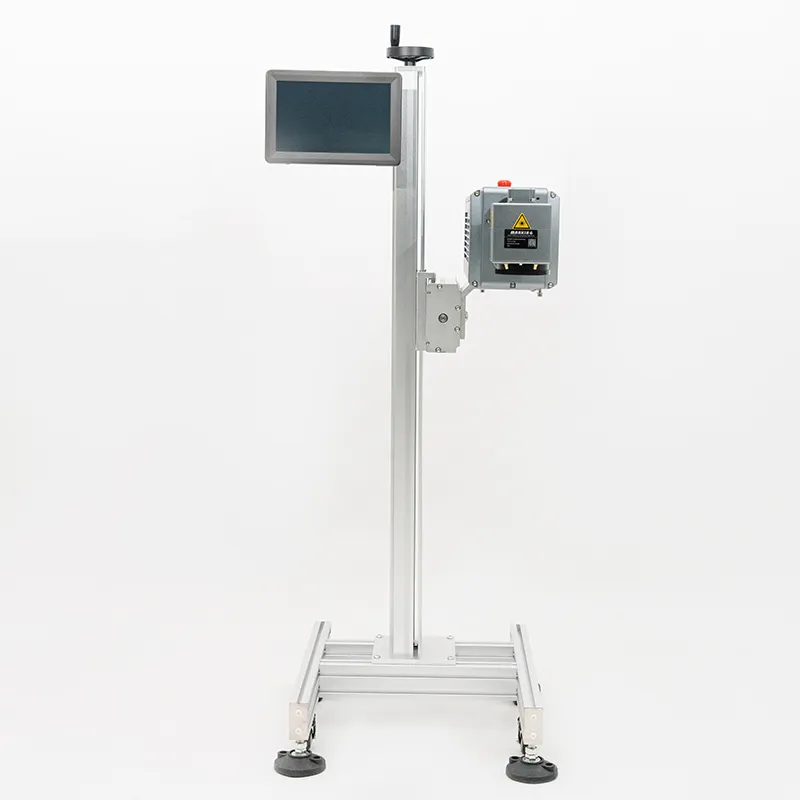
Максимізація експлуатаційної швидкості за допомогою передових лазерних систем CO₂
Промислові виробничі площі та центри точного оброблення значною мірою покладаються на термічні інструменти для різання й гравірування, щоб підтримувати високі щоденні обсяги випуску. Під час технічної оцінки на високошвидкісному виробничому підприємстві минулого місяця керівники виробництва стикнулися з серйозними вузькими місцями у пропускній здатності лише через те, що оператори запускали процес різання без налаштування параметрів оптичної швидкості. У результаті виникли теплові спотворення й повільні траєкторії руху, що уповільнило всю виробничу лінію. Під час інтеграції високопродуктивної лазер CO2 у ваш робочий процес виробництва, налаштування правильних профілів прискорення та масштабування потужності з самого початку запобігає дорогоцінним простоюми в експлуатації. На відміну від традиційних механічних фрезерів, оптико-теплові інструменти вимагають ретельної калібрування щодо фокусної відстані, тиску газового підсилення та швидкості подачі променя, щоб відповідати різним щільностям матеріалів у промислових виробничих лініях. Правильна початкова настройка є абсолютною основою для безперебійного щоденного виконання завдань з виготовлення та тривалої надійності обладнання. Крім того, розуміння базових теплових механізмів забезпечує те, що ваш лазер CO2 працює надійно протягом важких багатозмінних графіків без неочікуваних спадів продуктивності, зберігаючи сталу експлуатаційну швидкість на всіх станціях виготовлення під час використання вашого лазер CO2 пристроїв.
Тонке налаштування фокусної відстані та оптики подачі променя
Точність різання та гравірування безпосередньо визначає якість збирання на наступних етапах у навантажених виробничих майстернях. Правильно відкалібрований лазер CO2 система дозволяє технікам регулювати положення лінзи, вирівнювання дзеркала та розмір плями, щоб відповідати конкретним товщинам матеріалів і вимогам до теплової абсорбції. Під час роботи з органічними субстратами або покритими металами вибір оптимальних фокусних точок запобігає розсіюванню променя й одночасно забезпечує виняткову чіткість кромок. Крім того, налаштування відповідної допоміжної газової продувки гарантує миттєве видалення випарованого матеріалу з зони різання, що запобігає накопиченню диму та послабленню променя. Згідно з передовими промисловими технологічними рекомендаціями, точне вирівнювання оптичних елементів значно зменшує зони термічного впливу. Калібрування цих оптичних параметрів мінімізує обпалювання поверхні й усуває технологічні затримки, пов’язані з повторною обробкою неякісних деталей у швидкоплинних зонах комплектування. Використання точно налаштованої лазер CO2 конфігурації гарантує бездоганну якість кромок на всіх типах листових матеріалів без винятку, забезпечуючи, що кожна виготовлена деталь, створена за допомогою лазер CO2 відповідає суворим допускам розмірів.
Калібрування швидкостей векторного руху та профілів прискорення
Фізичне керування рухом відіграє вирішальну роль у досягненні високої продуктивності при складних векторних траєкторіях різання. Внутрішній цифровий контролер промислового лазер CO2 спирається на плавне прискорення сервомотора й точне планування траєкторії, щоб точно розрахувати рух головки по робочому столі. Якщо оператори встановлюють занадто високі векторні швидкості без достатнього прискорення заокруглення кутів, механічна портална конструкція починає вібрувати, що призводить до зубчастих зрізів і розбіжностей у розмірах. Згідно з провідними промисловими дослідженнями ергономіки й руху в машинобудуванні, встановлення збалансованих порогів подачі забезпечує чисті, професійні зрізи щоразу. Правильна настройка руху компенсує механічну інерцію під час швидких змін напрямку, забезпечуючи однакову передачу енергії при обробці великої кількості важких панелей. Навчання операторів правильному контролю швидкості перетворює складне векторне різання на повторювану науку, значно зменшуючи витрати матеріалу й виробничі помилки на виробничій дільниці, а також зберігаючи кожен лазер CO2 працює з максимальною робочою швидкістю протягом тривалих змін разом із вашим лазер CO2 обладнання.
Керування щільністю потужності лазера й швидкістю подачі матеріалу
Регулювання вихідної потужності є важливим чинником під час налаштування термічних обробних пристроїв для швидких виробничих процесів. Стандартні матеріали, такі як акрил і дерево, передбачувано реагують на помірні енергетичні вхідні сигнали, але щільні інженерні полімери часто вимагають уважно відкаліброваних співвідношень потужності до швидкості, щоб запобігти плавленню або обвуглюванню кромок. Під час налаштування робочих параметрів на вашому лазер CO2 , проведення попередніх тестових матриць усуває невизначеність і забезпечує стабільну взаємодію променя по всьому робочому простору. Оператори також повинні регулярно контролювати стабільність променя через інтерфейс керування, щоб запобігти зниженню потужності, що з часом може погіршити глибину різання. Використання оригінальних оптичних компонентів та підтримка чистоти лінз забезпечують тривалий термін служби системи й зберігають її максимальну вихідну потужність навіть під час інтенсивних змін, без неочікуваних перерв, що дозволяє загалом підтримувати безперебійну роботу заводу та дотримуватися суворих промислових стандартів за допомогою вашого лазер CO2 технологіях.
Інтеграція комплексного обслуговування та навчання операторів
Тривалий успіх у промисловому різанні та гравіруванні значною мірою залежить від постійної освіти операторів і регулярного технічного обслуговування обладнання. Встановлення періодичних перевірок калібрування дзеркал і графіків очищення лінз запобігає накопиченню незначних залишків, що може погіршити якість променя під час високопродуктивних циклів виробництва. Коли команди виробництва впроваджують структуровані звички обслуговування, простої обладнання значно скорочуються. Проактивне обслуговування забезпечує, що кожне лазер CO2 забезпечує стабільні, професійні результати в різноманітних експлуатаційних середовищах без неочікуваних перерв.
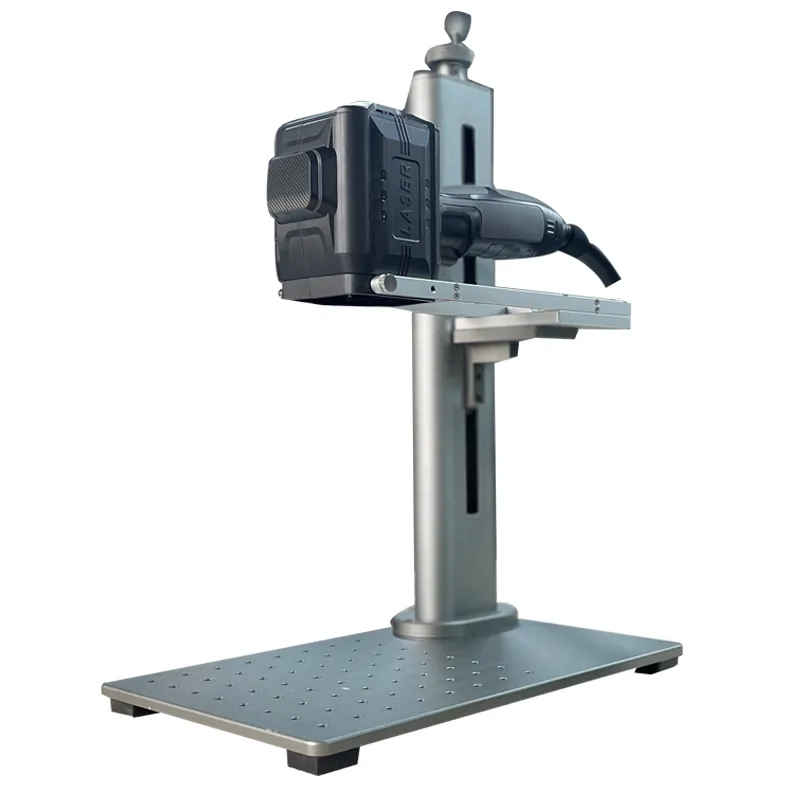
Встановлення стандартних експлуатаційних процедур для розгортання на виробничій дільниці
Успішна інтеграція сучасних технологій термічної обробки на великих виробничих підприємствах значною мірою залежить від чітких і відтворюваних експлуатаційних інструкцій. Менеджери змін повинні документувати оптимальні параметри пристроїв, у тому числі бажані швидкості векторів, частотні налаштування та щоденні процедури очищення, у зручному робочому посібнику. Коли виробничі команди дотримуються однакових протоколів налаштування для кожного лазер CO2 в експлуатації, термін служби обладнання значно збільшується, а витрати на технічне обслуговування зменшуються. За кожною довговічною промисловою рішенням стоїть міцна майстерність; співпраця з провідним виробничим та логістичним лідером, таким як WEITAI гарантує, що ваші операції підтримуються світовими виробничими потужностями, суворим контролем якості та надійними глобальними мережами дистрибуції, розробленими для того, щоб ваші виробничі лінії працювали безперервно.
Зміст
- Максимізація експлуатаційної швидкості за допомогою передових лазерних систем CO₂
- Тонке налаштування фокусної відстані та оптики подачі променя
- Калібрування швидкостей векторного руху та профілів прискорення
- Керування щільністю потужності лазера й швидкістю подачі матеріалу
- Інтеграція комплексного обслуговування та навчання операторів
- Встановлення стандартних експлуатаційних процедур для розгортання на виробничій дільниці