 EN

Maximizing Operational Velocity with Advanced CO2 Laser Systems
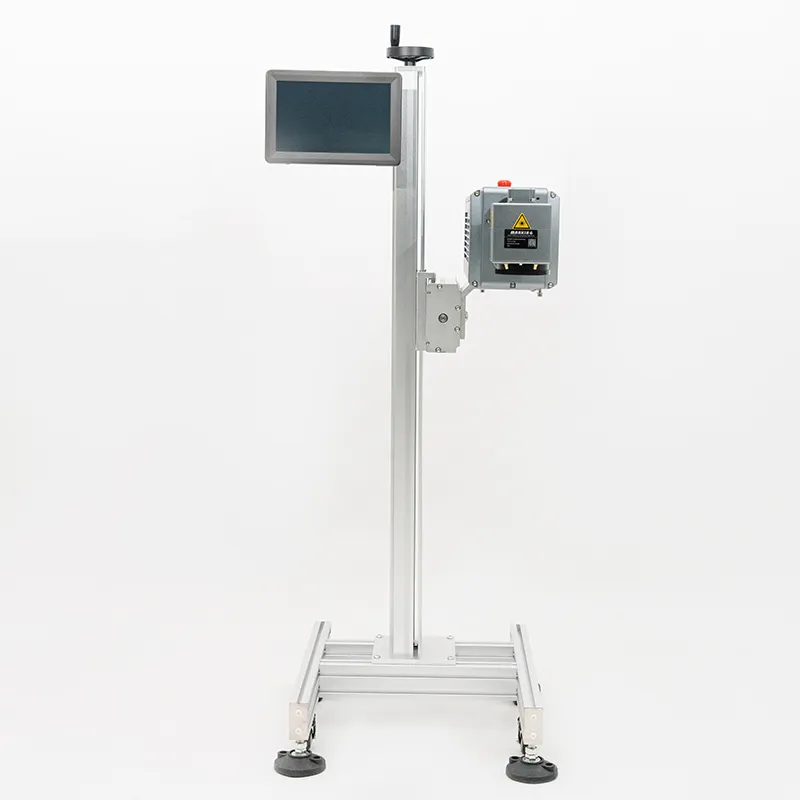
Industrial manufacturing floors and precision processing hubs rely heavily on thermal cutting and engraving tools to maintain high daily output volumes. During a technical evaluation at a high-speed fabrication facility last month, production supervisors faced severe throughput bottlenecks simply because operators ran their cutting parameters without tuning optical velocity settings. The resulting thermal distortion and sluggish motion paths slowed down the entire production line. When integrating a high-performance laser CO2 into your manufacturing workflow, configuring the correct acceleration profiles and power scaling from the outset prevents costly operational slowdowns. Unlike traditional mechanical routers, optical thermal tools demand careful calibration regarding focal length, gas assist pressure, and beam delivery speeds to match diverse material densities across industrial production lines. Proper initial setup serves as the absolute foundation for smooth daily fabrication tasks and long-term device reliability. Furthermore, understanding the underlying thermal mechanics ensures that your laser CO2 operates reliably through grueling multi-shift schedules without unexpected performance drops, maintaining steady operational velocity across all fabrication stations while deploying your laser CO2 unitates efficaciter dispungis.
Fine-Tuning Focal Length and Beam Delivery Optics
Cutting and engraving precision directly dictates downstream assembly quality in busy manufacturing workshops. A well-calibrated laser CO2 systema permittit technicis adiustare positionem lentis, allignmentum speculi, et magnitudinem puncti ut congruant cum specificis spessoribus materialium et requisitis absorptionis thermalis. Cum operatur cum substratis organicis vel metallis recubertis, electio optimalium punctorum focalium praecipit dispersionem fasciculi dum claritas marginum superior servatur. Praeterea, configuratio aptae assistentiae gasis purgantis certificat quod materialis vaporizati zona sectionis statim excludantur, impedientes accumulationem fumi et attenuationem fasciculi. Secundum praecipua praecepta industrialis processus, conservatio exacti allignmenti optici minuit zonas thermicas affectatas notabiliter. Calibratio horum parametrorum opticorum minuit ustionem superficialem et tollit dilationes operationales quae ex reprocessu partium substandardium in areis rapidis dispositionis oriuntur. Implementatio exquisitae laser CO2 constitutio garantit qualitatem marginum perfectam per varia materia laminarum sine exceptione, certificans quod omnis componentis fabricatus a laser CO2 satisfacit strictis tolerantis dimensionalis.
Calibratio velocitatum motus vectoris et profila accelerationis
Controlus motus physicus agit partem decidentem ad consequendam rapidam effluentiam in complexis viis sectionis vectoris. Controller digitalis internus industriae laser CO2 confidit in accelerationem motoris servo levis et in planificationem viæ præcisam ut calcularet motum capitum accurate per totam superficiem operis. Si operatorēs statuunt velocitates vectorum nimis altas sine acceleratione sufficīente ad rotundandum angulos, structura mecanica vibrat, quod ducit ad marginēs incisionis asperos et ad inexactitudinem dimensionalem. Secundum praecipuas studia ergonomiae fabricae industrialis et motus, constitutio liminum aequilibratorum pro velocitate alimentationis producit incisiones nitidas et professionales semper. Aptatio motus recta compensat inertiam mecanicam dum fit mutatio directionis celeris, ut transferatur aequaliter energia per magnos tractus tabularum gravium. Docēre operatores de controllo velocitatis recto convertit incisionem vectorum complexam in scientiam repetibilem, minuens materiam absumptam et errores productionis in officina valdē, dum omnia laser CO2 operat ad maximam velocitatem operationis per turnos longos cum tuo laser CO2 armorum.
Gubernātio Densitātis Potentiae Laseris et Velocitatum Alimentationis Materialis
Regulatio potestatis est factor vitalis cum dispositiva thermica ad fluxus fabricandi celeres configuratur. Materialia communia, ut acrylica et lignum, praedicabiliter respondent moderatis inpulsibus energiae, sed polimeri technici densi saepe exigunt rationes potestatis ad velocitatem curatissime modulatas ut fusio marginum vel carbonizatio vitentur. Cum parametri operationales in tuo laser CO2 , executio matricum praetesticium praevia incertitudinem tollit et interactionem fasciculi consistentem per totum spatium operativum confirmat. Operatoribus etiam stabilitas fasciculi per interfaciem de controllo regulariter inspicienda est ut degradatio potestatis impediatur, quae profunditatem sectionis tempore minuere potest. Uso componentium opticorum verorum et lentibus mundis servatis longa duratio systematis conservatur et praestantia potestatis summa per turnos arduos sustinetur sine interruptionibus inopinatis, ita ut operationes fabricae generales bene fluant et adstricta observantia normarum industrialium per tuum maneat laser CO2 technologia.
Integrating Comprehensive Maintenance and Operator Training
Long-term success in industrial cutting and engraving relies heavily on ongoing operator education and routine hardware upkeep. Establishing periodic mirror calibration checks and lens cleaning schedules prevents minor residue buildup from impacting beam quality during high-volume production cycles. When manufacturing teams embrace structured maintenance habits, equipment downtime decreases significantly. Proactive care ensures that every laser CO2 resultata constans et professionalia praebet per varia ambientes operationum sine interruptionibus inopinatis.
Instituendo Procedure Operationis Standardes ad Distributionem in Officina
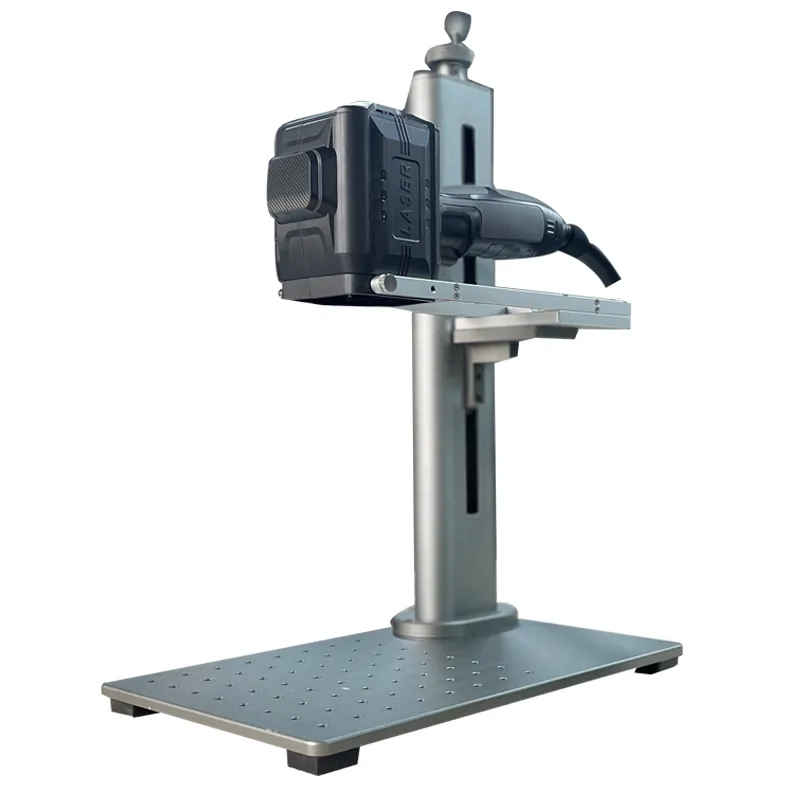
Successful integration of advanced thermal processing technology across large manufacturing plants relies heavily on clear, repeatable operational guidelines. Shift managers should document optimal device parameters, including preferred vector speeds, frequency settings, and daily cleaning routines, in an accessible workspace manual. When production teams follow uniform setup protocols for every laser CO2 in circulation, equipment lifespan increases significantly while maintenance overhead drops. Behind every durable industrial solution lies robust craftsmanship; partnering with a premier manufacturing and supply chain leader like WEITAI ensures your operations are backed by world-class production capabilities, rigorous quality control, and reliable global distribution networks designed to keep your manufacturing lines moving forward without interruption.
Index Rerum
- Maximizing Operational Velocity with Advanced CO2 Laser Systems
- Fine-Tuning Focal Length and Beam Delivery Optics
- Calibratio velocitatum motus vectoris et profila accelerationis
- Gubernātio Densitātis Potentiae Laseris et Velocitatum Alimentationis Materialis
- Integrating Comprehensive Maintenance and Operator Training
- Instituendo Procedure Operationis Standardes ad Distributionem in Officina