 EN

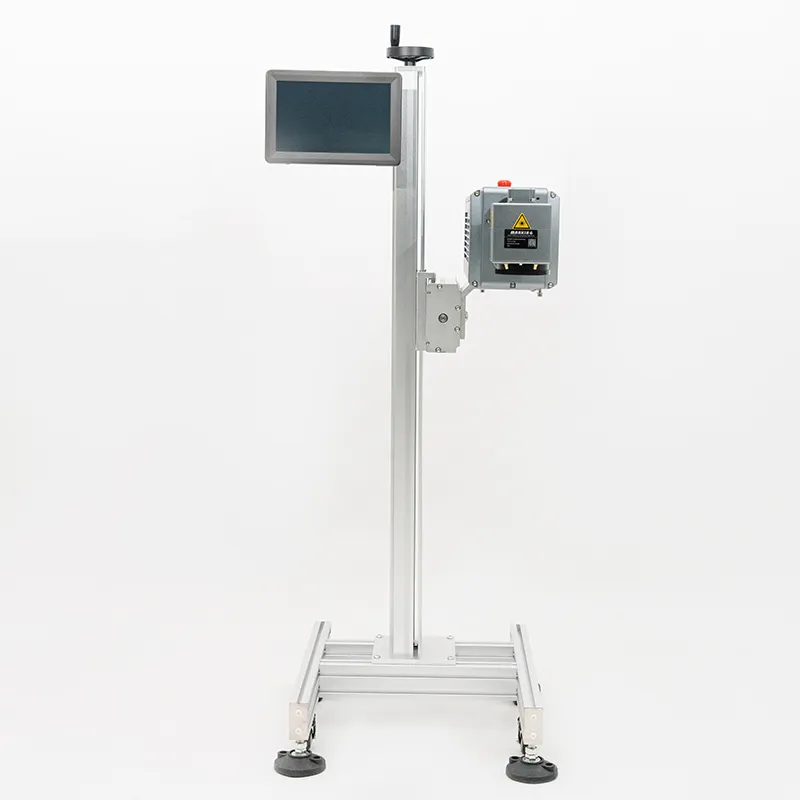
Operacinio greičio maksimizavimas naudojant pažangias CO2 lazerines sistemas
Pramoniniai gamybos padaliniai ir tikslaus apdorojimo centrai labai priklauso nuo šiluminių pjovimo ir graviravimo įrankių, kad palaikytų didelį kasdienį gamybos apimčių lygį. Praėjusį mėnesį techninės vertinimo metu aukšto greičio gamybos įmonėje gamybos vadovai susidūrė su rimtomis pralaidumo kliūtimis tik dėl to, kad operatoriai paleisdavo pjovimo parametrus be optinio greičio nustatymų derinimo. Dėl to atsirado šiluminis iškraipymas ir lėti judėjimo maršrutai, kurie sulėtino visą gamybos liniją. Integruojant didelio našumo cO2 lasers į savo gamybos darbo eigą, teisingų pagrečio profilių ir galios skalės nustatymas nuo pat pradžių neleidžia brangiai kainuojančių eksploatacijos sulėtėjimų. Skirtingai nuo tradicinių mechaninių frezavimo įrenginių, optiniai šiluminiai įrankiai reikalauja tikslaus kalibravimo dėl fokuso atstumo, dujų padėties slėgio ir spindulio perdavimo greičio, kad būtų atitinkamai sureguliuota įvairių medžiagų tankio įvairovė pramoninėse gamybos linijose. Teisingas pradinis nustatymas yra visiškai būtinas sklandžiam kasdieniam gamybos procesui ir ilgalaikiam įrenginio patikimumui. Be to, suprantant pagrindines šilumines mechanikos principus, jūsų cO2 lasers veikia patikimai net labai intensyviomis daugiapakopėmis pamainomis be netikėtų našumo nuosmukio, išlaikydama pastovų eksploatacinį greitį visuose gamybos stotyse, tuo tarpu diegdami savo cO2 lasers vienetus.
Fokuso atstumo ir spindulio perdavimo optikos tikslus nustatymas
Pjovimo ir graviravimo tikslumas tiesiogiai lemia montavimo kokybę žemoje gamybos dirbtuvėse. Gerai sukalibruotas cO2 lasers sistema leidžia technikams reguliuoti lęšių padėtį, veidrodžių išdėstymą ir dėmės dydį, kad atitiktų konkrečias medžiagos storio ir šiluminės absorbcijos reikalavimus. Dirbant su organinėmis pagrindinėmis medžiagomis arba dengtais metalais, optimalių fokusuotų taškų pasirinkimas neleidžia spinduliui išsisklaidyti ir tuo pačiu užtikrina puikią kraštų aiškumą. Be to, tinkamai sukonfigūruota dujų purškimo sistema užtikrina, kad išgarinta medžiaga nedelsiant būtų pašalinta iš pjovimo zonos, neleisdama susidaryti dūmams ir sumažinti spindulio intensyvumą. Pagal pažangius pramoninius apdorojimo nurodymus tikslus optinis išdėstymas žymiai sumažina šiluminės poveikio zonas. Šių optinių parametrų kalibravimas mažina paviršiaus nudegimą ir pašalina operacinės vėlavimo problemas, susijusias su netinkamų detalių pakartotiniu apdorojimu sparčiai veikiančiose montavimo zonose. Tiksli cO2 lasers nustatyta sistema užtikrina be galo aukštos kokybės kraštus visų rūšių lakštinių medžiagų atveju be išimčių, todėl kiekvienas gamybos procese sukurtas komponentas, kurį pagamina cO2 lasers atitinka griežtus matmenų nuokrypių reikalavimus.
Vektorinio judėjimo greičių ir pagreičio profilių kalibravimas
Fizinis judėjimo valdymas lemiamą vaidmenį vaidina sudėtingose vektorinėse pjovimo trajektorijose pasiekiant didelį našumą. Pramoninio cO2 lasers remia sklandžios servorajaus variklio pagreitinimo ir tikslaus kelio planavimo, kad tiksliai apskaičiuotų galvutės judėjimą per darbo stalą. Jei operatoriai nustato per didelius vektorinius greičius be pakankamo kampų suapvalinimo pagreičio, mechaninė konstrukcija pradeda virpėti, dėl ko pjovimo kraštai tampa šiurkštūs, o matmenys – netikslūs. Pagal lyderių pramonės gamybos ergonomikos ir judėjimo tyrimus, subalansuotų padavimo greičio ribų nustatymas visada užtikrina švarius ir profesionalius pjūvius. Teisingas judėjimo derinimas kompensuoja mechaninę inerciją staigiuose krypties pasikeitimuose, užtikrindamas vienodą energijos perdavimą didelėms sunkių plokščių partijoms. Operatorių mokymas teisingai valdyti greitį paverčia sudėtingą vektorinį pjovimą pakartojamą mokslo šaka, žymiai sumažindamas medžiagų š waste ir gamybos klaidas gamyklos floor’e, tuo pat metu išlaikant kiekvieną cO2 lasers veikia maksimaliu eksplotacinio greičio režimu ilgoms pamainoms kartu su jūsų cO2 lasers įrangą.
Lazerio galios tankio ir medžiagos padavimo greičio valdymas
Galios galios reguliavimas yra svarbus veiksnys, konfigūruojant šiluminio apdorojimo įrenginius greitų gamybos procesų reikmėms. Standartiniai medžiagų tipai, pvz., akrylas ir mediena, prognozuojamai reaguoja į vidutinio dydžio energijos įtaką, tačiau tankūs inžineriniai polimerai dažnai reikalauja tiksliai sureguliuoto galios ir greičio santykio, kad būtų išvengta kraštų lydymosi arba apdegimų. Keičiant eksploatavimo parametrus savo cO2 lasers , atlikus pradines bandymų matricas pašalinama neapibrėžtis ir užtikrinama nuosekli spindulio sąveika visame darbo lauke. Operatoriams taip pat rekomenduojama reguliariai stebėti spindulio stabilumą per valdymo sąsają, kad būtų išvengta galios mažėjimo, kuris ilgainiui gali pabloginti pjovimo gylį. Autentiškų optinių komponentų naudojimas ir švarios lęšių priežiūra padeda išlaikyti sistemos ilgaamžiškumą bei užtikrinti maksimalią galios išvestį net ir intensyviausiomis darbo dienomis be netikėtų pertraukų, todėl visos gamyklos veikla vyksta sklandžiai ir visiškai atitinka pramonės standartus naudojant savo cO2 lasers technologiją.
Visapusiško techninio aptarnavimo ir operatorių mokymo integruojimas
Ilgaamžis sėkmingas pramoninis pjovimas ir graviravimas labai priklauso nuo nuolatinio operatorių mokymo ir įprastos įrangos priežiūros. Nustatydami periodinius veidrodžių kalibravimo patikrinimus ir lęšių valymo grafikus, išvengiama nedidelių likučių kaupimosi, kurie gali paveikti spindulio kokybę didelės apimties gamybos cikluose. Kai gamybos komandos įsitvirtina struktūrizuotus techninio aptarnavimo įpročius, įrangos neveikimo laikas žymiai sumažėja. Aktyvi priežiūra užtikrina, kad kiekvienas cO2 lasers pateiktų nuoseklius, profesionalius rezultatus įvairiose veiklos aplinkose be netikėtų pertraukų.
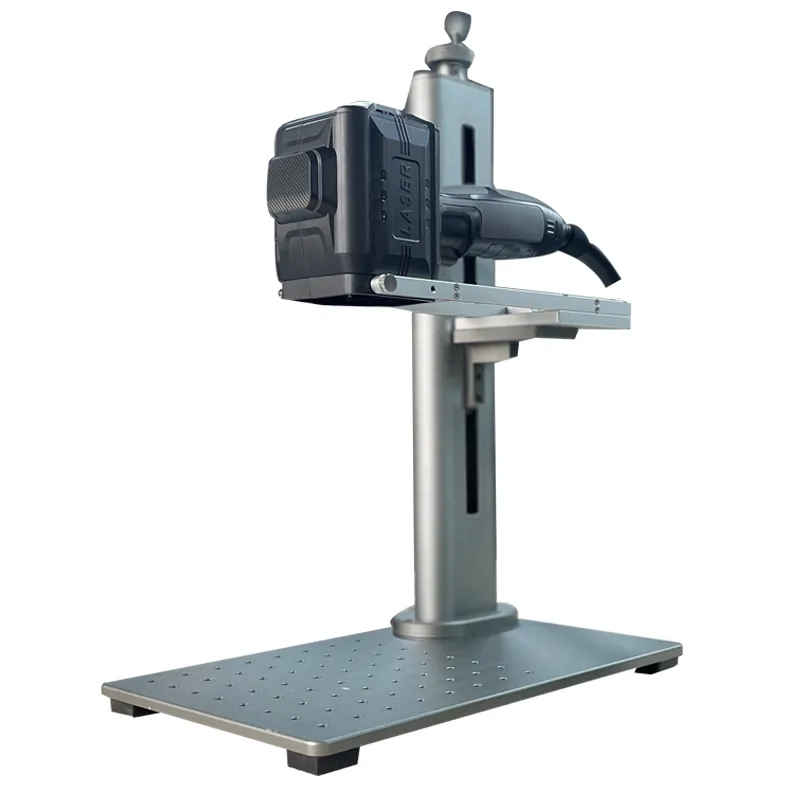
Standartinių veiklos procedūrų nustatymas gamybos aikštelėje
Sėkmingas pažangios šiluminės apdorojimo technologijos įdiegimas didelėse gamyklose labai priklauso nuo aiškių, pakartotinai taikomų eksploatacijos nurodymų. Pamainų vadovai turėtų dokumentuoti optimalius įrenginio parametrus, įskaitant pageidaujamus vektorinius greičius, dažnio nustatymus ir kasdienius valymo režimus, lengvai pasiekiamame darbo vietos vadove. Kai gamybos komandos kiekvieną kartą laikosi vienodų diegimo protokolų, cO2 lasers apsukime, įrangos naudojimo trukmė žymiai padidėja, o priežiūros išlaidos sumažėja. Kiekvieno ilgaamžio pramoninio sprendimo pagrindu slypi patikima gamyba; bendradarbiaudami su pirmaujančiu gamybos ir tiekimo grandinės lyderiu, tokiu kaip WEITAI užtikrinate, kad jūsų veikla remiasi pasaulinio lygio gamybos galimybėmis, griežta kokybės kontrolės sistema ir patikimomis globaliomis platinimo tinklais, kurios sukurtos tam, kad jūsų gamybos linijos nepertraukiamai veiktų toliau.
Turinys
- Operacinio greičio maksimizavimas naudojant pažangias CO2 lazerines sistemas
- Fokuso atstumo ir spindulio perdavimo optikos tikslus nustatymas
- Vektorinio judėjimo greičių ir pagreičio profilių kalibravimas
- Lazerio galios tankio ir medžiagos padavimo greičio valdymas
- Visapusiško techninio aptarnavimo ir operatorių mokymo integruojimas
- Standartinių veiklos procedūrų nustatymas gamybos aikštelėje