 EN

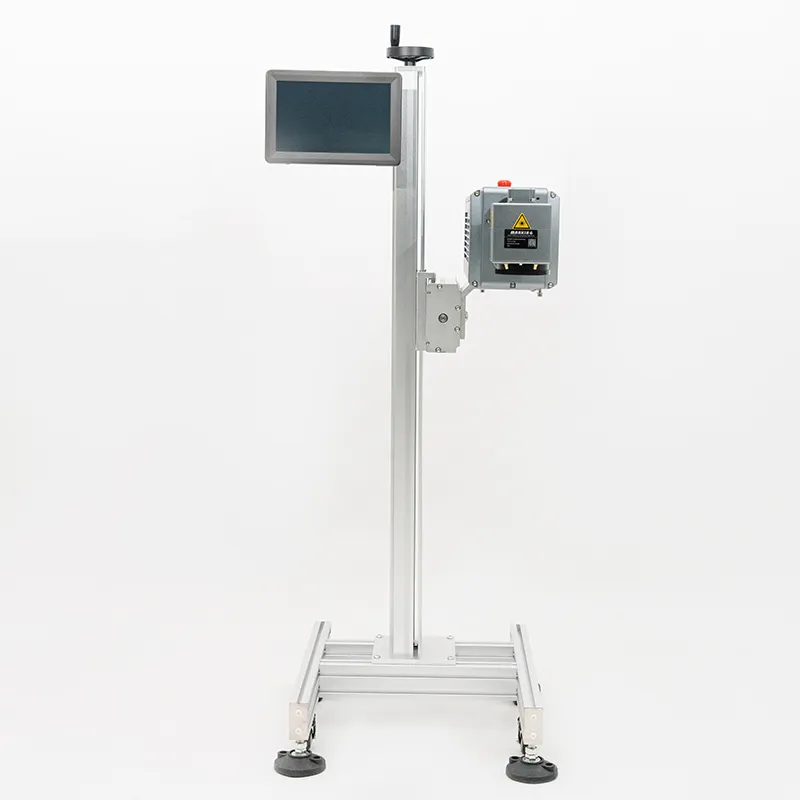
Maximierung der Betriebsgeschwindigkeit mit fortschrittlichen CO2-Lasersystemen
Industrielle Fertigungsflächen und Präzisionsverarbeitungszentren sind stark auf thermische Schneid- und Gravurwerkzeuge angewiesen, um hohe tägliche Ausbringungsmengen zu gewährleisten. Bei einer technischen Bewertung in einer Hochgeschwindigkeitsfertigungsanlage im vergangenen Monat stießen Produktionsaufseher auf erhebliche Durchsatzengpässe – einfach deshalb, weil die Bediener ihre Schnittparameter ohne Feinabstimmung der optischen Geschwindigkeitseinstellungen ausführten. Die daraus resultierende thermische Verzerrung und die trägen Bewegungsbahnen verlangsamten die gesamte Produktionslinie. Bei der Integration eines Hochleistungs cO2-Laser in Ihren Fertigungsprozess integrieren, verhindert die Konfiguration der richtigen Beschleunigungsprofile und Leistungsanpassung von Anfang an kostspielige Betriebsverzögerungen. Im Gegensatz zu herkömmlichen mechanischen Fräsen erfordern optische thermische Werkzeuge eine sorgfältige Kalibrierung hinsichtlich Brennweite, Gasunterstützungsdruck und Strahlführungsgeschwindigkeit, um unterschiedliche Materialdichten entlang industrieller Produktionslinien zu bewältigen. Eine korrekte Ersteinrichtung bildet die absolute Grundlage für reibungslose tägliche Fertigungsaufgaben und langfristige Gerätezuverlässigkeit. Darüber hinaus gewährleistet das Verständnis der zugrundeliegenden thermischen Mechanik, dass Ihr cO2-Laser zuverlässig über strapaziöse Mehrschichtbetriebe hinweg funktioniert, ohne unerwartete Leistungseinbußen zu zeigen, und dabei eine konstante Betriebsgeschwindigkeit an allen Fertigungsstationen aufrechterhält, während Sie Ihr cO2-Laser einheiten effektiv eingesetzt werden.
Feinabstimmung von Brennweite und Strahlführungsoptik
Präzision beim Schneiden und Gravieren bestimmt unmittelbar die Montagequalität in stark frequentierten Fertigungswerkstätten. Eine gut kalibrierte cO2-Laser system ermöglicht Technikern die Anpassung der Linsenpositionierung, der Spiegeljustierung und der Spotgröße, um spezifische Materialstärken und thermische Absorptionsanforderungen zu erfüllen. Bei der Bearbeitung organischer Substrate oder beschichteter Metalle verhindert die Auswahl optimaler Fokuspunkte eine Streuung des Laserstrahls und bewahrt gleichzeitig eine hervorragende Kantenschärfe. Zudem gewährleistet eine korrekte Konfiguration der Schutzgasunterstützung, dass verdampftes Material den Schnittbereich sofort verlässt und so Rauchansammlung sowie Strahlabschwächung verhindert. Gemäß fortschrittlichen industriellen Verarbeitungsrichtlinien reduziert eine präzise optische Justierung die thermisch beeinflussten Zonen signifikant. Die Kalibrierung dieser optischen Parameter minimiert Oberflächenverkohlung und eliminiert Betriebsverzögerungen, die durch die Nachbearbeitung minderwertiger Teile in schnelllaufenden Bereitstellungs- und Montagezonen entstehen würden. Der Einsatz eines feinabgestimmten cO2-Laser setups garantiert makellose Kantengüte bei allen gängigen Blechmaterialien ohne Ausnahme und stellt sicher, dass jedes von einem hergestellte Bauteil cO2-Laser erfüllt strenge Maßhaltigkeitstoleranzen.
Kalibrieren der Vektorbewegungsgeschwindigkeiten und Beschleunigungsprofile
Die physische Bewegungssteuerung spielt eine entscheidende Rolle bei der Erzielung eines hohen Durchsatzes auf komplexen Vektor-Schneidewegen. Die interne digitale Steuerung einer industriellen cO2-Laser stellt sich auf eine gleichmäßige Beschleunigung des Servomotors und eine präzise Bahnplanung ein, um die Kopfbewegung über die Arbeitsfläche genau zu berechnen. Wenn Bediener Vektor-Geschwindigkeiten zu hoch einstellen, ohne ausreichende Beschleunigung für Eckenausrundung vorzusehen, leidet das mechanische Portal unter Vibrationen, was zu gezackten Schnittkanten und maßlichen Ungenauigkeiten führt. Laut führenden ergonomischen und bewegungsphysiologischen Studien aus der industriellen Fertigung führt die Festlegung ausgewogener Vorschubgeschwindigkeitsgrenzwerte stets zu sauberen, professionellen Schnitten. Eine korrekte Bewegungsabstimmung kompensiert die mechanische Trägheit bei schnellen Richtungswechseln und gewährleistet eine gleichmäßige Energieübertragung bei großen Serien schwerer Platten. Die Schulung von Bedienern im richtigen Geschwindigkeitsmanagement verwandelt komplexes Vektorschneiden in eine wiederholbare Wissenschaft, reduziert Materialverschwendung und Fertigungsfehler auf der Produktionsfläche drastisch und stellt sicher, dass jeder cO2-Laser den ganzen Tag lang mit maximaler Betriebsgeschwindigkeit arbeitet, während Sie Ihre cO2-Laser ausrüstung.
Steuerung der Laserleistungsdichte und der Materialvorschubgeschwindigkeiten
Die Regelung der Leistungsabgabe ist ein entscheidender Faktor bei der Konfiguration thermischer Bearbeitungsgeräte für schnelle Fertigungsprozesse. Standardmaterialien wie Acryl und Holz reagieren vorhersehbar auf moderate Energiezufuhr, doch dichte technische Polymere erfordern häufig sorgfältig abgestimmte Verhältnisse von Leistung zu Geschwindigkeit, um Randverschmelzung oder Verkohlung zu vermeiden. Bei der Anpassung der Betriebsparameter an Ihrem cO2-Laser , klärt die Durchführung vorläufiger Testmatrizen Unsicherheiten und gewährleistet eine konsistente Laserstrahl-Wechselwirkung über den gesamten Arbeitsraum hinweg. Bediener sollten zudem die Strahlstabilität regelmäßig über die Steuerungsoberfläche überwachen, um Leistungsabfall zu verhindern, der im Laufe der Zeit die Schnitttiefe beeinträchtigen könnte. Die Verwendung originaler optischer Komponenten sowie die regelmäßige Reinigung der Linsen sichern die Systemlebensdauer und erhalten die Spitzenleistungsabgabe auch während anspruchsvoller Schichten ohne unerwartete Unterbrechungen – so laufen die gesamten Fabrikbetriebe störungsfrei und bleiben durch Ihren Einsatz stets in strikter Übereinstimmung mit den branchenüblichen Standards. cO2-Laser verwenden.
Integration umfassender Wartung und Bediener-Schulung
Der langfristige Erfolg bei industriellen Schneid- und Gravurverfahren hängt stark von einer kontinuierlichen Schulung der Bediener und einer regelmäßigen Hardware-Wartung ab. Die Einrichtung periodischer Spiegel-Kalibrierungsprüfungen und Linsenreinigungspläne verhindert, dass sich geringfügige Rückstände ansammeln und so die Strahlqualität während hochvolumiger Produktionszyklen beeinträchtigen. Wenn Fertigungsteams strukturierte Wartungsgewohnheiten übernehmen, verringert sich die Ausfallzeit der Geräte deutlich. Vorausschauende Pflege stellt sicher, dass jedes cO2-Laser konsistente, professionelle Ergebnisse in unterschiedlichen Betriebsumgebungen liefert, ohne unerwartete Unterbrechungen.
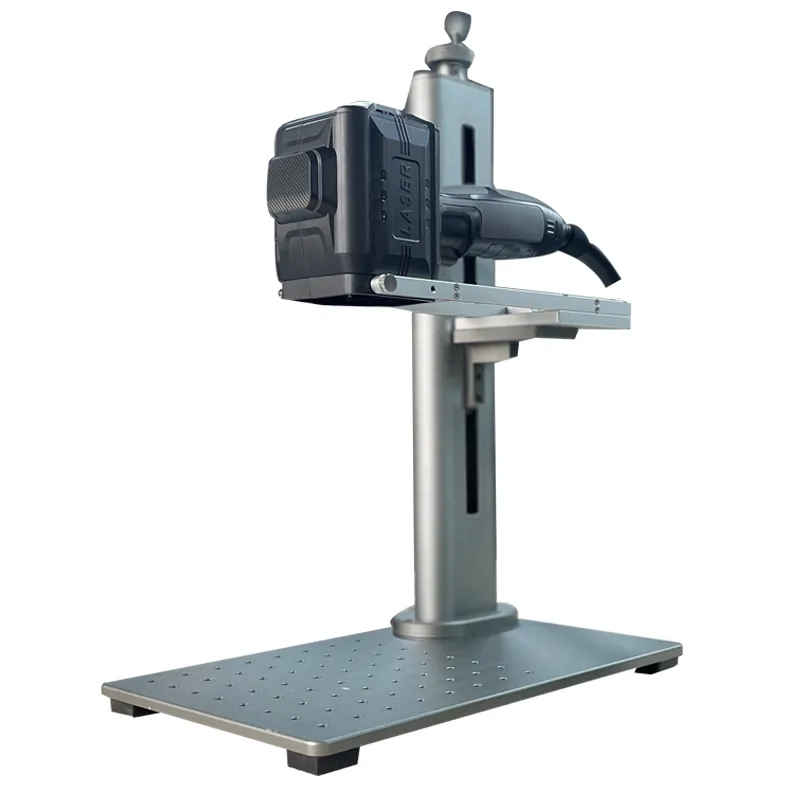
Einführung standardisierter Arbeitsanweisungen für den Einsatz auf der Fertigungsfläche
Eine erfolgreiche Integration fortschrittlicher thermischer Verarbeitungstechnologie in großen Fertigungsanlagen beruht stark auf klaren, wiederholbaren Betriebsanleitungen. Schichtleiter sollten optimale Geräteparameter – darunter bevorzugte Vektor-Geschwindigkeiten, Frequenzeinstellungen und tägliche Reinigungsabläufe – in einem leicht zugänglichen Arbeitsplatzhandbuch dokumentieren. Wenn Produktionsteams für jede cO2-Laser im Umlauf, erhöht sich die Ausrüstungslaufzeit deutlich, während der Wartungsaufwand sinkt. Hinter jeder langlebigen industriellen Lösung steht handwerkliche Robustheit; die Zusammenarbeit mit einem führenden Hersteller und Lieferkettenpartner wie WEITAI stellt sicher, dass Ihre Betriebsabläufe durch weltklasse Fertigungskapazitäten, strenge Qualitätskontrollen und zuverlässige globale Vertriebsnetzwerke unterstützt werden – konzipiert, um Ihre Fertigungslinien störungsfrei in Bewegung zu halten.
Inhaltsverzeichnis
- Maximierung der Betriebsgeschwindigkeit mit fortschrittlichen CO2-Lasersystemen
- Feinabstimmung von Brennweite und Strahlführungsoptik
- Kalibrieren der Vektorbewegungsgeschwindigkeiten und Beschleunigungsprofile
- Steuerung der Laserleistungsdichte und der Materialvorschubgeschwindigkeiten
- Integration umfassender Wartung und Bediener-Schulung
- Einführung standardisierter Arbeitsanweisungen für den Einsatz auf der Fertigungsfläche