 EN

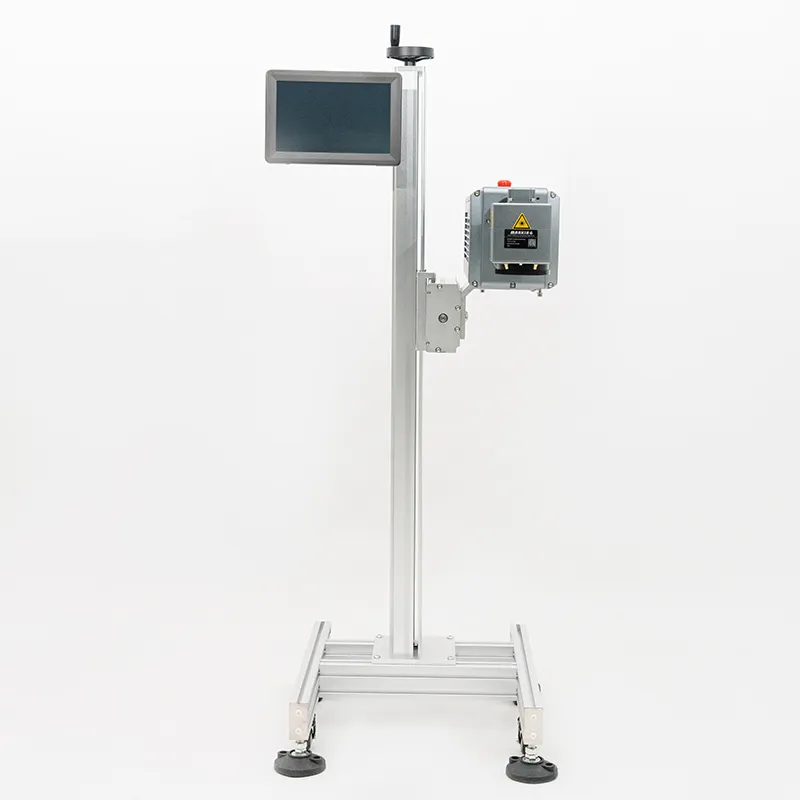
Maksimizimi i Shpejtësisë Operacionale me Sisteme të Avancuara të Lasers CO2
Dyshemet e prodhimit industrial dhe qendrat e përpunimit të saktë mbështeten shumë në mjetet e prerjes termike dhe të gravurit për të ruajtur vëllime të larta të prodhimit ditore. Gjatë një vlerësimi teknik në një objekt prodhimi me shpejtësi të lartë muajin e kaluar, supervisorët e prodhimit u përballën me bllokime të rënda të kapacitetit vetëm sepse operatorët kishin ekzekutuar parametrat e prerjes pa rregulluar parametrat e shpejtësisë optike. Shkaktimi i deformimit termik dhe i rrugëve të lëvizjes ngadalsuese ngadalësuan tërë linjën e prodhimit. Kur integrohet një sistem i lartë performancës lazer CO2 në rrjedhën tuaj të prodhimit, konfigurimi i profileve të sakta të nxitimit dhe i skalimit të fuqisë nga fillimi parandalon ngadalësimet operative të shtrenjta. Ndryshe nga ruterët mekanikë tradicionalë, mjetet optike termike kërkojnë kalibrim të hollësishëm lidhur me gjatësinë fokale, shtypjen e gazit ndihmës dhe shpejtësitë e dorëzimit të rrezes për të përshtatur densitetet e ndryshme të materialeve nëpër linjat industriale të prodhimit. Konfigurimi i saktë fillestar është themeli absolut për detyrat e përditshme të fabrikimit të rrjedhshme dhe për besueshmërinë e gjatë afati të pajisjeve. Më tepër, kuptimi i mekanikës termike nënshkruese siguron që lazer CO2 funksionojë besueshëm përgjatë orarëve të rëndë me shumë turne pa rënie të papritura në performancë, duke mbajtur një shpejtësi operative të qëndrueshme në të gjitha stacionet e fabrikimit gjatë përdorimit të lazer CO2 njësitë tuaja efikasish.
Rregullimi i saktë i gjatësisë fokale dhe i optikës së dorëzimit të rrezes
Saktësia e prerjes dhe e gravurës përcakton drejtpërdrejt cilësinë e montimit pasuese në punishte prodhimi të zënë. Një kalibrim i mirë lazer CO2 sistem i lejon teknikët të rregullojnë pozicionimin e lencës, përshtatjen e pasqyrës dhe madhësinë e pikës për të përshtatur me trashësitë e veçanta të materialeve dhe kërkesat e absorbimit termik. Kur punohet me nënstratume organike ose metale me mbulim, zgjedhja e pikave optimale të fokusit parandalon shpërndarjen e rrezes, duke ruajtur qartësinë e tepër mirë të skajeve. Më tej, konfigurimi i duhur i ndihmës me gazin e pastërson më shpejt materialin e avulluar nga zona e prerjes, duke parandaluar akumulimin e tymit dhe zvogëlimin e rrezes. Sipas udhëzimeve të avancuara të përpunimit industrial, ruajtja e përshtatjes optike të saktë zvogëlon në mënyrë të konsiderueshme zonat e prekura termikisht. Kalibrimi i këtyre parametrave optikë minimizon djegien e sipërfaqes dhe eliminon vonimet operative që lidhen me ripërpunimin e pjesëve jo të standards në zonat e shpejta të montimit. Përdorimi i një lazer CO2 rregullimi të hollësishëm garanton cilësi të përsosur të skajeve nëpër materiale të ndryshme të fletave pa asnjë përjashtim, duke siguruar që çdo komponent i prodhuar nga një lazer CO2 plot ploton tolerancat e saktesise se dimensioneve.
Kalibrimi i shpejtësive të lëvizjes së vektorit dhe i profileve të nxitimit
Kontrolli fizik i lëvizjes luajnë një rol vendimtar në arrijtjen e prodhimit të shpejtë në shtigje të ndërlikuara të prerjes së vektorit. Kontrolluesi digjital i brendshëm i një industrisë lazer CO2 mbështetet në nxitimin e lëmuar të motorit servo dhe në planifikimin e saktë të rrugës për të llogaritur lëvizjen e kokës me përsosmëri nëpër sipërfaqen e punës. Nëse operatorët vendosin shpejtësitë vektoriale shumë të larta pa nxitim adekuat për rrumbullakimin e këndeve, gantrija mekanike vuajt nga vibracionet, duke rezultuar në skaje të prerjeve të jaguar dhe në pasaktësi dimensionale. Sipas studimeve të udhëheqësve në ergonomi industriale dhe në lëvizje, vendosja e pragjeve të balancuara të shpejtësisë së ushqimit prodhon prerje të pastërta dhe profesionale çdo herë. Rregullimi i saktë i lëvizjes kompenzon inercinë mekanike gjatë ndryshimeve të shpejta të drejtimit, duke siguruar transferim uniform energjie në partitë e mëdha të paneleve të rënda. Trajnimi i operatorëve mbi kontrollin e saktë të shpejtësisë transformon prerjen komplekse vektoriale në një shkencë të përsëritshme, duke zvogëluar drastikisht humbjet e materialeve dhe gabimet e prodhimit në fabrikë, duke ruajtur çdo lazer CO2 funksionon në shpejtësinë maksimale operative gjatë turneve të gjata me lazer CO2 ekipim.
Menaxhimi i dendësisë së fuqisë së lasers dhe i shpejtësive të ushqimit të materialit
Rregullimi i prodhimit të energjisë është një faktor thelbësor kur konfigurohen pajisjet e përpunimit termik për rrjedhat e prodhimit të shpejtë. Materialët standard si akriliku dhe druri reagojnë në mënyrë të parashikueshme ndaj hyrjeve të moderuara të energjisë, por polimerët inxhinierikë me dendësi të lartë kërkojnë shpesh raporte të moduluara me kujdes midis fuqisë dhe shpejtësisë për të parandaluar shkrirjen apo djegien e skajeve. Kur rregulloni parametrat operativë në lazer CO2 , ekzekutimi i matricave paraprake të testimeve eliminon paqartësitë dhe siguron një ndërveprim të qëndrueshëm të rrezes në tërë zonën e punës. Operatorët duhet gjithashtu të monitorojnë rregullisht qëndrueshmërinë e rrezes përmes ndërfaqes së kontrollit për të parandaluar zvogëlimin e fuqisë, i cili mund të komprometojë thellësinë e prerjes me kalimin e kohës. Përdorimi i komponentëve optikë origjinalë dhe mirëmbajtja e thjerrëzave të pastër ruajnë jetëgjatësinë e sistemit dhe mbajnë performancën maksimale të prodhimit gjatë shiftrave të kërkuara pa ndërprerje të papritura, duke e mbajtur rrjedhën e përgjithshme të operacioneve në fabrikë të vëzhguar në mënyrë të qëndrueshme dhe duke ruajtur përshtatjen e plotë me standartet industriale duke përdorur lazer CO2 teknologjia.
Integrimi i Mirëmbajtjes së Përgjithshme dhe të Trajnimit të Operatorëve
Suksesi i gjatë në prerjen dhe gravurën industriale mbështetet shumë në edukimin vazhdim të operatorëve dhe në mirëmbajtjen e rregullt të harduerit. Vendosja e kontrollimeve periodike të kalibrimit të pasqyrave dhe e skedave të pastrimit të lencave parandalon grumbullimin e vogël të mbetjeve që mund të ndikojnë në cilësinë e rrezes gjatë cikleve të prodhimit me volum të lartë. Kur ekipet e prodhimit adoptojnë zakone strukturore të mirëmbajtjes, kohëzgjatja e ndërprerjeve të pajisjeve zvogëlohet në mënyrë të konsiderueshme. Kujdesi paraprak siguron që çdo lazer CO2 siguron rezultate të përsëritshme dhe profesionale në mjedise operative të ndryshme pa ndërprerje të papritura.
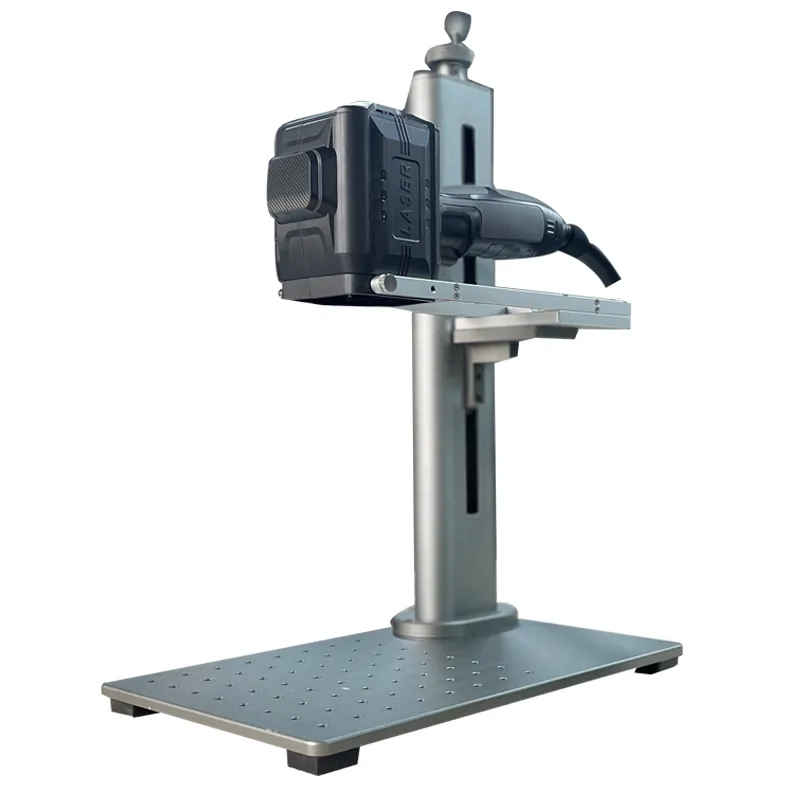
Vendosja e Procedurave Standard të Operimit për Zbatimin në Dhomën e Prodhimit
Integrimi i suksesshëm i teknologjisë së përpunimit termik të avancuar në fabrikat e mëdha prodhuese mbështetet shumë në udhëzime operative të qarta dhe të ripërsëritshme. Përgjegjësit e turneve duhet të dokumentojnë parametrat optimalë të pajisjeve, përfshirë shpejtësitë e preferuara vektoriale, rregullimet e frekuencës dhe rutinat e pastrimit ditore, në një doracak të lehtë për t'u përdorur në vendin e punës. Kur ekipet e prodhimit ndjekin protokolle të njëjta të konfigurimit për çdo lazer CO2 në qarkullim, jetëgjatësia e pajisjeve rritet në mënyrë të konsiderueshme, ndërkohë që shpenzimet për mirëmbajtje zvogëlohen. Përmbi çdo zgjidhje industriale të qëndrueshme qëndron një artizanat i fortë; bashkëpunimi me një udhëheqës të parë në prodhim dhe në zinxhirin e furnizimit si WEITAI siguron që operacionet tuaja mbështeten nga kapacitete prodhimi botërore, kontroll i ngurtë i cilësisë dhe rrjetet e shpërndarjes globale të besueshme, të dizajnuara për të ruajtur vijat tuaja prodhuese në lëvizje pa ndërprerje.
Tabela e përmbajtjes
- Maksimizimi i Shpejtësisë Operacionale me Sisteme të Avancuara të Lasers CO2
- Rregullimi i saktë i gjatësisë fokale dhe i optikës së dorëzimit të rrezes
- Kalibrimi i shpejtësive të lëvizjes së vektorit dhe i profileve të nxitimit
- Menaxhimi i dendësisë së fuqisë së lasers dhe i shpejtësive të ushqimit të materialit
- Integrimi i Mirëmbajtjes së Përgjithshme dhe të Trajnimit të Operatorëve
- Vendosja e Procedurave Standard të Operimit për Zbatimin në Dhomën e Prodhimit