 EN

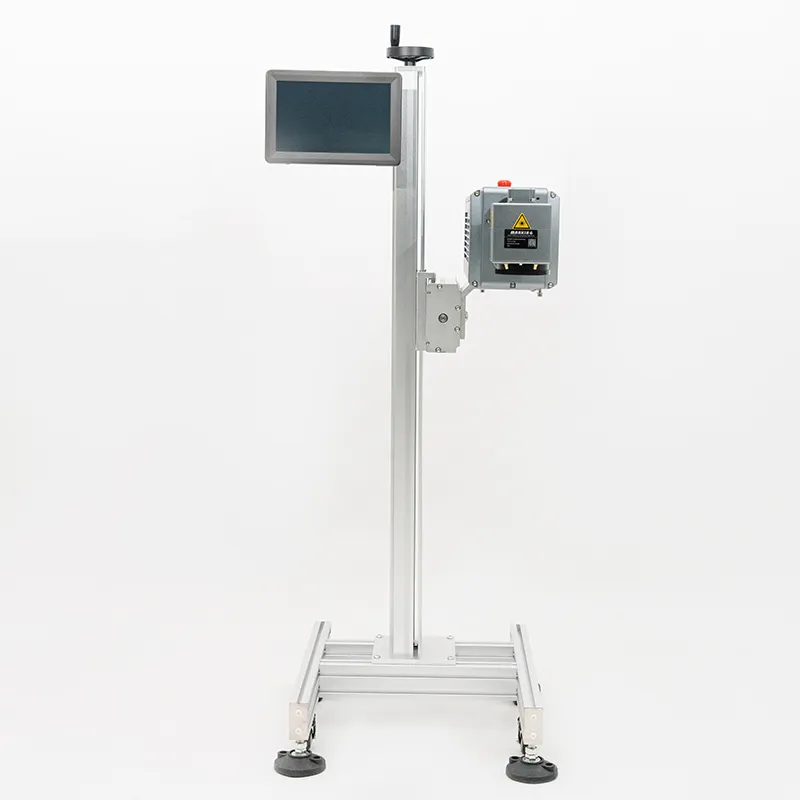
Maksymalizacja prędkości operacyjnej przy użyciu zaawansowanych systemów laserowych CO2
Hale produkcyjne przemysłowe oraz centra precyzyjnego przetwarzania w znacznym stopniu polegają na narzędziach do cięcia i grawerowania termicznego, aby utrzymać wysokie dzienne wolumeny produkcji. Podczas oceny technicznej w zakładzie szybkiej produkcji w zeszłym miesiącu kierownicy produkcji napotkali poważne wąskie gardła przepustowości wyłącznie dlatego, że operatorzy uruchamiali parametry cięcia bez dostosowania ustawień prędkości optycznej. Powstała w ten sposób odkształcenia termiczne oraz powolne trajektorie ruchu spowolniły całą linię produkcyjną. Przy wdrażaniu wydajnego co2 laser do Twojego procesu produkcyjnego, skonfigurowanie odpowiednich profili przyspieszenia oraz skalowania mocy od samego początku zapobiega kosztownym spowolnieniom operacyjnym. W przeciwieństwie do tradycyjnych routerów mechanicznych narzędzia termiczne optyczne wymagają starannego kalibrowania długości ogniskowej, ciśnienia gazu wspomagającego oraz prędkości dostarczania wiązki, aby dopasować się do różnej gęstości materiałów w liniach produkcyjnych przemysłowych. Poprawna początkowa konfiguracja stanowi absolutną podstawę płynnych codziennych zadań produkcyjnych oraz długotrwałej niezawodności urządzeń. Ponadto zrozumienie podstawowych mechanizmów cieplnych zapewnia, że Twoje co2 laser działa niezawodnie przez wyczerpujące harmonogramy wieloszmigowe bez niespodziewanych spadków wydajności, utrzymując stałą prędkość operacyjną we wszystkich stacjach produkcyjnych podczas wdrażania Twojego co2 laser jednostek.
Dokładne dostrojenie długości ogniskowej i optyki dostarczania wiązki
Precyzja cięcia i grawerowania bezpośrednio wpływa na jakość montażu w dalszej części procesu w zatłoczonych warsztatach produkcyjnych. Poprawnie skalibrowane co2 laser system pozwala technikom dostosowywać położenie soczewki, ustawienie lustra oraz rozmiar plamy, aby dopasować je do określonej grubości materiału i wymagań związanych z pochłanianiem ciepła. Przy pracy z organicznymi podłożami lub metalami powlekonymi wybór optymalnego punktu ogniskowania zapobiega rozpraszaniu wiązki, zachowując przy tym doskonałą wyrazistość krawędzi. Ponadto prawidłowe skonfigurowanie wspomagania gazem ochronnym zapewnia natychmiastowe usuwanie odparowanego materiału ze strefy cięcia, zapobiegając gromadzeniu się dymu oraz osłabianiu wiązki. Zgodnie z zaawansowanymi wytycznymi przemysłowego przetwarzania utrzymanie precyzyjnego wyrównania optycznego znacznie zmniejsza strefy wpływu cieplnego. Kalibracja tych parametrów optycznych minimalizuje wypalenia na powierzchni i eliminuje opóźnienia operacyjne związane z ponownym przetwarzaniem elementów niespełniających norm w szybko działających strefach montażu. Wdrożenie precyzyjnie dostrojonego co2 laser ustawienia gwarantuje bezbłędne jakość krawędzi na różnorodnych materiałach blachowych bez wyjątku, zapewniając, że każdy wyprodukowany element generowany przez co2 laser spełnia ścisłe допусki wymiarowe.
Kalibrowanie prędkości ruchu wektorowego i profili przyspieszenia
Fizyczna kontrola ruchu odgrywa decydującą rolę w osiąganiu wysokiej wydajności przy złożonych ścieżkach cięcia wektorowego. Wewnętrzny cyfrowy sterownik przemysłowy co2 laser opiera się na płynnym przyspieszaniu serwosilnika i precyzyjnym planowaniu trajektorii, aby dokładnie obliczać ruch głowicy wzdłuż powierzchni roboczej. Jeśli operatorzy ustawiają prędkości wektorowe zbyt wysoko, bez wystarczającego przyspieszenia zaokrąglania narożników, ruszt mechaniczny ulega wibracjom, co skutkuje zgrubionymi krawędziami cięcia oraz niedokładnościami wymiarowymi. Zgodnie z najnowszymi badaniami ergonomii przemysłowej i dynamiki ruchu w produkcji przemysłowej, ustalenie zrównoważonych progów prędkości posuwu zapewnia czyste, profesjonalne cięcia za każdym razem. Poprawna strojenie ruchu kompensuje bezwładność mechaniczną podczas szybkich zmian kierunku, gwarantując jednolite przekazywanie energii przy obróbce dużych partii ciężkich płyt. Szkolenie operatorów w zakresie prawidłowej kontroli prędkości przekształca złożone cięcie wektorowe w powtarzalną naukę, drastycznie zmniejszając odpad materiału i błędy produkcyjne na linii montażowej, jednocześnie zapewniając co2 laser działających z maksymalną prędkością roboczą przez długie zmiany z Twoim co2 laser sprzętu.
Zarządzanie gęstością mocy lasera oraz prędkościami posuwu materiału
Regulacja mocy wyjściowej jest kluczowym czynnikiem przy konfigurowaniu urządzeń do obróbki cieplnej w szybkich procesach produkcyjnych. Standardowe materiały, takie jak akryl czy drewno, reagują przewidywalnie na umiarkowane dopływy energii, ale gęste polimery inżynierskie często wymagają starannie dobranych stosunków mocy do prędkości, aby zapobiec topieniu krawędzi lub wypalaniu. Przy dostosowywaniu parametrów roboczych na swoim co2 laser , przeprowadzenie wstępnych testów w postaci macierzy eliminuje niepewność i zapewnia spójne oddziaływanie wiązki na całym obszarze roboczym. Operatorzy powinni również regularnie monitorować stabilność wiązki za pośrednictwem interfejsu sterującego, aby zapobiec degradacji mocy, która może pogorszyć głębokość cięcia wraz z upływem czasu. Używanie oryginalnych komponentów optycznych oraz utrzymywanie czystych soczewek zapewnia długotrwałą żywotność systemu i utrzymuje maksymalną wydajność wyjściową nawet podczas intensywnych zmian roboczych, bez niespodziewanych przerw – co pozwala na płynne funkcjonowanie całej fabryki oraz na bezwzględne przestrzeganie standardów branżowych przy użyciu swojego co2 laser technologii.
Integrowanie kompleksowego serwisu i szkolenia operatorów
Długotrwały sukces w przemysłowym cięciu i grawerowaniu zależy w dużej mierze od ciągłego szkolenia operatorów oraz regularnej konserwacji sprzętu. Wprowadzenie okresowych sprawdzania kalibracji zwierciadeł i harmonogramów czyszczenia soczewek zapobiega gromadzeniu się drobnych osadów, które mogłyby wpływać na jakość wiązki podczas cykli produkcji o wysokim natężeniu. Gdy zespoły produkcyjne przyjmują zorganizowane nawyki konserwacyjne, czas postoju urządzeń znacznie się zmniejsza. Profilaktyczna opieka zapewnia, że każde co2 laser dostarcza spójnych, profesjonalnych rezultatów w różnorodnych środowiskach operacyjnych bez nieoczekiwanych przerw.
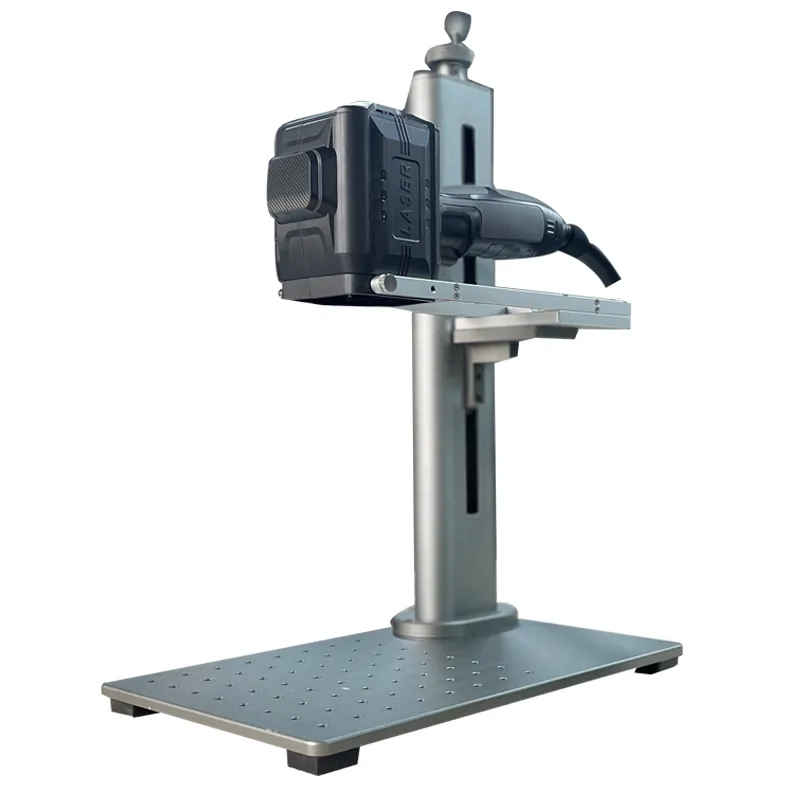
Wprowadzanie standardowych procedur operacyjnych do wdrożenia na linii produkcyjnej
Skuteczna integracja zaawansowanej technologii termicznej w dużych zakładach produkcyjnych zależy w dużej mierze od jasnych, powtarzalnych wytycznych operacyjnych. Kierownicy zmian powinni udokumentować optymalne parametry urządzenia, w tym preferowane prędkości wektorowe, ustawienia częstotliwości oraz codzienne procedury czyszczenia, w łatwo dostępnym podręczniku roboczym. Gdy zespoły produkcyjne stosują jednolite protokoły konfiguracji dla każdego co2 laser w obiegu, okres użytkowania wyposażenia znacznie się wydłuża, a koszty konserwacji spadają. Za każdym trwałym przemysłowym rozwiązaniem kryje się solidna rzemiosłowość; współpraca z wiodącym dostawcą rozwiązań produkcyjnych i łańcucha dostaw, takim jak WEITAI gwarantuje, że Twoje operacje są wspierane światowej klasy możliwościami produkcyjnymi, rygorystyczną kontrolą jakości oraz niezawodnymi globalnymi sieciami dystrybucyjnymi zaprojektowanymi tak, aby utrzymać Twoje linie produkcyjne w ciągłym ruchu bez przerw.
Spis treści
- Maksymalizacja prędkości operacyjnej przy użyciu zaawansowanych systemów laserowych CO2
- Dokładne dostrojenie długości ogniskowej i optyki dostarczania wiązki
- Kalibrowanie prędkości ruchu wektorowego i profili przyspieszenia
- Zarządzanie gęstością mocy lasera oraz prędkościami posuwu materiału
- Integrowanie kompleksowego serwisu i szkolenia operatorów
- Wprowadzanie standardowych procedur operacyjnych do wdrożenia na linii produkcyjnej