 EN

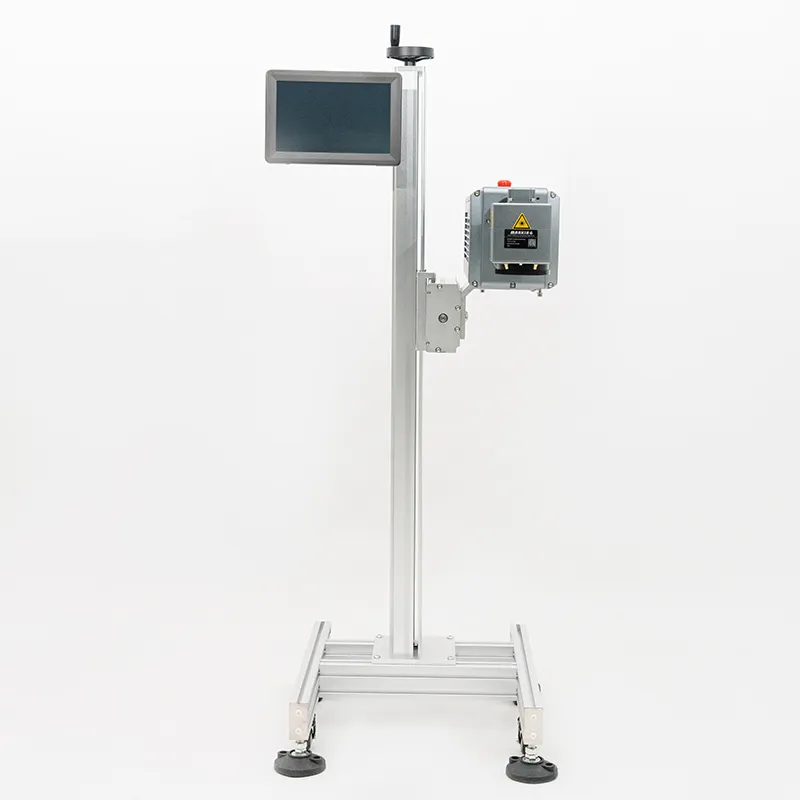
Memaksimumkan Halaju Operasi dengan Sistem Laser CO2 Lanjutan
Lantai pengilangan industri dan pusat pemprosesan tepat bergantung secara besar-besaran kepada alat pemotongan dan ukiran haba untuk mengekalkan isipadu keluaran harian yang tinggi. Semasa penilaian teknikal di sebuah kemudahan fabrikasi berkelajuan tinggi bulan lepas, penyelia pengeluaran menghadapi botol-nek ketumpatan keluaran yang teruk hanya kerana operator menjalankan parameter pemotongan mereka tanpa menyesuaikan tetapan halaju optik. Distorsi haba dan laluan pergerakan yang perlahan akibatnya menyebabkan keseluruhan talian pengeluaran menjadi perlahan. Apabila menggabungkan satu prestasi tinggi co2 laser ke dalam aliran kerja pembuatan anda, mengkonfigurasikan profil pecutan yang betul dan penskalaan kuasa dari permulaan akan mengelakkan kelambatan operasi yang mahal. Berbeza daripada penghala mekanikal tradisional, alat optik haba memerlukan penyesuaian teliti dari segi jarak fokus, tekanan gas bantu, dan kelajuan penghantaran sinar untuk menyesuaikan ketumpatan pelbagai bahan di sepanjang talian pengeluaran industri. Penetapan awal yang betul merupakan asas mutlak bagi tugas fabrikasi harian yang lancar dan kebolehpercayaan peranti jangka panjang. Selain itu, pemahaman terhadap mekanik haba yang mendasari memastikan bahawa co2 laser beroperasi secara boleh percaya melalui jadual bergilir yang mencabar tanpa penurunan prestasi yang tidak dijangka, mengekalkan kelajuan operasi yang stabil di semua stesen fabrikasi semasa melaksanakan co2 laser anda secara berkesan.
Penyesuaian Halus Jarak Fokus dan Optik Penghantaran Sinar
Ketepatan pemotongan dan ukiran secara langsung menentukan kualiti pemasangan turun aliran di bengkel pembuatan yang sibuk. Kalibrasi yang baik co2 laser sistem membenarkan juruteknik menyesuaikan kedudukan kanta, penyelarasan cermin, dan saiz titik untuk sepadan dengan ketebalan bahan tertentu serta keperluan penyerapan haba. Apabila bekerja dengan substrat organik atau logam bersalut, pemilihan titik fokus yang optimum mengelakkan pencaran sinar sambil mengekalkan ketajaman tepi yang unggul. Selain itu, konfigurasi bantuan gas pembersih yang sesuai memastikan bahan yang terwaporkan keluar dari zon pemotongan secara serta-merta, mengelakkan pengumpulan asap dan pelemahan sinar. Mengikut garis panduan pemprosesan industri lanjutan, penyelarasan optik yang tepat mengurangkan zon terjejas haba secara ketara. Penyesuaian parameter optik ini meminimumkan pembakaran permukaan dan menghilangkan kelengahan operasi akibat pemprosesan semula komponen tidak memuaskan di kawasan persiapan berkelajuan tinggi. Pelaksanaan co2 laser tetapan yang halus menjamin kualiti tepi yang sempurna pada pelbagai jenis kepingan bahan tanpa pengecualian, memastikan setiap komponen yang dihasilkan oleh co2 laser memenuhi toleransi dimensi yang ketat.
Mengkalibrasi Kelajuan Gerakan Vektor dan Profil Pecutan
Kawalan gerakan fizikal memainkan peranan menentukan dalam mencapai kadar keluaran yang tinggi pada laluan pemotongan vektor yang kompleks. Pengawal digital dalaman sebuah industri co2 laser bergantung kepada pecutan motor servo yang lancar dan perancangan laluan yang tepat untuk mengira pergerakan kepala secara jitu merentasi permukaan kerja. Jika operator menetapkan halaju vektor terlalu tinggi tanpa pecutan pembulatan sudut yang mencukupi, pelaras mekanikal mengalami getaran, menyebabkan tepi potongan tidak rata dan ketidakakuratan dimensi. Menurut kajian ergonomik dan pergerakan dalam pembuatan industri terkemuka, penubuhan ambang kadar suapan yang seimbang menghasilkan potongan bersih dan profesional setiap kali. Penyesuaian pergerakan yang betul mengimbangi inersia mekanikal semasa peralihan arah pantas, memastikan pemindahan tenaga yang seragam merentasi pukal panel berat. Melatih operator tentang kawalan halaju yang betul mengubah pemotongan vektor kompleks menjadi satu sains yang boleh diulang, mengurangkan pembaziran bahan dan ralat pengeluaran di lantai kilang secara mendadak sambil mengekalkan setiap co2 laser beroperasi pada kelajuan operasi maksimum sepanjang tugas panjang dengan co2 laser peralatan.
Mengurus Ketumpatan Kuasa Laser dan Kadar Suapan Bahan
Pengaturan kuasa keluaran merupakan faktor penting apabila mengkonfigurasi peranti pemprosesan haba untuk aliran kerja pembuatan pantas. Bahan piawai seperti akrilik dan kayu memberi tindak balas yang boleh diramalkan terhadap input tenaga sederhana, tetapi polimer kejuruteraan yang pekat sering memerlukan nisbah kuasa-kepada-kelajuan yang diubahsuai dengan teliti untuk mengelakkan peleburan atau pembakaran di tepi. Apabila menyesuaikan parameter operasi pada co2 laser , menjalankan matriks ujian awalan menghilangkan ketidakpastian dan memastikan interaksi sinar yang konsisten di seluruh ruang kerja. Operator juga harus memantau kestabilan sinar secara berkala melalui antara muka kawalan untuk mengelakkan penurunan kuasa, yang boleh menjejaskan kedalaman potongan dari masa ke masa. Penggunaan komponen optik asli dan pengekalan kanta yang bersih memelihara jangka hayat sistem serta mengekalkan prestasi kuasa keluaran maksimum sepanjang tugas mencabar tanpa gangguan tak dijangka, memastikan operasi kilang secara keseluruhan berjalan lancar dan mematuhi piawaian industri secara ketat dengan menggunakan co2 laser teknologi.
Mengintegrasikan Penyelenggaraan Pemeliharaan Menyeluruh dan Latihan Operator
Kejayaan jangka panjang dalam pemotongan dan ukiran industri bergantung secara besar kepada pendidikan operator yang berterusan dan penyelenggaraan perkakasan secara berkala. Menetapkan jadual pemeriksaan kalibrasi cermin dan pembersihan kanta secara berkala mengelakkan pengumpulan sisa kecil yang boleh menjejaskan kualiti sinar semasa kitaran pengeluaran berkelompok tinggi. Apabila pasukan pengeluaran menerima amalan penyelenggaraan berstruktur, masa henti peralatan berkurangan secara ketara. Penjagaan proaktif memastikan bahawa setiap co2 laser memberikan hasil yang konsisten dan profesional di pelbagai persekitaran operasi tanpa gangguan tidak dijangka.
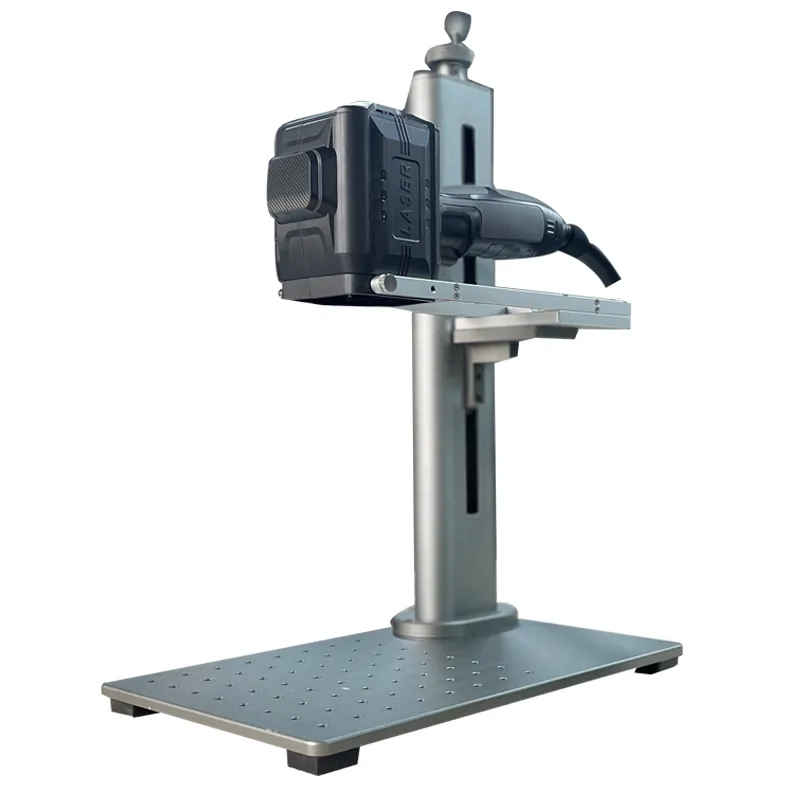
Menetapkan Prosedur Operasi Piawai untuk Pelaksanaan di Lantai Kilang
Integrasi berjaya teknologi pemprosesan haba lanjutan di seluruh kilang pengeluaran berskala besar bergantung secara besar kepada garis panduan operasi yang jelas dan boleh diulang. Pengurus shift perlu mendokumenkan parameter peranti optimum, termasuk kelajuan vektor yang disukai, tetapan frekuensi, dan rutin pembersihan harian, dalam manual ruang kerja yang mudah diakses. Apabila pasukan pengeluaran mengikuti protokol penetapan seragam untuk setiap co2 laser dalam peredaran, jangka hayat peralatan meningkat secara ketara manakala kos penyelenggaraan turun. Di sebalik setiap penyelesaian industri yang tahan lama terletaklah kecekapan penerapan yang kukuh; bekerjasama dengan pemimpin utama dalam pembuatan dan rantaian bekalan seperti WEITAI memastikan operasi anda disokong oleh keupayaan pengeluaran bertaraf dunia, kawalan kualiti yang ketat, serta rangkaian pengedaran global yang boleh dipercayai—direka khas untuk memastikan talian pengeluaran anda terus beroperasi tanpa gangguan.
Jadual Kandungan
- Memaksimumkan Halaju Operasi dengan Sistem Laser CO2 Lanjutan
- Penyesuaian Halus Jarak Fokus dan Optik Penghantaran Sinar
- Mengkalibrasi Kelajuan Gerakan Vektor dan Profil Pecutan
- Mengurus Ketumpatan Kuasa Laser dan Kadar Suapan Bahan
- Mengintegrasikan Penyelenggaraan Pemeliharaan Menyeluruh dan Latihan Operator
- Menetapkan Prosedur Operasi Piawai untuk Pelaksanaan di Lantai Kilang