 EN

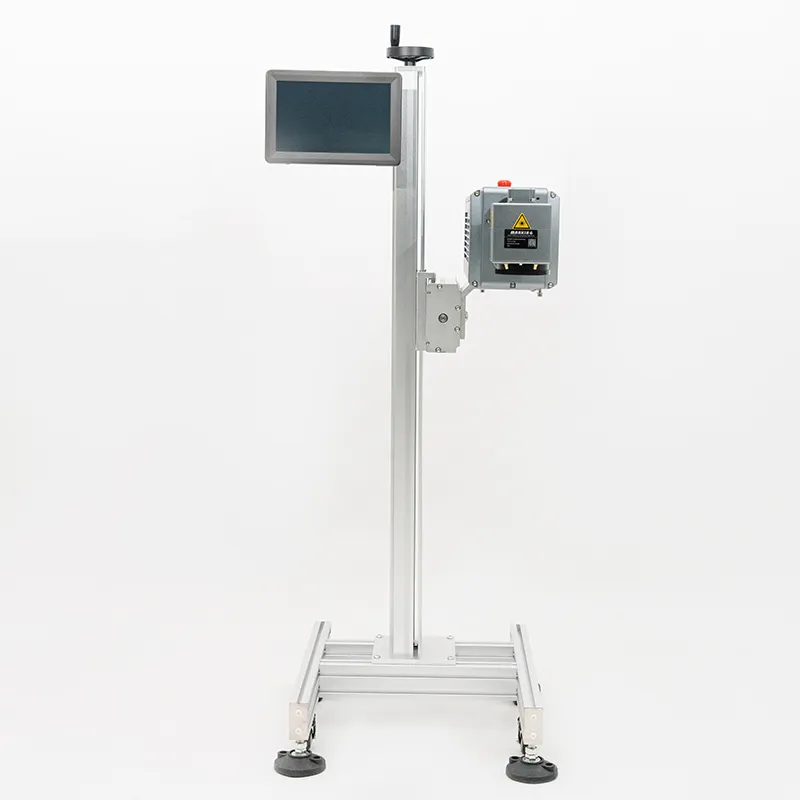
Massimizzare la velocità operativa con sistemi avanzati a laser al CO2
I reparti di produzione industriale e i centri di lavorazione di precisione dipendono fortemente da strumenti termici per taglio e incisione per mantenere elevati volumi giornalieri di produzione. Durante una valutazione tecnica presso un impianto di fabbricazione ad alta velocità lo scorso mese, i supervisori della produzione hanno riscontrato gravi colli di bottiglia nella produttività semplicemente perché gli operatori eseguivano i parametri di taglio senza regolare le impostazioni di velocità ottica. La distorsione termica risultante e i percorsi di movimento lenti hanno rallentato l’intera linea di produzione. Quando si integra un sistema ad alte prestazioni laser CO2 nel vostro flusso di produzione, configurando fin dall’inizio i profili di accelerazione corretti e la regolazione della potenza, si evitano rallentamenti operativi costosi. A differenza dei tradizionali router meccanici, gli strumenti termici ottici richiedono una calibrazione accurata per quanto riguarda la lunghezza focale, la pressione del gas ausiliario e la velocità di consegna del fascio, in modo da adattarsi alle diverse densità dei materiali lungo le linee di produzione industriale. Una configurazione iniziale adeguata costituisce la base assoluta per compiti di fabbricazione quotidiani fluidi e per l’affidabilità a lungo termine del dispositivo. Inoltre, la comprensione della meccanica termica sottostante garantisce che il vostro laser CO2 operi in modo affidabile anche durante gravosi turni multipli, senza cali imprevisti di prestazioni, mantenendo una velocità operativa costante su tutte le stazioni di fabbricazione mentre impiegate il vostro laser CO2 unità.
Affinamento della lunghezza focale e dell’ottica di consegna del fascio
La precisione nel taglio e nella marcatura determina direttamente la qualità dell’assemblaggio a valle nei laboratori di produzione intensivi. laser CO2 il sistema consente agli operatori di regolare il posizionamento della lente, l’allineamento dello specchio e la dimensione del punto focale per adattarli allo spessore specifico del materiale e ai requisiti di assorbimento termico. Durante il lavoro con substrati organici o metalli rivestiti, la selezione dei punti focali ottimali previene la dispersione del fascio mantenendo al contempo un’eccellente nitidezza dei bordi. Inoltre, la configurazione corretta dell’assistenza con gas di spurgo garantisce che il materiale vaporizzato venga rimosso istantaneamente dalla zona di taglio, evitando l’accumulo di fumo e l’attenuazione del fascio. Secondo le linee guida avanzate per la lavorazione industriale, il mantenimento di un allineamento ottico preciso riduce in modo significativo le zone termicamente influenzate. La taratura di questi parametri ottici minimizza la carbonizzazione superficiale ed elimina i ritardi operativi legati alla rifinitura di componenti non conformi nelle aree di staging ad alta velocità. L’impiego di un laser CO2 impostazione finemente regolata garantisce una qualità impeccabile dei bordi su tutti i tipi di lamiere, senza eccezioni, assicurando che ogni componente prodotto da un laser CO2 rispetta rigorose tolleranze dimensionali.
Calibrazione delle velocità di movimento vettoriale e dei profili di accelerazione
Il controllo fisico del movimento svolge un ruolo determinante nel raggiungere un’elevata produttività su percorsi di taglio vettoriale complessi. Il controller digitale interno di un’industria laser CO2 si basa sull’accelerazione fluida del motore servo e sulla pianificazione precisa del percorso per calcolare con esattezza il movimento della testa su tutta l’area di lavoro. Se gli operatori impostano velocità vettoriali troppo elevate senza un’accelerazione adeguata per l’arrotondamento degli angoli, il carrello meccanico subisce vibrazioni, causando bordi di taglio irregolari e imprecisioni dimensionali. Secondo i principali studi industriali sull’ergonomia e sul moto, stabilire soglie equilibrate della velocità di avanzamento garantisce tagli puliti e professionali ogni singola volta. Una regolazione corretta del moto compensa l’inerzia meccanica durante brusche inversioni di direzione, assicurando un trasferimento uniforme di energia su grandi lotti di pannelli pesanti. Formare gli operatori sul controllo corretto della velocità trasforma il taglio vettoriale complesso in una scienza ripetibile, riducendo drasticamente gli sprechi di materiale e gli errori produttivi sul pavimento della fabbrica, mantenendo ogni laser CO2 in funzione alla massima velocità operativa per tutta la durata dei turni prolungati con il tuo laser CO2 delle attrezzature.
Gestione della densità di potenza laser e delle velocità di avanzamento del materiale
La regolazione della potenza in uscita è un fattore fondamentale nella configurazione dei dispositivi di lavorazione termica per flussi di produzione rapida. Materiali standard come l’acrilico e il legno reagiscono in modo prevedibile a input energetici moderati, ma i polimeri ingegneristici ad alta densità richiedono spesso rapporti potenza/velocità accuratamente modulati per evitare fusione o carbonizzazione dei bordi. Quando si regolano i parametri operativi sul proprio laser CO2 , eseguire matrici di test preliminari elimina ogni incertezza e garantisce un’interazione del fascio uniforme su tutto il volume di lavoro. Gli operatori devono inoltre monitorare regolarmente la stabilità del fascio tramite l’interfaccia di controllo per prevenire un calo di potenza, che potrebbe compromettere la profondità di taglio nel tempo. L’uso di componenti ottici originali e la pulizia regolare delle lenti preservano la longevità del sistema e mantengono prestazioni di picco costanti anche durante turni gravosi, senza interruzioni impreviste, assicurando così il regolare funzionamento dell’intera fabbrica e il rispetto rigoroso degli standard di settore con il proprio laser CO2 tecnologia.
Integrazione della manutenzione completa e della formazione degli operatori
Il successo a lungo termine nei settori del taglio e dell'incisione industriale dipende in larga misura dalla continua formazione degli operatori e dalla regolare manutenzione hardware. L'introduzione di controlli periodici della calibrazione degli specchi e di programmi di pulizia delle lenti previene l'accumulo di residui anche minimi, che potrebbero compromettere la qualità del fascio durante cicli produttivi ad alto volume. Quando i team produttivi adottano abitudini strutturate di manutenzione, il fermo macchina diminuisce in modo significativo. La cura preventiva garantisce che ogni laser CO2 fornisca risultati coerenti e professionali in ambienti operativi diversificati, senza interruzioni impreviste.
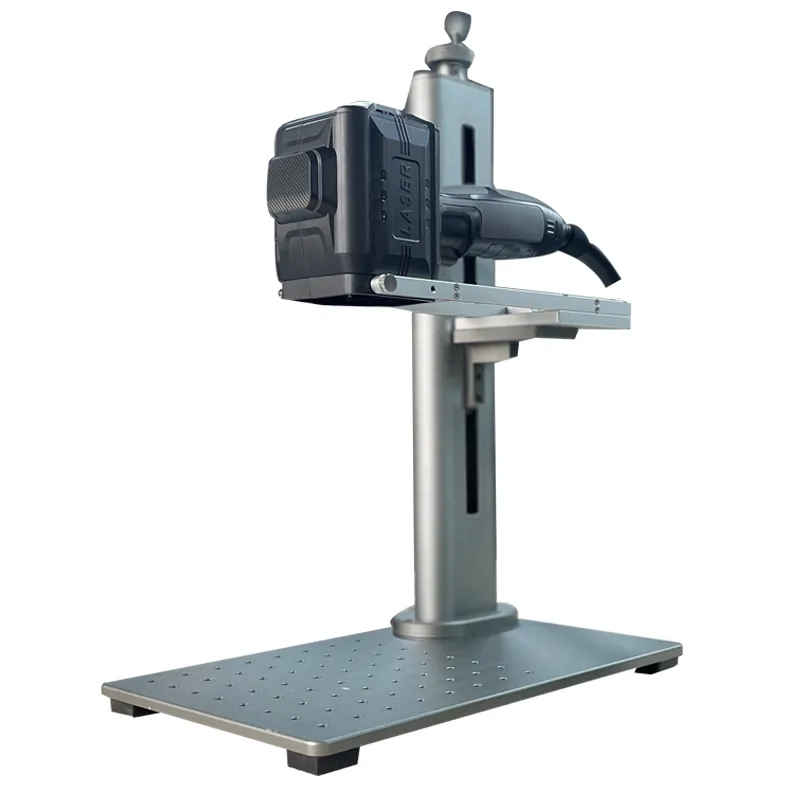
Definizione di Procedure Operative Standard per il Deployment sul Pianale di Produzione
L'integrazione efficace della tecnologia avanzata di lavorazione termica in grandi impianti produttivi dipende fortemente da linee guida operative chiare e ripetibili. I responsabili di turno devono documentare i parametri ottimali dei dispositivi, inclusa la velocità vettoriale preferita, le impostazioni di frequenza e le procedure quotidiane di pulizia, in un manuale facilmente accessibile nello spazio di lavoro. Quando i team produttivi seguono protocolli uniformi di configurazione per ogni laser CO2 in circolazione, la durata utile delle attrezzature aumenta significativamente, mentre i costi di manutenzione diminuiscono. Dietro ogni soluzione industriale durevole si nasconde un’artigianalità robusta; collaborare con un leader di primo piano nella produzione e nella catena di approvvigionamento come WEITAI garantisce che le vostre operazioni siano supportate da capacità produttive di livello mondiale, da un controllo qualità rigoroso e da reti di distribuzione globale affidabili, progettate per mantenere le vostre linee di produzione in movimento senza interruzioni.
Sommario
- Massimizzare la velocità operativa con sistemi avanzati a laser al CO2
- Affinamento della lunghezza focale e dell’ottica di consegna del fascio
- Calibrazione delle velocità di movimento vettoriale e dei profili di accelerazione
- Gestione della densità di potenza laser e delle velocità di avanzamento del materiale
- Integrazione della manutenzione completa e della formazione degli operatori
- Definizione di Procedure Operative Standard per il Deployment sul Pianale di Produzione