 EN

Максимизация операционной скорости с помощью передовых лазерных систем на основе CO2
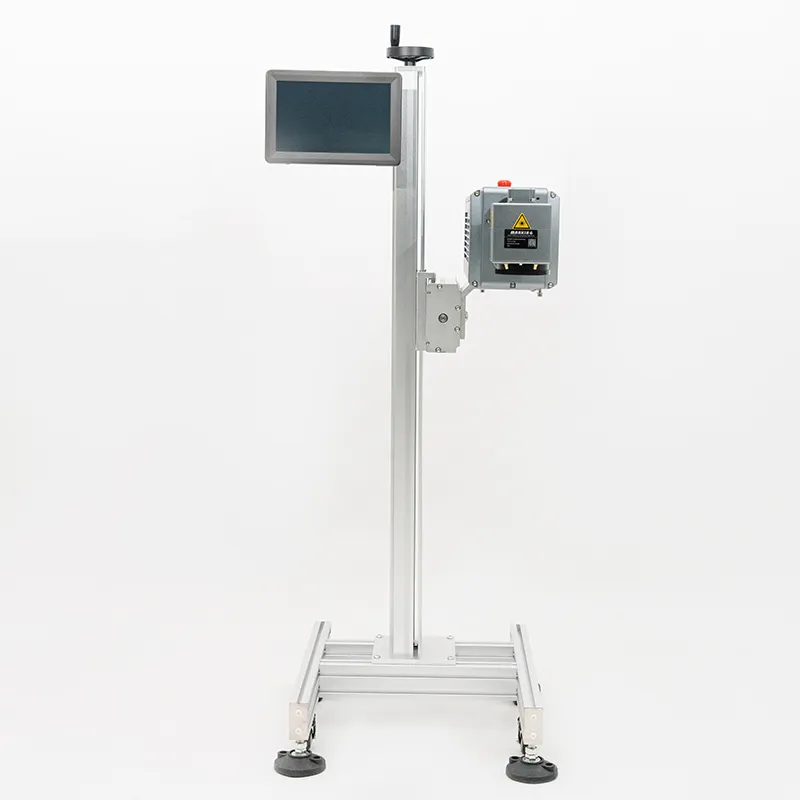
Промышленные производственные площадки и центры точной обработки в значительной степени полагаются на термические инструменты для резки и гравировки, чтобы поддерживать высокие суточные объёмы выпуска. Во время технической оценки на высокоскоростном производственном объекте в прошлом месяце руководители производства столкнулись с серьёзными узкими местами в пропускной способности лишь потому, что операторы запускали процессы резки без корректировки параметров оптической скорости. В результате возникла тепловая деформация и замедленные траектории движения, что привело к снижению скорости всей производственной линии. При интеграции высокопроизводительной лазер CO2 в ваш рабочий процесс производства, настройка правильных профилей ускорения и масштабирования мощности с самого начала предотвращает дорогостоящее замедление операций. В отличие от традиционных механических фрезеров, оптико-тепловые инструменты требуют тщательной калибровки по фокусному расстоянию, давлению вспомогательного газа и скорости подачи луча, чтобы соответствовать различной плотности материалов на промышленных производственных линиях. Правильная первоначальная настройка служит абсолютной основой для бесперебойного ежедневного выполнения задач изготовления и долгосрочной надёжности оборудования. Кроме того, понимание базовых тепловых механизмов гарантирует, что ваш лазер CO2 работает надёжно в течение изнурительных многосменных графиков без неожиданных потерь производительности, сохраняя стабильную операционную скорость на всех станциях изготовления при развертывании вашего лазер CO2 устройств.
Тонкая настройка фокусного расстояния и оптики подачи луча
Точность резки и гравировки напрямую определяет качество последующей сборки в загруженных цехах производства. Правильно откалиброванный лазер CO2 система позволяет техникам регулировать положение линзы, выравнивание зеркала и размер пятна в соответствии с конкретной толщиной материала и требованиями к тепловому поглощению. При работе с органическими подложками или покрытыми металлами выбор оптимальных фокусных точек предотвращает рассеяние луча при сохранении превосходной чёткости кромок. Кроме того, настройка подходящей вспомогательной газовой продувки обеспечивает мгновенное удаление испарённого материала из зоны резки, предотвращая накопление дыма и ослабление луча. Согласно передовым промышленным технологическим рекомендациям, поддержание точного оптического выравнивания значительно уменьшает термически изменённые зоны. Калибровка этих оптических параметров сводит к минимуму обугливание поверхности и устраняет простои, связанные с повторной обработкой некачественных деталей в условиях интенсивного производства. Применение тонко настроенной лазер CO2 конфигурации гарантирует безупречное качество кромок на всех типах листовых материалов без исключения, обеспечивая, что каждый изготовленный компонент, произведённый на лазер CO2 соответствует строгим допускам по размерам.
Калибровка скоростей векторного движения и профилей ускорения
Физический контроль движения играет решающую роль в достижении высокой производительности при сложных векторных траекториях резки. Встроенный цифровой контроллер промышленного лазер CO2 опирается на плавное ускорение сервомотора и точное планирование траектории для корректного расчёта перемещения головки по рабочему столу. Если операторы задают слишком высокие векторные скорости без достаточного ускорения при закруглении углов, механическая порталная система начинает вибрировать, что приводит к зазубренным кромкам реза и неточностям геометрических размеров. Согласно ведущим промышленным исследованиям эргономики и динамики движения, установление сбалансированных пороговых значений подачи обеспечивает чистый и профессиональный рез каждый раз. Правильная настройка движения компенсирует механическую инерцию при быстрых сменах направления, гарантируя равномерную передачу энергии при обработке больших партий тяжёлых панелей. Обучение операторов правильному контролю скорости превращает сложную векторную резку в воспроизводимую технологическую процедуру, резко снижая расход материала и количество производственных ошибок на заводе, одновременно сохраняя каждое лазер CO2 работает на максимальной эксплуатационной скорости в течение продолжительных смен с вашим лазер CO2 оборудования.
Управление плотностью лазерной мощности и скоростью подачи материала
Регулирование выходной мощности является важнейшим фактором при настройке термических обрабатывающих устройств для высокоскоростных производственных процессов. Стандартные материалы, такие как акрил и древесина, предсказуемо реагируют на умеренные энергетические воздействия, однако плотные инженерные полимеры зачастую требуют тщательно выверенных соотношений мощности и скорости, чтобы избежать плавления или обугливания кромок. При корректировке рабочих параметров на вашем лазер CO2 , выполнение предварительных тестовых серий устраняет неопределённость и гарантирует стабильное взаимодействие лазерного луча по всему рабочему пространству. Операторам также следует регулярно контролировать стабильность луча через интерфейс управления, чтобы предотвратить снижение мощности, способное со временем уменьшить глубину резки. Использование оригинальных оптических компонентов и поддержание чистоты линз обеспечивают длительный срок службы системы и сохраняют максимальную выходную мощность в течение интенсивных смен без непредвиденных простоев, что позволяет поддерживать бесперебойную работу всего завода и строго соблюдать отраслевые стандарты с помощью вашего лазер CO2 технология.
Интеграция комплексного технического обслуживания и обучения операторов
Долгосрочный успех в промышленной резке и гравировке в значительной степени зависит от постоянного обучения операторов и регулярного технического обслуживания оборудования. Введение периодических проверок калибровки зеркал и графиков очистки линз предотвращает накопление даже незначительных остатков, которые могут ухудшить качество лазерного луча в ходе высоконагруженных производственных циклов. Когда команды производства внедряют системные привычки технического обслуживания, простои оборудования значительно сокращаются. Проактивный уход гарантирует, что каждый лазер CO2 обеспечивает стабильные, профессиональные результаты в самых разных эксплуатационных условиях без неожиданных перерывов.
Разработка стандартных операционных процедур для развертывания на производственном участке
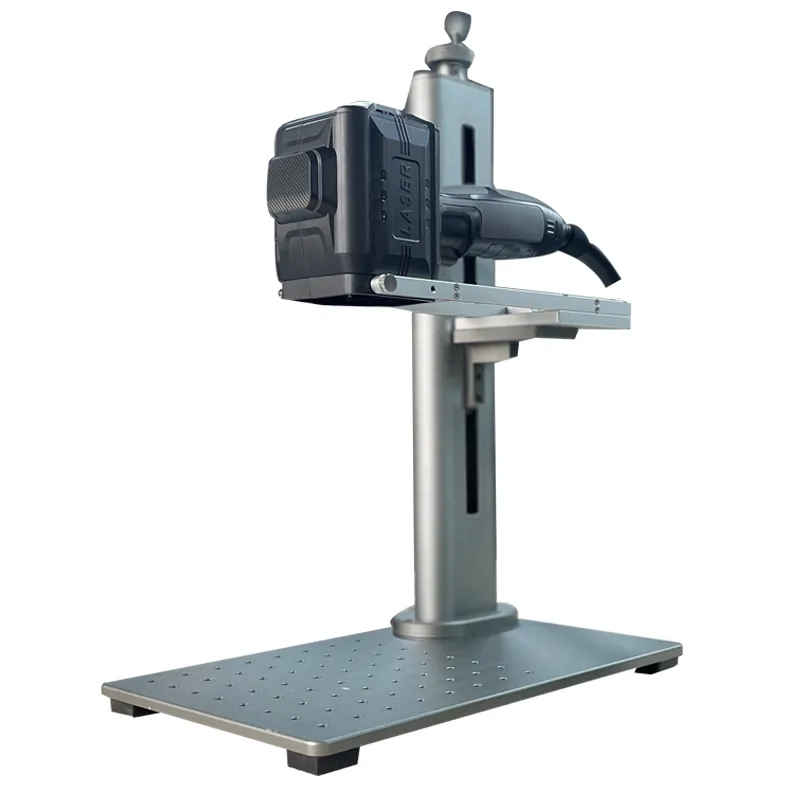
Успешная интеграция передовых технологий термической обработки на крупных производственных предприятиях в значительной степени зависит от чётких и воспроизводимых эксплуатационных инструкций. Начальники смен должны фиксировать оптимальные параметры устройств — включая предпочтительные скорости векторного перемещения, частотные настройки и ежедневные процедуры очистки — в удобном для доступа рабочем руководстве. Когда производственные команды применяют единые протоколы настройки для каждого лазер CO2 в эксплуатации, срок службы оборудования значительно увеличивается, а затраты на техническое обслуживание снижаются. За каждым долговечным промышленным решением стоит надёжное мастерство; партнёрство с ведущим производителем и лидером в области цепочки поставок, таким как WEITAI гарантирует, что ваши операции поддерживаются производственными возможностями мирового уровня, строгим контролем качества и надёжными глобальными распределительными сетями, разработанными для бесперебойного функционирования ваших производственных линий.
Содержание
- Максимизация операционной скорости с помощью передовых лазерных систем на основе CO2
- Тонкая настройка фокусного расстояния и оптики подачи луча
- Калибровка скоростей векторного движения и профилей ускорения
- Управление плотностью лазерной мощности и скоростью подачи материала
- Интеграция комплексного технического обслуживания и обучения операторов
- Разработка стандартных операционных процедур для развертывания на производственном участке