 EN

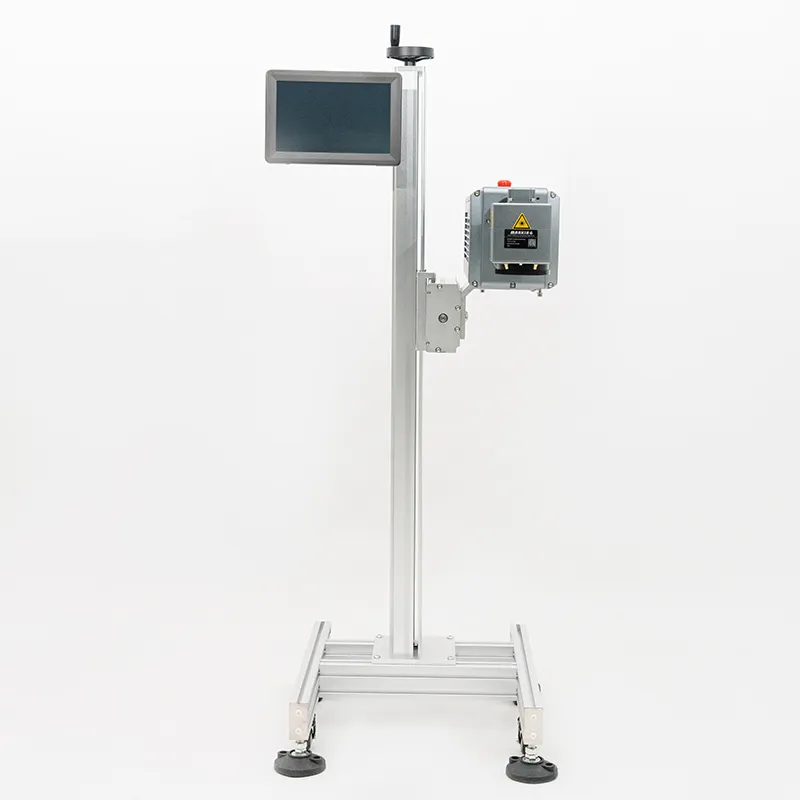
Optimisation de la vitesse opérationnelle grâce à des systèmes avancés au laser CO2
Les lignes de fabrication industrielles et les centres de traitement de précision dépendent fortement d’outils de découpe et de gravure thermiques pour maintenir des volumes de production journaliers élevés. Lors d’une évaluation technique menée le mois dernier dans une installation de fabrication à grande vitesse, les superviseurs de production ont rencontré des goulots d’étranglement sévères de débit, simplement parce que les opérateurs exécutaient leurs paramètres de découpe sans ajuster les réglages de vitesse optique. La distorsion thermique résultante et les trajectoires de mouvement lentes ont ralenti l’ensemble de la chaîne de production. Lors de l’intégration d’un système haute performance laser CO2 dans votre flux de fabrication, configurer dès le départ les profils d’accélération appropriés et l’ajustement de la puissance permet d’éviter des ralentissements opérationnels coûteux. Contrairement aux routeurs mécaniques classiques, les outils thermiques optiques exigent un étalonnage rigoureux en ce qui concerne la distance focale, la pression du gaz d’assistance et les vitesses de délivrance du faisceau, afin de s’adapter aux différentes densités de matériaux rencontrées sur les lignes de production industrielles. Une configuration initiale correcte constitue la base absolue pour des tâches de fabrication quotidiennes fluides et pour la fiabilité à long terme des équipements. En outre, la compréhension des mécanismes thermiques sous-jacents garantit que votre laser CO2 fonctionne de manière fiable pendant des plannings exigeants sur plusieurs postes consécutifs, sans chute imprévue de performance, tout en maintenant une vitesse opérationnelle constante sur l’ensemble des postes de fabrication lors du déploiement de votre laser CO2 unités.
Affinage précis de la distance focale et des optiques de délivrance du faisceau
La précision de la découpe et de la gravure détermine directement la qualité de l’assemblage en aval dans les ateliers de fabrication intenses. laser CO2 le système permet aux techniciens d’ajuster le positionnement de la lentille, l’alignement du miroir et la taille du point focal afin de s’adapter aux épaisseurs spécifiques des matériaux et aux exigences d’absorption thermique. Lors du travail sur des substrats organiques ou des métaux revêtus, la sélection de points focaux optimaux empêche la diffusion du faisceau tout en préservant une netteté supérieure des bords. En outre, la configuration adéquate de l’assistance par gaz de balayage garantit que les matériaux vaporisés sont évacués instantanément de la zone de découpe, évitant ainsi l’accumulation de fumée et l’atténuation du faisceau. Selon les directives industrielles avancées de traitement, le maintien d’un alignement optique précis réduit considérablement les zones thermiquement affectées. L’étalonnage de ces paramètres optiques minimise le brunissement de surface et élimine les retards opérationnels liés au retraitement de pièces non conformes dans des zones de préparation à rythme soutenu. Le déploiement d’un laser CO2 réglage finement optimisé garantit une qualité parfaite des bords sur tous les types de tôles, sans exception, assurant ainsi que chaque composant fabriqué par un laser CO2 respecte des tolérances dimensionnelles strictes.
Étalonnage des vitesses de mouvement vectoriel et des profils d’accélération
La commande physique du mouvement joue un rôle déterminant pour atteindre un débit élevé sur des trajectoires de découpe vectorielle complexes. Le contrôleur numérique interne d’un système industriel laser CO2 s’appuie sur une accélération fluide du moteur servo et une planification précise du parcours pour calculer avec exactitude le déplacement de la tête sur la surface de travail. Si les opérateurs définissent des vitesses vectorielles trop élevées sans accélération suffisante au niveau des arrondis des angles, le portique mécanique subit des vibrations, ce qui entraîne des bords de découpe irréguliers et des imprécisions dimensionnelles. Selon les principales études ergonomiques industrielles et les recherches sur le mouvement en milieu manufacturier, l’établissement de seuils équilibrés de vitesse d’avance permet d’obtenir systématiquement des découpes propres et professionnelles. Un réglage adéquat du mouvement compense l’inertie mécanique lors des changements rapides de direction, garantissant un transfert d’énergie uniforme sur de grands lots de panneaux lourds. Former les opérateurs au contrôle correct de la vitesse transforme la découpe vectorielle complexe en une science reproductible, réduisant drastiquement les pertes de matière et les erreurs de production sur le terrain tout en préservant chaque laser CO2 fonctionne à sa vitesse opérationnelle maximale pendant de longues périodes de travail avec votre laser CO2 équipements.
Gestion de la densité de puissance laser et des vitesses d’avance des matériaux
La régulation de la puissance est un facteur essentiel lors de la configuration des dispositifs de traitement thermique pour des flux de fabrication rapides. Des matériaux standards tels que l’acrylique et le bois réagissent de façon prévisible à des apports énergétiques modérés, mais les polymères techniques denses exigent souvent des rapports puissance/vitesse soigneusement modulés afin d’éviter la fusion ou le noircissement des bords. Lors de l’ajustement des paramètres opérationnels sur votre laser CO2 , l’exécution de matrices de tests préliminaires élimine toute incertitude et garantit une interaction homogène du faisceau sur l’ensemble du volume de travail. Les opérateurs doivent également surveiller régulièrement la stabilité du faisceau via l’interface de contrôle afin de prévenir toute dégradation de la puissance, susceptible de compromettre la profondeur de coupe au fil du temps. L’utilisation de composants optiques d’origine et le maintien de lentilles propres préservent la longévité du système et assurent des performances de sortie optimales tout au long de postes exigeants, sans interruptions imprévues, ce qui permet de maintenir le bon fonctionnement global des opérations usinières et de respecter strictement les normes industrielles à l’aide de votre laser CO2 technologie.
Intégration de la maintenance complète et de la formation des opérateurs
Le succès à long terme dans les domaines industriels de la découpe et de la gravure repose fortement sur une formation continue des opérateurs et un entretien régulier du matériel. La mise en place de vérifications périodiques de l’étalonnage des miroirs et de calendriers de nettoyage des lentilles empêche l’accumulation progressive de résidus d’affecter la qualité du faisceau pendant les cycles de production à haut volume. Lorsque les équipes de fabrication adoptent des habitudes d’entretien structurées, les temps d’arrêt des équipements diminuent sensiblement. Une maintenance proactive garantit que chaque laser CO2 produit des résultats constants et professionnels dans des environnements opérationnels variés, sans interruptions imprévues.
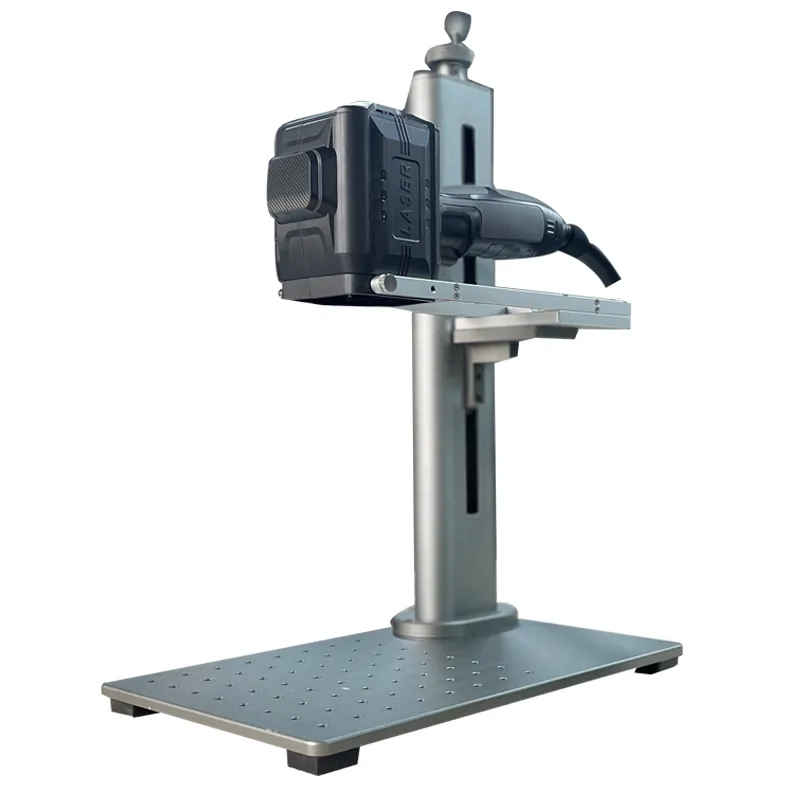
Établissement de procédures opératoires standard pour le déploiement en atelier
L’intégration réussie d’une technologie avancée de traitement thermique au sein de grandes usines de fabrication repose fortement sur des directives opérationnelles claires et reproductibles. Les responsables d’équipe doivent consigner, dans un manuel de travail accessible, les paramètres optimaux des dispositifs, notamment les vitesses vectorielles privilégiées, les réglages de fréquence et les routines quotidiennes de nettoyage. Lorsque les équipes de production appliquent des protocoles de configuration uniformes pour chaque laser CO2 en circulation, la durée de vie des équipements augmente considérablement tandis que les coûts d’entretien diminuent. Derrière chaque solution industrielle durable se cache un savoir-faire robuste ; collaborer avec un leader de premier plan en fabrication et dans la chaîne d’approvisionnement tel que WEITAI garantit que vos opérations bénéficient de capacités de production mondiales, de contrôles qualité rigoureux et de réseaux de distribution globaux fiables, conçus pour maintenir vos lignes de production en marche sans interruption.
Table des matières
- Optimisation de la vitesse opérationnelle grâce à des systèmes avancés au laser CO2
- Affinage précis de la distance focale et des optiques de délivrance du faisceau
- Étalonnage des vitesses de mouvement vectoriel et des profils d’accélération
- Gestion de la densité de puissance laser et des vitesses d’avance des matériaux
- Intégration de la maintenance complète et de la formation des opérateurs
- Établissement de procédures opératoires standard pour le déploiement en atelier