 EN

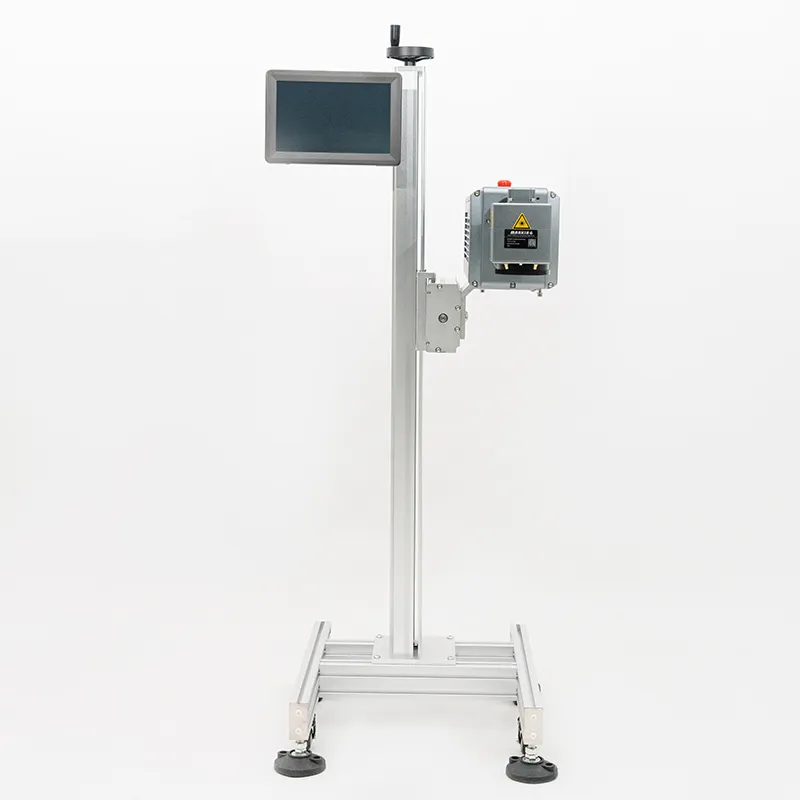
Maximizando la velocidad operativa con sistemas avanzados de láser de CO2
Las plantas de fabricación industrial y los centros de procesamiento de precisión dependen en gran medida de herramientas térmicas de corte y grabado para mantener altos volúmenes diarios de producción. Durante una evaluación técnica en una instalación de fabricación de alta velocidad el mes pasado, los supervisores de producción enfrentaron cuellos de botella severos en el rendimiento simplemente porque los operadores ejecutaban sus parámetros de corte sin ajustar los ajustes de velocidad óptica. La distorsión térmica resultante y las trayectorias de movimiento lentas ralentizaron toda la línea de producción. Al integrar un sistema de alto rendimiento láser de CO2 en su flujo de trabajo de fabricación, configurar desde el principio los perfiles de aceleración correctos y la escalación de potencia evita ralentizaciones operativas costosas. A diferencia de los enrutadores mecánicos tradicionales, las herramientas térmicas ópticas exigen una calibración cuidadosa de la longitud focal, la presión del gas auxiliar y las velocidades de entrega del haz para adaptarse a distintas densidades de materiales en líneas de producción industriales. Una configuración inicial adecuada constituye la base absoluta para tareas diarias de fabricación fluidas y para la fiabilidad a largo plazo del equipo. Además, comprender la mecánica térmica subyacente garantiza que su láser de CO2 funcione de forma fiable durante exigentes turnos múltiples sin caídas inesperadas de rendimiento, manteniendo una velocidad operativa constante en todas las estaciones de fabricación mientras despliega su láser de CO2 unidades de forma eficaz.
Ajuste fino de la longitud focal y de la óptica de entrega del haz
La precisión en el corte y el grabado determina directamente la calidad del ensamblaje posterior en talleres de fabricación intensivos. láser de CO2 el sistema permite a los técnicos ajustar la posición de las lentes, la alineación del espejo y el tamaño del punto para adaptarse a espesores específicos de material y a los requisitos de absorción térmica. Al trabajar con sustratos orgánicos o metales recubiertos, la selección de puntos focales óptimos evita la dispersión del haz mientras se mantiene una claridad excepcional en los bordes. Además, configurar correctamente la ayuda del gas de purga garantiza que el material vaporizado se elimine instantáneamente de la zona de corte, previniendo la acumulación de humo y la atenuación del haz. Según las directrices avanzadas de procesamiento industrial, mantener una alineación óptica precisa reduce significativamente las zonas térmicas afectadas. La calibración de estos parámetros ópticos minimiza la carbonización superficial y elimina los retrasos operativos asociados con el reprocesamiento de piezas deficientes en áreas de preparación de alta velocidad. La implementación de un láser de CO2 ajuste finamente sintonizado garantiza una calidad impecable de los bordes en todo tipo de materiales laminados, sin excepción, asegurando que cada componente fabricado por un láser de CO2 cumple con ajustes dimensionales estrictos.
Calibración de las velocidades de movimiento vectorial y de los perfiles de aceleración
El control físico del movimiento desempeña un papel decisivo para lograr una alta productividad en trayectorias de corte vectorial complejas. El controlador digital interno de una instalación industrial láser de CO2 se basa en la aceleración suave del motor servo y en la planificación precisa de la trayectoria para calcular con exactitud el movimiento de la cabeza a lo largo del área de trabajo. Si los operadores establecen velocidades vectoriales demasiado altas sin una aceleración adecuada en las curvas, el bastidor mecánico experimenta vibraciones, lo que provoca bordes de corte irregulares e inexactitudes dimensionales. Según los principales estudios industriales sobre ergonomía y dinámica del movimiento, establecer umbrales equilibrados de velocidad de avance garantiza cortes limpios y profesionales en cada ocasión. El ajuste adecuado del movimiento compensa la inercia mecánica durante los cambios rápidos de dirección, asegurando una transferencia uniforme de energía en grandes lotes de paneles pesados. Capacitar a los operadores en el control correcto de la velocidad transforma el corte vectorial complejo en una ciencia repetible, reduciendo drásticamente el desperdicio de material y los errores de producción en la planta, al tiempo que mantiene cada láser de CO2 funcionando a velocidad operativa máxima durante turnos prolongados con su láser de CO2 equipos.
Gestión de la densidad de potencia láser y de las velocidades de avance del material
La regulación de la potencia de salida es un factor vital al configurar dispositivos de procesamiento térmico para flujos de trabajo de fabricación rápida. Los materiales estándar, como el acrílico y la madera, responden de forma predecible a entradas de energía moderadas, pero los polímeros de ingeniería densos suelen requerir relaciones potencia-velocidad cuidadosamente moduladas para evitar el derretimiento o el chamuscado en los bordes. Al ajustar los parámetros operativos en su láser de CO2 , ejecutar matrices preliminares de pruebas elimina la incertidumbre y garantiza una interacción constante del haz en todo el volumen de trabajo. Los operadores también deben supervisar regularmente la estabilidad del haz mediante la interfaz de control para prevenir la degradación de la potencia, lo cual podría comprometer la profundidad de corte con el tiempo. El uso de componentes ópticos originales y el mantenimiento de lentes limpias preservan la durabilidad del sistema y mantienen un rendimiento óptimo de salida durante turnos exigentes, sin interrupciones inesperadas, lo que permite que las operaciones generales de la fábrica funcionen sin problemas y cumplan rigurosamente con las normas industriales mediante su láser de CO2 tecnología.
Integración de mantenimiento integral y formación de operadores
El éxito a largo plazo en los procesos industriales de corte y grabado depende en gran medida de la formación continua de los operadores y del mantenimiento rutinario del hardware. Establecer revisiones periódicas de la calibración de los espejos y programas regulares de limpieza de las lentes evita que los residuos menores afecten la calidad del haz durante ciclos de producción de alta volumetría. Cuando los equipos de fabricación adoptan hábitos estructurados de mantenimiento, el tiempo de inactividad del equipo disminuye significativamente. El cuidado proactivo garantiza que cada láser de CO2 ofrezca resultados consistentes y profesionales en diversos entornos operativos, sin interrupciones inesperadas.
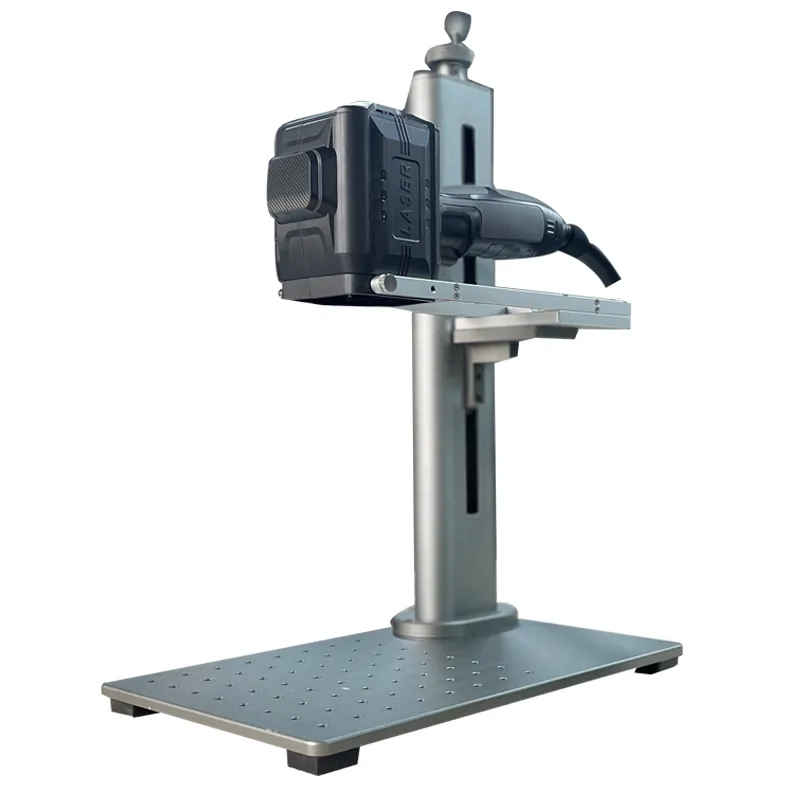
Establecimiento de Procedimientos Operativos Estándar para la Implementación en Planta
La integración exitosa de tecnologías avanzadas de procesamiento térmico en grandes plantas manufactureras depende en gran medida de directrices operativas claras y repetibles. Los supervisores de turno deben documentar los parámetros óptimos del dispositivo, incluidas las velocidades vectoriales preferidas, los ajustes de frecuencia y las rutinas diarias de limpieza, en un manual de trabajo accesible. Cuando los equipos de producción siguen protocolos uniformes de configuración para cada láser de CO2 en circulación, la vida útil del equipo aumenta significativamente mientras que los costos de mantenimiento disminuyen. Detrás de cada solución industrial duradera se encuentra una artesanía robusta; asociarse con un líder destacado en fabricación y cadena de suministro como WEITAI garantiza que sus operaciones cuenten con capacidades de producción de clase mundial, control de calidad riguroso y redes de distribución global confiables, diseñadas para mantener sus líneas de fabricación avanzando sin interrupciones.
Tabla de contenidos
- Maximizando la velocidad operativa con sistemas avanzados de láser de CO2
- Ajuste fino de la longitud focal y de la óptica de entrega del haz
- Calibración de las velocidades de movimiento vectorial y de los perfiles de aceleración
- Gestión de la densidad de potencia láser y de las velocidades de avance del material
- Integración de mantenimiento integral y formación de operadores
- Establecimiento de Procedimientos Operativos Estándar para la Implementación en Planta