 EN

Առավելագույնի հասցնել շահագործման արագությունը զարգացած CO2 լազերային համակարգերի միջոցով
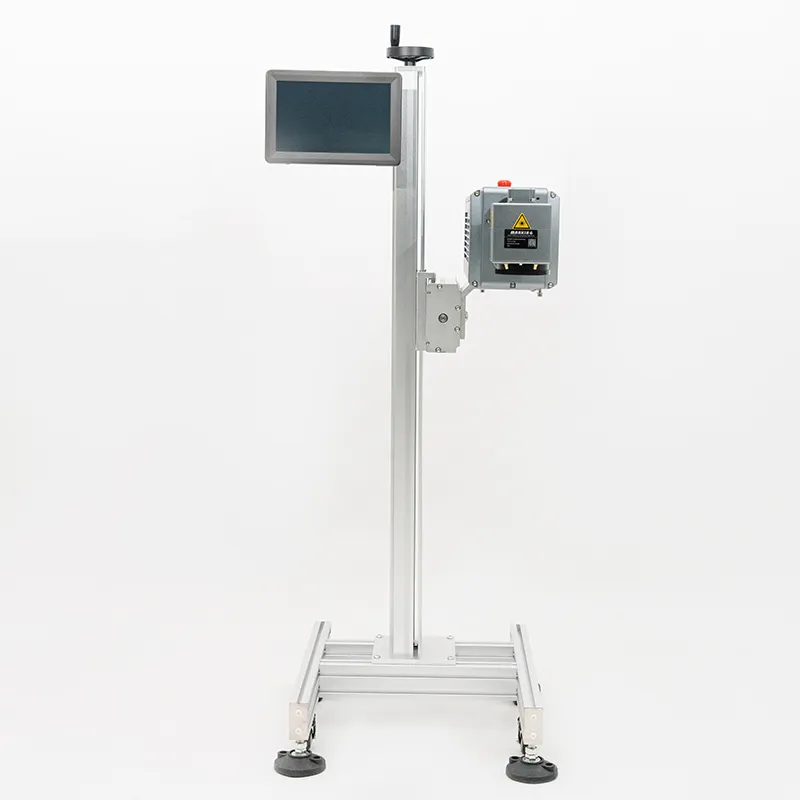
Արդյունաբերական արտադրական հրապարակները և ճշգրտության մշակման կենտրոնները մեծ չափով կախված են ջերմային կտրման և գրավորման գործիքներից՝ օրական բարձր արտադրանքի ծավալները պահպանելու համար: Անցյալ ամսվա տեխնիկական գնահատման ժամանակ մեկ բարձր արագությամբ ֆաբրիկացիայի օբյեկտում արտադրանքի վերահսկողները դիմագրավեցին ծանր արտադրանքի սահմանափակումների, քանի որ օպերատորները կտրման պարամետրերը օգտագործում էին՝ չկարգավորելով օպտիկական արագության սահմանափակումները: Ստացված ջերմային աղավաղումն ու դանդաղ շարժման ճանապարհները դանդաղեցրին ամբողջ արտադրական գծի աշխատանքը: Բարձր կատարումային co2 լազեր ձեր արտադրական գործընթացի մեջ, ճիշտ արագացման պրոֆիլների և հզորության սանդղակավորման սկզբնական կարգավորումը կանխում է ծախսատար շահագործման դանդաղեցումները: Ավանդական մեխանիկական ռաուտերներից տարբերվելով՝ օպտիկական ջերմային գործիքները պահանջում են հատուկ կարգավորում կենտրոնացման հեռավորության, գազային օգնության ճնշման և ճառագայթի տեղափոխման արագության վերաբերյալ՝ համապատասխանեցնելով արդյունաբերական արտադրական գծերում տարբեր նյութերի խտությունները: Ճիշտ սկզբնական կարգավորումը հիմք է հանդիսանում առօրյա արտադրական աշխատանքների հարթ իրականացման և սարքի երկարաժամկետ հուսալիության համար: Ավելին՝ ջերմային մեխանիկայի հիմնարար սկզբունքների հասկանալը ապահովում է, որ ձեր co2 լազեր հուսալիորեն աշխատի ծանր բազմաշիֆտային գրաֆիկներով՝ առանց անսպասելի կատարողականության անկման, պահպանելով արտադրական բոլոր կետերում կայուն շահագործման արագություն՝ միաժամանակ օգտագործելով ձեր co2 լազեր միավորների արդյունավետ տեղակայմամբ:
Կենտրոնացման հեռավորության և ճառագայթի տեղափոխման օպտիկայի ճշգրտում
Կտրման և գրավորման ճշգրտությունը ուղղակիորեն որոշում է հետագա հավաքածուի որակը բեռնված արտադրական արհեստանոցներում: Ճիշտ կարգավորված co2 լազեր համակարգը թույլ է տալիս տեխնիկներին ճշգրտել օպտիկական լինզաների դիրքը, հայելու հարմարեցումը և բծի չափը՝ համապատասխանեցնելով կոնկրետ նյութի հաստությանը և ջերմային կլանման պահանջներին: Օրգանական ենթաշերտերի կամ պատված մետաղների վրա աշխատելիս օպտիմալ ֆոկուսային կետերի ընտրությունը կանխում է ճառագայթի ցրումը՝ պահպանելով բարձրորակ եզրային մաքրություն: Ավելին, ճշգրիտ պաշտպանիչ գազի օգնության կարգավորումը ապահովում է, որ գոլորշացած նյութը անմիջապես հեռանա կտրման գոտուց, կանխելով մուտրագազի կուտակումը և ճառագայթի թուլացումը: Ըստ առաջադեմ արդյունաբերական մշակման ուղեցույցների՝ ճշգրիտ օպտիկական հարմարեցումը կտրուկ նվազեցնում է ջերմային ազդական գոտիների չափը: Այս օպտիկական պարամետրերի կարգավորումը նվազեցնում է մակերևույթի այրվածքների հավանականությունը և վերացնում է այն շահագործման դանդաղեցումները, որոնք կապված են արագ շարքավորման գոտիներում որակից ցածր մասերի վերամշակման հետ: Ճշգրիտ կարգավորված co2 լազեր կարգավորումը երաշխավորում է անսահմանափակ մաքրություն եզրերի վրա՝ անկախ թերթավոր նյութերի տեսակից, ապահովելով, որ ամենամեկ արտադրված մաս, որը ստեղծվում է co2 լազեր համապատասխանում է խիստ չափային թույլատրելի շեղումների սահմաններին։
Վեկտորային շարժման արագության և արագացման պրոֆիլների կարգավորում
Ֆիզիկական շարժման կառավարումը որոշիչ դեր է խաղում բարդ վեկտորային կտրման ճանապարհներով արագ արտադրողականություն ձեռք բերելու համար։ Արդյունաբերական սարքի ներքին թվային կառավարիչը co2 լազեր հենվում է հարթ սերվոշարժիչի արագացման և ճշգրիտ ճանապարհի պլանավորման վրա՝ ճշգրիտ հաշվարկելու գլխի շարժումը ամբողջ աշխատանքային մակերեսով: Եթե օպերատորները վեկտորային արագությունները սահմանում են չափից բարձր՝ առանց բավարար անկյունային կլորացման արագացման, մեխանիկական գանտրին ենթարկվում է թրթռման, ինչը հանգեցնում է անհարթ կտրվածքների և չափային ճշգրտության կորստի: Ըստ առաջատար արդյունաբերական արտադրության էրգոնոմիկայի և շարժման ուսումնասիրությունների՝ հավասարակշռված մատակարարման արագության շեմերի սահմանումը յուրաքանչյուր անգամ ապահովում է մաքուր և պրոֆեսիոնալ կտրվածքներ: Ճիշտ շարժման ճշգրտումը հաշվի է առնում մեխանիկական իներցիան արագ ուղղության փոփոխությունների ժամանակ՝ ապահովելով միատարր էներգիայի փոխանցում ծանր սալիկների մեծ սերիաների վրա: Օպերատորների ճիշտ արագության վերահսկման վերաբերյալ վերապատրաստումը բարդ վեկտորային կտրումը վերածում է կրկնվող գիտության՝ արտադրամասում զգալիորեն նվազեցնելով նյութի թափոնները և արտադրական սխալները, միաժամանակ ապահովելով յուրաքանչյուր co2 լազեր աշխատում է գագաթնակետային շահագործման արագությամբ երկար շիֆտերի ընթացքում ձեր co2 լազեր սարքեր։
Լազերային հզորության խտության և նյութի մատակարարման արագության կառավարում
Էլեկտրական հզորության կարգավորումը կարևորագույն գործոն է ջերմային մշակման սարքավորումները արագ արտադրական հոսքերի համար կարգավորելիս: Ստանդարտ նյութերը, ինչպես օրինակ՝ ակրիլը և փայտը, կանխատեսելի են միջին էներգիայի մուտքի դեպքում, սակայն խիտ ճարտարագիտական պոլիմերները հաճախ պահանջում են հատուկ կարգավորված հզորության և արագության հարաբերություն՝ եզրերի հալվելը կամ սևացումը կանխելու համար: Երբ ձեր co2 լազեր , նախնական փորձարկման մատրիցների կատարումը վերացնում է անորոշությունը և ապահովում է ճառագայթի համատեղելի փոխազդեցությունը ամբողջ աշխատանքային տարածքում: Օպերատորները նաև պետք է կանոնավորապես հսկեն ճառագայթի կայունությունը վերահսկման ինտերֆեյսի միջոցով՝ հզորության անկումը կանխելու համար, որը ժամանակի ընթացքում կարող է վնասել կտրման խո глубությունը: Իսկական օպտիկական բաղադրիչների օգտագործումը և մաքուր լինզաների պահպանումը երկարացնում են համակարգի աշխատանքային ժամկետը և պահպանում են առավելագույն հզորության ցուցանիշները ծանր աշխատանքային շիֆտերի ընթացքում՝ առանց անսպասելի ընդհատումների, ինչը ապահովում է ամբողջ գործարանային գործողությունների հարթ ընթացքը և ապահովում է արդյունաբերական ստանդարտների խիստ պահպանումը ձեր co2 լազեր տեխնոլոգիա.
Համատեղված սպասարկման և օպերատորների վերապատրաստման ինտեգրում
Արդյունաբերական կտրման և գրավորագրման երկարաժամկետ հաջողությունը մեծապես կախված է օպերատորների շարունակական վերապատրաստումից և սարքավորումների սովորական սպասարկումից: Պարբերաբար հայելիների ճշգրտման ստուգումների և օբյեկտիվների մաքրման գրաֆիկների սահմանումը կանխում է փոքր մնացորդների կուտակումը, որը կարող է ազդել ճառագայթի որակի վրա բարձր ծավալային արտադրական ցիկլերի ընթացքում: Երբ արտադրական թիմերը ընդունում են կառուցվածքավորված սպասարկման սովորույթներ, սարքավորումների անհասանելիությունը նշանակալիորեն նվազում է: Կանխարգելիչ խնամքը ապահովում է, որ յուրաքանչյուր co2 լազեր տալիս է համասեռ, մասնագիտական արդյունքներ տարբեր շահագործման միջավայրերում՝ առանց անսպասելի ընդհատումների:
Ստանդարտ շահագործման ընթացակարգերի սահմանումը արտադրամասում
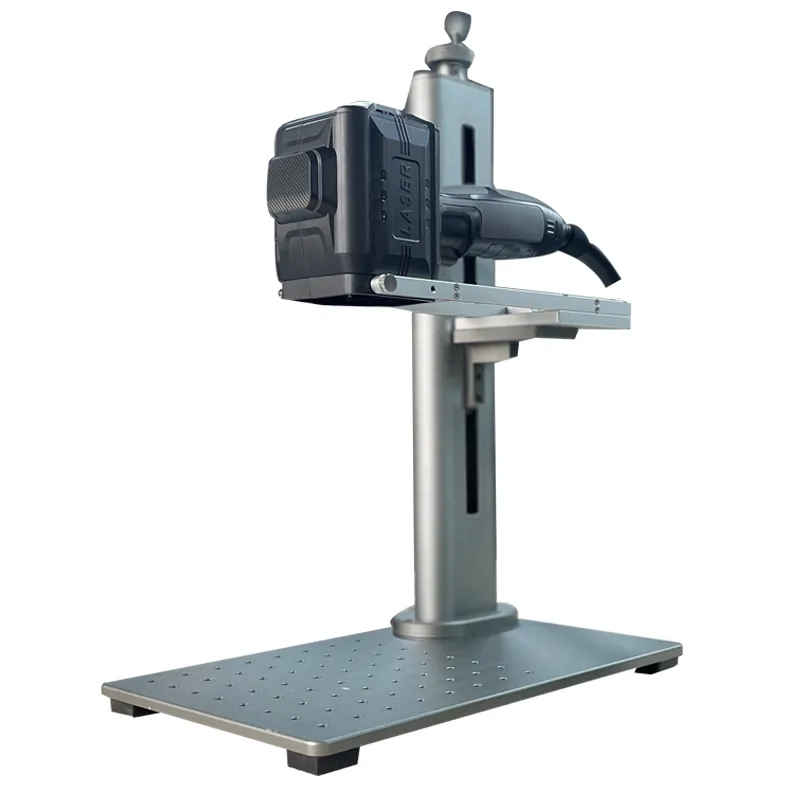
Մեծ արտադրական գործարաններում առաջադեմ ջերմային մշակման տեխնոլոգիայի հաջող ինտեգրումը մեծապես կախված է պարզ և կրկնվող շահագործման ցուցումներից: Շիֆտի վարիչները պետք է վարեն օպտիմալ սարքի պարամետրերը, ներառյալ նախընտրելի վեկտորային արագությունները, հաճախականության սահմանափակումները և ամենօրյա մաքրման սովորույթները, հասանելի աշխատավայրի ձեռնարկում: Երբ արտադրական թիմերը յուրաքանչյուր co2 լազեր շրջանառության մեջ, սարքավորումների ծառայության ժամանակահատվածը զգալիորեն երկարում է, իսկ սպասարկման ծախսերը՝ նվազում։ Յուրաքանչյուր մշակութային արդյունաբերական լուծման հիմքում ընկած է հաստատուն վարպետություն. « WEITAI »-ի հետ համագործակցությունը ձեր գործողությունները ապահովում է աշխարհի լավագույն արտադրական հնարավորություններով, խիստ որակի վերահսկմամբ և հուսալի համաշխարհային բաշխման ցանցերով, որոնք նախատեսված են ձեր արտադրական գծերի անընդհատ աշխատանքը ապահովելու համար։
Բովանդակության աղյուսակ
- Առավելագույնի հասցնել շահագործման արագությունը զարգացած CO2 լազերային համակարգերի միջոցով
- Կենտրոնացման հեռավորության և ճառագայթի տեղափոխման օպտիկայի ճշգրտում
- Վեկտորային շարժման արագության և արագացման պրոֆիլների կարգավորում
- Լազերային հզորության խտության և նյութի մատակարարման արագության կառավարում
- Համատեղված սպասարկման և օպերատորների վերապատրաստման ինտեգրում
- Ստանդարտ շահագործման ընթացակարգերի սահմանումը արտադրամասում