 EN

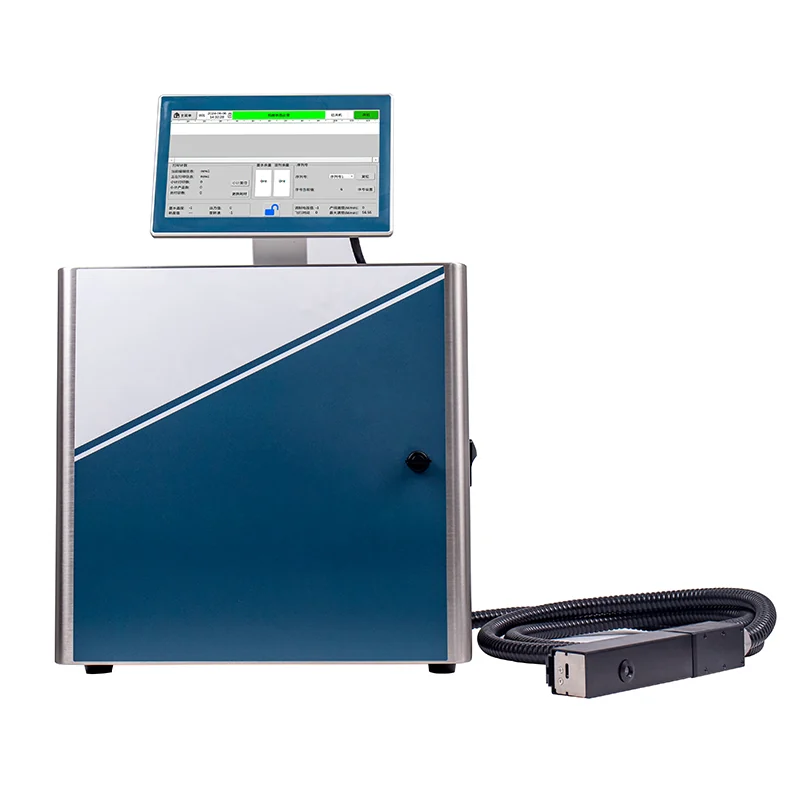
Kaip nuolatinio lašelinio spausdintuvo greičio reguliavimas padidina našumą masinėje gamyboje
Linijos greitis yra pagrindinis kintamasis didelės apimties žymėjimo procese. Nuolatinio lašelinio (CIJ) spausdintuvo greičio reguliavimas leidžia gamybos komandoms keisti konvejerio judėjimo greitį, nepristabdant gamybos, kad būtų perkonfigūruotos žymėjimo sistemos – taip žymėjimo įrenginys iš nejudančios sudedamosios dalies virsta reaguojančiu ir našumą optimizuojančiu įrankiu.
Nuolatinės srovės greičio valdymo fizika priešingai nei lašų pagal užsakymą (Drop-on-Demand) ribojimai
Nuolatinio lašelinio spausdintuvo greičio reguliavimas remiasi nuolatine srove: spausdintuvo galvutė išmeta 70 000–110 000 elektrizuotų lašelių per sekundę; tik tiems lašeliams, kurie reikalingi kodui, elektrostatiniu būdu nukreipiamas į gaminį, o nepanaudoti lašeliai grįžta į dažų rezervuarą. Šis uždarosios grandinės skysčių dinaminis procesas išlaiko stabilų srovės slėgį ir greitį net staigiai keičiant linijos judėjimo greitį. Operatoriai reguliuoja siurblio slėgį, purkštuko variklio dažnį ir nukrypimo krūvį, kad tiksliai suderintų lašelių pasiekimą su greitai judančiais paviršiais.
Priešingai, lašų išleidimo reikalavimu (DOD) technologijos kiekvieną lašą sukuria tik tuomet, kai yra duodama komanda – naudojant piezoelektrinį ar šiluminį aktyvinimą. Esant didelėms substrato judėjimo greičiui, DOD sistemos susiduria su savo fiziniais ribojimais: skysčio papildymo laikas apriboja šaudymo dažnį, o lašų formavimasis turi būti tiksliai sinchronizuotas su judėjimu. Pramoniniai šiluminiai DOD spausdintuvai paprastai pasiekia maksimalų 100 m/min greitį, tuo tarpu šiuolaikinės CIJ sistemos užtikrina skaitomus ir kontrastingus kodus net greičiais, viršijančiais 470 m/min (2023 m. pramonės standartiniai rodikliai). Didesnis srauto greitis taip pat sutrumpina skrydžio laiką, mažindamas aerodinaminį nukrypimą. Kadangi greičio pritaikymas vyksta per tiesiogiai nuolatiniame sraute – be papildymo delsų – CIJ leidžia patikimai spausdinti kintamą informaciją žymiai platesniame greičių intervale. Šis pagrindinis fizikinis pranašumas paaiškina, kodėl didelės našumo pakavimo linijos nuolat renkasi CIJ dinaminėms, įvairių prekių kodų (SKU) gamybos aplinkoms.
Atvejo pavyzdys: 23 % našumo padidėjimas dėl dinaminės greičio kalibravimo pakavimo linijose
2023 m. vieno iš lyderių maisto pakuotės integratorių įdiegimas parodė 23 % našumo padidėjimą po dinaminės greičio kalibravimo įdiegimo. Prieš integruojant sistemą, operatoriai rankiniu būdu lėtindavo ar stabdydavo liniją keisdami produktų dydžius – fiksuoti spausdinimo parametrai sukeldavo išsisklaidymą ir netinkamai perskaitomus serijos numerius didesniais greičiais. Jungiant CIJ spausdintuvą tiesiogiai su konvejerio enkoderio grįžtamąja ryšio grandine ir susiejant PLC greičio signalus su siurblio slėgiu, nukrypimo įtampa ir fazės sinchronizacija, sistema reguliavo lašų padėtį ±15 % greičio moduliacijos ribose. Lašų padėties kitimo dydis viso greičio diapazone liko mažesnis nei 0,5 % – tai leido nepertraukiamai padidinti greitį. Našumo padidėjimas buvo pasiektas dėl mažesnio konvejerio sustabdymo skaičiaus, sumažėjusio nepriimtinų pakuotės vienetų kiekio ir didesnio vidutinio linijos greičio per pamainas. Šis atvejis pabrėžia, kad CIJ greičio reguliavimo privalumai išeina už spausdintuvo galimybių ribų: jie priklauso nuo tikrojo laiko koordinavimo su pakuotės judėjimu. Tokios rezultatų tendencijos atspindi dinaminės kalibravimo technologijos plačią taikymą maisto, gėrimų ir farmacinėse gamybos linijose – kur našumas tiesiogiai lemia vieneto gamybos sąnaudas.
Spausdinimo kokybės palaikymas nuolat veikiančių šaukštinių spausdintuvų greičio reguliavimo metu
Spausdinimo kokybės palaikymas keičiant greitį priklauso nuo srauto stabilumo ir tikslaus tušo skysčio valdymo – ne tik nuo greitesnio spausdinimo galvos reakcijos. Žemiau esančiuose dviejuose poskyriuose nustatyti veikimo ribiniai parametrai bei klampumo–temperatūros–greičio trikampis, būtinas stabilioms ir skaitomoms žymėms didelėmis apimtimis.
Šaukštinių srautų stabilumo ribiniai parametrai: užtikrinamas mažesnis nei 0,5 % lašų padėties svyravimas ±15 % greičio moduliavimo metu
Aukšto našumo pakavimo linijose srauto stabilumas reikalauja tikslaus sinchronizavimo tarp krūvio elektrodų laikymo, spausdintuvo galvutės padėties ir konvejerio enkoderio impulsų. Bet koks fazės atsilikimas ±15 % greičio moduliavimo metu pakeičia lašų nusileidimo pozicijas – sumažindamas kodų skaitomumą. 2023 m. pakavimo auditų lauko duomenys rodo, kad atvirosios kilpos sistemos gali išsisklaidyti iki 2–3 % padėties klaidos įspūdingų greičio pokyčių metu, o uždarosios kilpos greičio kalibravimas išlaiko nuokrypį tik 0,4–0,5 %. Stabilus konvejerio grįžtamasis ryšys – tiekiamas per kintamos dažnio variklių valdymo sistemas – ir reguliarus spausdintuvo galvutės bei enkoderio kalibravimas yra pagrindiniai valdymo veiksniai. Operatoriams taip pat reikia stebėti palydovinių lašų susidarymą, nes netinkamai išsidėstę palydoviniai lašai įtraukiami į padėties nuokrypio skaičiavimą net tada, kai pagrindinis lašas nusileidžia teisingai. Kokybės valdymo sistemos turėtų aktyvuoti signalus, kai padėties standartinis nuokrypis viršija 0,35 %, leisdamos imtis veiksmų prieš pasiekiant 0,5 % leistinąją ribą. Šis slenkstis turi būti atsparus trumpalaikiams pagreitinimo impulsams, prekių tarpams ir juostos slydimui – nepažeisdant kodo kontrasto ar skaitomumo. Kalibravimo patikrinimai kas 4–6 valandas mažina išsisklaidymą tęsiant ilgalaikes daugiapokyčių darbų operacijas.
Dėmėjimo spalvų tirpalo klampumo–temperatūros–greičio trikampis nuosekliai aukšto greičio veikimui
Greitumo pokyčiai keičia pjūvio sąlygas purkštuke, tuo tarpu aplinkos temperatūros svyravimai ir tirpiklio garavimas keičia dažų klampumą. Veiksmingas CIJ greičio reguliavimas traktuoja klampumą, temperatūrą ir greitį kaip tarpusavyje susijusius kintamuosius viename valdymo cikle. 2023 m. gamybos tyrimuose nustatyta, kad 5 °C temperatūros pakilimas pakankamai pakeitė klampumą, kad sutrikdytų lašų atsiskirimo laiką – dėl to kodų padėtis išėjo už 0,5 % kokybės ribų. Automatiniai klampumą matuojantys prietaisai ir integruotos dažų temperatūros valdymo sistemos šiam nuokrypiui priešinasi dinamiškai koreguodamos tirpiklio dozavimą ir šildytuvo nustatymus tikruoju laiku. Greitai džiūstantys dažai leidžia dirbti didelės našumo linijose tik tuo atveju, jei klampumas lieka purkštuko optimaliame purškimo diapazone. Todėl operatoriams būtina stebėti visus tris parametrus – ne tik konvejerio greitį – vykdant greičio keitimus. Šis uždarasis valdymo principas užtikrina spausdinimo kontrastą ir kodų skaitomumą per visus darbo pamatus, sezoniškus temperatūros pokyčius bei greitus prekių rūšių keitimus. Tikrojo laiko klampumo tendencijų stebėjimas taip pat sumažina rankinį tirpiklio pridedimą ir nenuspėtą sustojimą – taip apsaugant kodų skaitomumą didėjant gamybos našumui.
Tolygaus lašelinio spausdintuvo greičio reguliavimo integravimas į protingų gamybos sistemas
OPC UA–paremta realaus laiko sinchronizacija su PLC-valdomomis konvejerinėmis linijomis
Nuolatinio lašelinio spausdintuvo greičio reguliavimas be problemų integruojamas į protingų gamybos ekosistemas naudojant OPC UA (atvirosios platformos ryšių suvienytoji architektūra) ir PLC valdomus perduodamuosius juostas. Realiojo laiko greičio ir padėties duomenų mainai kas kelias milisekundes leidžia spausdintuvui iš anksto sureguliuoti moduliaciją prieš keičiantis gaminio tarpams, todėl pašalinami išsikraipymai ir praleisti kodai. Skirtingai nuo pastovaus greičio veikimo, šis uždarosios kilpos sinchronizavimas palaiko didelio apimties pakavimą, elektronikos žymėjimą ir farmacinę sekvenavimą be linijos sustabdymų. Praktikoje sinchronizuotas greičio moduliavimas sumažina nenuspėtą prastovą ir operatoriaus įsikišimą, užtikrindamas pakartotiną spausdinimo kokybę visose pamainose. Rezultatas – greitesnis, duomenimis grindžiamas procesas, kuriame greičio pokyčiai vyksta automatiškai, o ne rankiniu būdu, taip derinant koduotuvą su Industrijos 4.0 principais – tarpveikos ir autonomijos.
Pradinė masinės gamybos ateities užtikrinimas adaptuojant nuolatinio lašelinio spausdintuvo greitį
Adaptyvus greičio valdymas paverčia CIJ spausdintuvą savikoreguojančiu gamybos įrenginiu. Jis sujungia koduoklio grįžtamąjį ryšį, linijinio klampumo jutiklius ir lengvuosius mašininio mokymosi modelius, kad numatytų, kada linijos greičio pasikeitimas sutrikdys lašų padėtį – ir proaktyviai sureguliuotų krūvio elektrodų sinchronizavimą prieš atsirandant defektams. Aukšto mišrio pakuočių gamyboje šis uždarosios kilpos požiūris sumažina greičio sąlygotus spausdinimo broko kiekius iki 14 % lyginant su nekintamais rankiniais nustatymais (2024 m. pakuočių linijos auditas). Masinėje gamyboje tai padeda sustiprinti atsparumą greitoms prekių vienetų keitimo operacijoms ir kintamoms konvejerų judėjimo greičiui.
Ateities reikalavimus tenkinančios linijos taip pat naudoja kraštinėje vykdomus valdymo ciklus – tai leidžia priimti greičio sprendimus vietiniame lygmenyje, t. y. ties spaustuvu, kad būtų išvengta tinklo delsos. Susumavus našumo duomenis, jie vis tiek perduodami gamyklos lygio gamybos vykdymo sistemoms (MES) analizei ir sekamumui užtikrinti. Skaitmeniniai dyzelinio purškiklio ir griovio srautų modeliai imituoja greičio padidinimą dar prieš pradedant gamybą, todėl inžinieriai gali nustatyti saugias veikimo ribas naujiems pagrindams. Ankstyvieji naudotojai praneša, kad adaptuojamas greičio reguliavimas užtikrina 99,2 % veikimo laiko didžiausios apkrovos metu (2025 m. protingų pakuočių rodiklis). Laikui bėgant algoritmas mokosi iš kiekvieno greičio padidinimo – sukurdamas konkrečiems pagrindams skirtas veikimo ribas, kurios leidžia padidinti pralaidumą be būtinybės pakartotinai patvirtinti spausdinimo kokybę. Rezultatas – stabilus, intelektualus žymėjimo įrenginys, visiškai paruoštas kitos kartos sektorizavimui, reglamentiniam atitikimui ir lankstios gamybos reikalavimams.
Dažniausiai užduodami klausimai
1. Kaip nuolatinio rašalo strūkšnio (CIJ) spaustuvo greičio reguliavimas padeda padidinti gamybos pralaidumą?
Leisdami realiuoju laiku reguluoti konvejerio greitį be sustabdymo, CIJ greičio reguliavimas pašalina linijos pristabdydymus ir padidina vidutinį linijos greitį, sumažindamas pakuotės atmestus vienetus ir prastovas.
2. Kokie yra pagrindiniai nuolatinio juodraščio (CIJ) ir lašų pagal užsakymą (DOD) technologijų skirtumai?
CIJ naudoja nuolatinę srovę, išskleidžiančią tūkstančius lašų per sekundę, o DOD kiekvieną lašą sukuria tik gavusi komandą. CIJ leidžia spausdinti didesniais greičiais ir užtikrina stabilų spausdinimą platesniame greičių diapazone lyginant su DOD.
3. Kaip adaptacinis greičio valdymas sumažina netinkamai išspausdintų vienetų skaičių?
Adaptacinis greičio valdymas naudoja enkoderio atgalinį ryšį, klampumo jutiklius ir mašininį mokymąsi, kad prognozuotų linijos greičio pokyčius ir leistų imtis veiksmų iš anksto, taip minimaliai sumažinant defektus ir išlaikant aukštą spausdinimo kokybę.
4. Kodėl dėl greičio reguliavimo svarbu juodraščio klampumas?
Greičio pokyčiai keičia pjūvio sąlygas purkštuke ir gali pakeisti dažų klampumą. Tikslus klampumo valdymas užtikrina nuoseklią lašų formavimąsi ir išlaiko skaitomumą greituose perėjimuose.
5. Kokia yra protingos sinchronizacijos funkcija CIJ sistemose?
Per OPC UA aktyvią realaus laiko ryšį su konvejerų PLC, protinga sinchronizacija užtikrina, kad greičio pokyčiai vyktų be trukdžių, sumažindami klaidas ir prastovas didelės apimties gamyboje.
Turinys
-
Kaip nuolatinio lašelinio spausdintuvo greičio reguliavimas padidina našumą masinėje gamyboje
- Nuolatinės srovės greičio valdymo fizika priešingai nei lašų pagal užsakymą (Drop-on-Demand) ribojimai
- Atvejo pavyzdys: 23 % našumo padidėjimas dėl dinaminės greičio kalibravimo pakavimo linijose
- Spausdinimo kokybės palaikymas nuolat veikiančių šaukštinių spausdintuvų greičio reguliavimo metu
- Tolygaus lašelinio spausdintuvo greičio reguliavimo integravimas į protingų gamybos sistemas
- Pradinė masinės gamybos ateities užtikrinimas adaptuojant nuolatinio lašelinio spausdintuvo greitį
- Dažniausiai užduodami klausimai