 EN

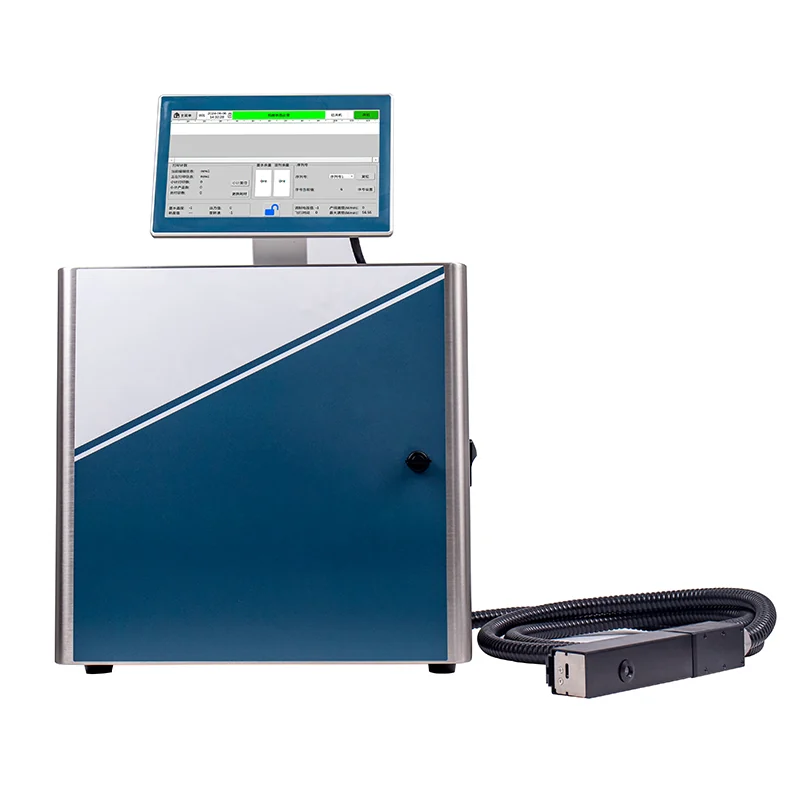
Comment l’ajustement de la vitesse des imprimantes à jet d’encre continu améliore le débit dans la production de masse
La vitesse de la ligne est la variable maîtresse dans le marquage à haut volume. L’ajustement de la vitesse des imprimantes à jet d’encre continu (CIJ) permet aux équipes de production de modifier la vitesse du convoyeur sans arrêter la ligne pour réétalonner les systèmes de marquage — transformant ainsi l’imprimante en un composant réactif, optimisé pour le débit.
La physique du contrôle continu de la vitesse du jet par rapport aux limites des technologies « goutte-à-la-demande »
L’ajustement de la vitesse des imprimantes à jet d’encre continu repose sur une architecture à jet continu : une tête d’impression émet 70 000 à 110 000 gouttelettes chargées par seconde ; seules celles nécessaires au code sont déviées électrostatiquement vers le produit, tandis que les gouttelettes non utilisées sont recyclées vers le réservoir d’encre. Cette dynamique fluide en boucle fermée maintient une pression et une vitesse stables du jet — même lors de changements rapides de la vitesse de la ligne. Les opérateurs ajustent la pression de la pompe, la fréquence d’excitation de la buse et la charge de déviation afin d’assurer un alignement précis de l’arrivée des gouttelettes avec les supports en déplacement rapide.
En revanche, les technologies à jet d’encre à la demande (DOD) génèrent chaque goutte uniquement sur commande — par actionnement piézoélectrique ou thermique. À des vitesses élevées du substrat, les systèmes DOD rencontrent des limites physiques inhérentes : le temps de remplissage du fluide restreint la fréquence de tir, et la formation des gouttes doit être parfaitement synchronisée avec le mouvement. Les imprimantes industrielles DOD à actionnement thermique atteignent généralement une vitesse maximale d’environ 100 m/min, tandis que les systèmes CIJ modernes maintiennent des codes lisibles et à fort contraste à des vitesses supérieures à 470 m/min (références sectorielles 2023). Une vitesse de jet plus élevée réduit également le temps de vol, minimisant ainsi la dérive aérodynamique. Comme l’adaptation à la vitesse s’opère dans directement sur le jet continu lui-même — sans délai de remplissage — le CIJ permet une impression fiable de données variables sur une plage de vitesses nettement plus étendue. Cet avantage fondamental, lié à la physique, explique pourquoi les lignes d’emballage à haut débit choisissent systématiquement le CIJ dans des environnements de production dynamique et multi-SKU.
Preuve concrète : gain de débit de 23 % grâce à l’étalonnage dynamique de la vitesse sur les lignes d’emballage
Un déploiement réalisé en 2023 par un intégrateur leader dans le domaine de l’emballage alimentaire a démontré un gain de productivité de 23 % après la mise en œuvre d’un étalonnage dynamique de la vitesse. Avant cette intégration, les opérateurs ralentissaient ou arrêtaient manuellement la ligne lors des changements de format de produit — des paramètres d’impression fixes provoquaient des bavures et des codes de lot illisibles à des vitesses plus élevées. En connectant directement l’imprimante CIJ au signal de rétroaction de l’encodeur du convoyeur et en associant les signaux de vitesse du PLC à la pression de la pompe, à la tension de déviation et au réglage de la phase, le système a ajusté le positionnement des gouttes dans une fourchette de ±15 % de modulation de vitesse. La variation du positionnement des gouttes est restée inférieure à 0,5 % sur toute la plage de vitesses — permettant ainsi une accélération continue. Ce gain provient d’un nombre réduit d’arrêts du convoyeur, d’un taux de rejet de colis moindre et d’une vitesse moyenne plus élevée de la ligne sur chaque poste de travail. Ce cas illustre que la valeur de l’ajustement de vitesse CIJ va bien au-delà des capacités de la tête d’impression : elle repose sur une coordination en temps réel avec le mouvement de l’emballage. De tels résultats reflètent une adoption généralisée de l’étalonnage dynamique dans les lignes de production alimentaire, de boissons et pharmaceutiques — où la productivité détermine directement le coût unitaire.
Préservation de la qualité d’impression lors de l’ajustement de la vitesse des imprimantes à jet d’encre continu
Le maintien de la qualité d’impression pendant les changements de vitesse dépend de la stabilité du jet d’encre et d’un contrôle précis du fluide d’encre, et non seulement d’une réponse plus rapide de la tête d’impression. Les deux sous-sections ci-dessous définissent les seuils opérationnels ainsi que la triangulation viscosité–température–vitesse requise pour obtenir des codes stables et lisibles à grande échelle.
Seuils de stabilité du jet d’encre : garantir une variation du positionnement des gouttes inférieure à 0,5 % sur une modulation de vitesse de ±15 %
Sur les lignes d’emballage à haute vitesse, la stabilité du jet exige une synchronisation précise entre le déclenchement de l’électrode de charge, la position de la tête d’impression et les impulsions de l’encodeur du convoyeur. Tout déphasage pendant une modulation de vitesse de ±15 % déplace la position d’atterrissage des gouttes, ce qui dégrade la lisibilité du code. Les données terrain issues des audits d’emballage de 2023 montrent que les systèmes en boucle ouverte peuvent dériver jusqu’à une erreur de positionnement de 2 à 3 % aux points de transition (accélération/décélération), tandis que l’étalonnage de vitesse en boucle fermée limite cette variation à 0,4–0,5 %. Une rétroaction stable du convoyeur — fournie par des variateurs de fréquence — et des étalonnages réguliers entre la tête d’impression et l’encodeur constituent les principaux moyens de contrôle. Les opérateurs doivent également surveiller la formation des gouttes satellites : même si la goutte principale atterrit correctement, les gouttes satellites mal positionnées contribuent à l’écart de positionnement. Les systèmes qualité doivent déclencher une alarme dès que l’écart-type de positionnement dépasse 0,35 %, permettant ainsi une correction proactive avant d’atteindre la limite de tolérance de 0,5 %. Ce seuil doit rester valide en présence de pics brefs d’accélération, d’espaces entre produits et de glissement de courroie — sans nuire au contraste ni à la lisibilité du code. Des vérifications d’étalonnage toutes les 4 à 6 heures minimisent la dérive lors d’opérations prolongées sur plusieurs postes.
Triangulation de la viscosité de l’encre, de la température et de la vitesse pour des performances haute vitesse constantes
Les variations de vitesse modifient les conditions de cisaillement dans la buse, tandis que les fluctuations de la température ambiante et l’évaporation du solvant affectent la viscosité de l’encre. Un réglage efficace de la vitesse dans les systèmes d’impression à jet d’encre continu (CIJ) traite la viscosité, la température et la vitesse comme des variables interdépendantes au sein d’une seule boucle de régulation. Lors des études sur les encres menées en production en 2023, une élévation de 5 °C a suffi à modifier la viscosité au point de perturber le moment de rupture des gouttelettes — déplaçant ainsi leur position hors de la marge de qualité de ±0,5 %. Des viscosimètres automatisés et des systèmes intégrés de régulation de la température de l’encre compensent cette dérive en ajustant dynamiquement, en temps réel, les doses de solvant et les paramètres des chauffages. Les encres à séchage rapide ne permettent des lignes de production à haute vitesse que si la viscosité reste comprise dans la plage optimale d’expulsion de l’encre par la buse. Par conséquent, les opérateurs doivent surveiller les trois paramètres — et non seulement la vitesse du convoyeur — lors des changements de vitesse. Cette approche en boucle fermée préserve le contraste d’impression et la lisibilité des codes tout au long des postes de travail, face aux variations saisonnières de température et aux changements rapides de références (SKU). Le suivi en temps réel de la viscosité réduit également les interventions manuelles sur le solvant et les arrêts imprévus — garantissant ainsi la lisibilité même lorsque le débit augmente.
Intégration de l’ajustement de la vitesse des imprimantes à jet d’encre continu dans les systèmes de fabrication intelligente
Synchronisation en temps réel activée par OPC UA avec des lignes de convoyeurs commandées par API
Le réglage de la vitesse de l’imprimante à jet d’encre continu s’intègre parfaitement aux écosystèmes de fabrication intelligente grâce à OPC UA (Open Platform Communications Unified Architecture) et à des convoyeurs commandés par automate programmable (PLC). L’échange en temps réel de données de vitesse et de position — toutes les quelques millisecondes — permet à l’imprimante d’ajuster préalablement sa modulation avant toute variation de l’espacement des produits, éliminant ainsi les bavures et les codes manquants. Contrairement au fonctionnement à vitesse fixe, cette synchronisation en boucle fermée prend en charge la conditionnement à haut volume, le marquage électronique et la traçabilité pharmaceutique sans arrêt de la ligne. En pratique, la modulation synchronisée de la vitesse réduit les arrêts imprévus et l’intervention manuelle de l’opérateur, garantissant une qualité d’impression reproductible sur tous les postes. Le résultat est un processus plus rapide, piloté par les données, où les changements de vitesse s’exécutent automatiquement — et non manuellement — alignant ainsi le codeur sur les principes de l’Industrie 4.0 : interopérabilité et autonomie.
Renforcer la pérennité de la production de masse grâce à un contrôle adaptatif de la vitesse des imprimantes à jet d’encre continu
La commande adaptative de vitesse transforme l’imprimante CIJ en un actif de production autocalibrant. Elle combine des retours d’encodeur, des capteurs de viscosité en ligne et des modèles légers d’apprentissage automatique afin de prédire quand une variation de la vitesse de la ligne perturbera le positionnement des gouttes — et d’ajuster proactivement le déclenchement de l’électrode de charge avant l’apparition de défauts. Dans l’emballage à forte variété de références, cette approche en boucle fermée réduit les rebuts liés à la vitesse d’impression jusqu’à 14 % par rapport aux consignes manuelles fixes (audit de la ligne d’emballage 2024). En production de masse, elle renforce la résilience lors des changements rapides de références et des vitesses variables du convoyeur.
Les lignes à l’avenir sécurisé déploient également des boucles de contrôle basées sur les périphériques, ce qui permet de prendre localement les décisions relatives à la vitesse directement sur l’imprimante afin d’éviter les retards liés au réseau. Les données agrégées sur les performances alimentent toutefois toujours les plateformes MES au niveau de l’usine, pour l’analyse et la traçabilité. Des jumeaux numériques du jet et du canal d’écoulement simulent les variations de vitesse avant le début de la production, aidant ainsi les ingénieurs à déterminer les plages de fonctionnement sûres pour de nouveaux substrats. Les premiers utilisateurs signalent qu’une modulation adaptative de la vitesse assure un temps de disponibilité de 99,2 % en période de pointe (référence intelligente de l’emballage, 2025). Au fil du temps, l’algorithme apprend à partir de chaque variation de vitesse, construisant des plages de fonctionnement spécifiques à chaque type de substrat, ce qui permet d’accroître le débit sans devoir revalider la qualité d’impression. Le résultat est un codeur stable et intelligent, pleinement prêt à répondre aux exigences de la prochaine génération de sérialisation, de la conformité réglementaire et de la fabrication agile.
Questions fréquemment posées
1. En quoi l’ajustement continu de la vitesse d’une imprimante à jet d’encre permet-il d’améliorer le débit de production ?
En permettant des ajustements en temps réel de la vitesse du convoyeur sans arrêt, l’ajustement de vitesse CIJ élimine les pauses sur la ligne et augmente la vitesse moyenne de la ligne, ce qui réduit le rejet des colis et les temps d’arrêt.
2. Quelles sont les principales différences entre les technologies à jet d’encre continu et à jet d’encre sur demande ?
Le CIJ utilise un jet continu émettant des milliers de gouttelettes par seconde, tandis que le DOD génère chaque gouttelette sur commande. Le CIJ permet des vitesses plus élevées et une impression stable sur une plage de vitesses plus étendue que le DOD.
3. Comment le contrôle adaptatif de la vitesse réduit-il les rejets d’impression ?
Le contrôle adaptatif de la vitesse utilise des retours d’encodeur, des capteurs de viscosité et l’apprentissage automatique pour anticiper les variations de vitesse de la ligne, ce qui permet des ajustements préventifs afin de minimiser les défauts et de maintenir une haute qualité d’impression.
4. Pourquoi la viscosité de l’encre est-elle importante lors des ajustements de vitesse ?
Les variations de vitesse modifient les conditions de cisaillement dans la buse et peuvent déplacer la viscosité de l’encre. Un contrôle précis de la viscosité garantit une formation cohérente des gouttelettes et préserve la lisibilité lors des transitions rapides.
5. Quel rôle joue la synchronisation intelligente dans les systèmes CIJ ?
Grâce à une communication en temps réel activée par OPC UA avec les automates programmables logiques (PLC) des convoyeurs, la synchronisation intelligente permet des changements de vitesse sans à-coups, réduisant ainsi les erreurs et les temps d’arrêt dans la fabrication à haut volume.
Table des matières
-
Comment l’ajustement de la vitesse des imprimantes à jet d’encre continu améliore le débit dans la production de masse
- La physique du contrôle continu de la vitesse du jet par rapport aux limites des technologies « goutte-à-la-demande »
- Preuve concrète : gain de débit de 23 % grâce à l’étalonnage dynamique de la vitesse sur les lignes d’emballage
- Préservation de la qualité d’impression lors de l’ajustement de la vitesse des imprimantes à jet d’encre continu
- Intégration de l’ajustement de la vitesse des imprimantes à jet d’encre continu dans les systèmes de fabrication intelligente
- Renforcer la pérennité de la production de masse grâce à un contrôle adaptatif de la vitesse des imprimantes à jet d’encre continu
- Questions fréquemment posées