 EN

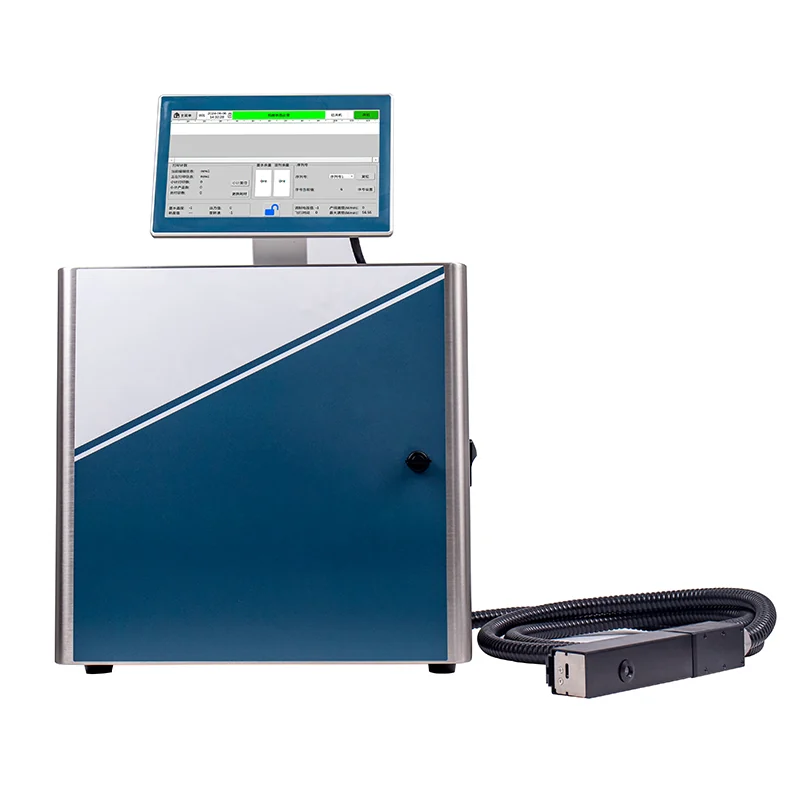
A folyamatos tintasugaras nyomtató sebességének szabályozása hogyan növeli a termelési teljesítményt tömeggyártás esetén
A gyártósori sebesség a fő változó a nagy mennyiségű kódolásnál. A folyamatos tintasugaras (CIJ) nyomtató sebességének szabályozása lehetővé teszi a gyártási csapatok számára, hogy megváltoztassák a szállítószalag sebességét anélkül, hogy leállítanák a jelölő rendszert újraoptimalizálás céljából – így a kódoló eszköz nem statikus elem marad, hanem reagáló, a termelési teljesítményt optimalizáló eszközzé válik.
A folyamatos sugársebesség-szabályozás fizikai alapelvei és a cseppenkénti kibocsátás korlátai
A folyamatos tintasugaras nyomtató sebességének szabályozása egy folyamatos sugár-architektúrára épül: a nyomtatófej másodpercenként 70 000–110 000 töltött cseppet bocsát ki; csak azok a cseppek térülnek el elektrosztatikusan a termékre, amelyek a kód elkészítéséhez szükségesek, míg a fel nem használt cseppek visszakerülnek a festék tartályba. Ez a zárt körű folyadékdinamika stabil nyomást és sebességet biztosít a sugárnak – még gyors gyártósori sebességváltozások esetén is. A kezelők a szivattyú nyomását, a fúvóka meghajtási frekvenciáját és a eltérítő töltést állítják be, hogy pontosan összehangolják a cseppek érkezését a gyorsan mozgó alapanyaggal.
Ellenben, a csepp-alapú igény szerinti (DOD) technológiák minden egyes cseppet csak parancsra hoznak létre – piezoelektromos vagy hőhatás útján. Nagy sebességű alapanyagoknál a DOD rendszerek természetes fizikai korlátokkal szembesülnek: a folyadék utántöltésének ideje korlátozza a lövés gyakoriságát, és a cseppképződésnek pontosan szinkronizálódnia kell a mozgással. Az ipari hőhatásos DOD nyomtatók általában körülbelül 100 m/perc sebességnél érik el a maximumot, míg a modern CIJ rendszerek olvasható, magas kontrasztú kódokat biztosítanak 470 m/percnél nagyobb sebességeken is (2023-as ipari referenciapontok). A gyorsabb sugársebesség rövidebb repülési időt eredményez, csökkentve ezzel az aerodinamikai eltolódást. Mivel a sebességadaptáció belső a folyamatos sugár maga – utántöltési késleltetés nélkül – teszi lehetővé a megbízható változó adatnyomtatást jóval szélesebb sebességtartományon. Ezen alapvető fizikai előny magyarázza, miért választják a nagy teljesítményű csomagolóvonalak folyamatosan a CIJ-t dinamikus, vegyes SKU-termelési környezetekhez.
Gyakorlati példa: 23%-os teljesítménynövekedés dinamikus sebességkalibrációval csomagolóvonalakon
Egy vezető élelmiszer-csomagolási integrátor 2023-as telepítése 23%-os átbocsátási növekedést mutatott a dinamikus sebességkalibráció bevezetése után. A rendszer integrálása előtt az üzemeltetők kézzel lassították vagy leállították a gyártósorot termékméretek váltásakor – a rögzített nyomtatási paraméterek elmosódást és olvashatatlan tételkódokat eredményeztek magasabb sebességnél. A CIJ nyomtató közvetlen csatlakoztatásával a szállítószalag kódoló-jeladójának visszajelzéséhez, valamint a PLC sebességjeleinek a szivattyúnyomásra, eltérítő feszültségre és fázisidőzésre történő leképezésével a rendszer a csepp elhelyezését ±15%-os sebességmoduláció mellett is pontosan igazította. A csepp elhelyezésének ingadozása az egész sebességtartományon belül 0,5%-nál maradt – így folyamatos gyorsítás vált lehetővé. A növekedés a szállítószalag leállásainak csökkenéséből, a csomagok elutasításának csökkenéséből és a műszakok során elérhető átlagos vonali sebesség növekedéséből származott. Ez az eset rávilágít arra, hogy a CIJ sebességbeállítás értéke nem csupán a nyomtatófej teljesítményén múlik: kulcsfontosságú a csomagolási mozgással való valós idejű összehangolás. Az ilyen eredmények tükrözik a dinamikus kalibráció széles körű alkalmazását az élelmiszer-, ital- és gyógyszeripari gyártósorokon – ahol az átbocsátás közvetlenül meghatározza az egységköltséget.
Nyomtatási minőség fenntartása folyamatos tintasugaras nyomtató sebességének szabályozása közben
A nyomtatási minőség fenntartása a sebességváltozások során nem csupán gyorsabb nyomtatófej-válaszidőtől függ, hanem a sugárfolyam stabilitásától és a festékfolyadék pontos vezérlésétől is. Az alábbi két alfejezet meghatározza az üzemelési küszöbértékeket, valamint a viszkozitás–hőmérséklet–sebesség háromszög összefüggését, amely szükséges a stabil, olvasható kódok nagy léptékű előállításához.
Sugárfolyam-stabilitási küszöbértékek: A csepp elhelyezési változásának biztosítása <0,5 %-on belül ±15 %-os sebességmoduláció mellett
A nagysebességű csomagolóvonalakon a sugárfolyam-stabilitás szoros szinkronizációt igényel a töltőelektródák időzítése, a nyomtatófej pozíciója és a szállítószalag kódolójának impulzusai között. A ±15%-os sebességmoduláció során fellépő bármely fáziskésés eltolja a cseppképződés helyét – ezzel romlott olvashatóságú kódokat eredményezve. A 2023-as évi csomagolási ellenőrzések mezői adatai szerint a nyitott hurokú rendszerek a gyorsítási és lassítási szakaszok végén 2–3%-os elhelyezési hibára képesek elcsúszni, míg a zárt hurokú sebességkalibrálás 0,4–0,5%-os ingadozást tart fenn. A stabil szállítószalag-visszacsatolás – amelyet változó frekvenciájú meghajtók biztosítanak – és a rendszeres nyomtatófej–kódoló kalibrálás a fő irányító mechanizmusok. Az üzemeltetőknek figyelniük kell a mellék-cseppképződésre is, mivel a rossz helyen keletkező mellék-cseppek akkor is hozzájárulnak az elhelyezési eltéréshez, ha a fő csepp megfelelő helyen ér földet. A minőségirányítási rendszereknek riasztást kell kiváltaniuk, ha az elhelyezés szórása meghaladja a 0,35%-ot, így lehetővé téve a proaktív beavatkozást a 0,5%-os tűréshatár elérése előtt. Ezt a küszöbértéket ki kell bírnia a rövid gyorsítási lökéseknek, a termék közötti réseknek és a szíjcsúszásnak is – anélkül, hogy a kód kontrasztja vagy olvashatósága szenvedne. A kalibrációs ellenőrzéseket 4–6 óránként kell elvégezni, hogy minimalizálják az elcsúszást a hosszabb, többműszakos üzemelés során.
Tintafolyóképesség–hőmérséklet–sebesség háromszög alapú optimalizálása a stabil nagysebességű működés érdekében
A sebességváltozások megváltoztatják a nyomófejben uralkodó nyírófeltételeket, miközben a környezeti hőmérséklet-ingadozások és az oldószer elpárolgása befolyásolják a festék viszkozitását. Az effektív CIJ-sebesség-beállítás a viszkozitást, a hőmérsékletet és a sebességet egymással összefüggő változóként kezeli egyetlen szabályozási hurkon belül. A 2023-as gyártási festékvizsgálatok során egy 5 °C-os hőmérséklet-emelkedés elegendő volt ahhoz, hogy a viszkozitás olyan mértékben megváltozzon, és megszakítsa a cseppleválás időzítését – így a kód elhelyezése kilépett a 0,5%-os minőségi tűréshatáron belül. Az automatizált viszkometerek és az integrált festék-hőmérséklet-szabályozó rendszerek ezt a driftet ellensúlyozzák, dinamikusan módosítva az oldószer-adagolást és a fűtőberendezés beállításait valós időben. A gyorsan száradó festékek csak akkor támogatnak nagysebességű gyártósorokat, ha a viszkozitás a nyomófej optimális fecskendezési tartományán belül marad. Ezért az üzemeltetőknek mindhárom paramétert – nem csupán a szállítószalag sebességét – figyelniük kell a sebességváltozások idején. Ez a zárt szabályozási kör biztosítja a nyomtatott kontraszt és a kód olvashatóságának fenntartását a műszakváltások, az évszakokhoz kapcsolódó hőmérséklet-ingadozások és a gyors termékváltások során egyaránt. A valós idejű viszkozitás-trendek elemzése továbbá csökkenti a manuális oldószer-beavatkozások számát és a tervezetlen leállásokat – így védve az olvashatóságot a növekvő termelési teljesítmény mellett.
A folyamatos tintasugaras nyomtató sebességének szabályozásának integrálása az okos gyártási rendszerekbe
OPC UA-képes valós idejű szinkronizáció PLC-vezérelt szállítószalagokkal
A folyamatos tintasugaras nyomtató sebességének szabályozása zavartalanul integrálódik az okos gyártási rendszerekbe az OPC UA (Open Platform Communications Unified Architecture) és a PLC-vezérelt szállítószalagok révén. A valós idejű sebesség- és pozícióadatok cseréje – néhány milliszekundumonként – lehetővé teszi, hogy a nyomtató előre beállítsa a modulációt, mielőtt a termékek közötti távolság megváltozna, így elkerülve a foltokat és a hiányzó kódokat. Ellentétben a rögzített sebességű működéssel, ez a zárt hurkú szinkronizáció támogatja a nagy térfogatú csomagolást, az elektronikai termékek megjelölését és a gyógyszeripari szerializációt anélkül, hogy leállítaná a gyártósorokat. Gyakorlatban a szinkronizált sebességmoduláció csökkenti a tervezetlen leállásokat és az operátori beavatkozásokat, így ismételhető nyomtatási minőséget biztosít a műszakok során. Az eredmény egy gyorsabb, adatvezérelt folyamat, ahol a sebességváltozások automatikusan, nem kézzel történnek, így a kódoló összhangban marad az ipar 4.0 elveivel: az interoperabilitással és az autonómiával.
A tömeggyártás jövőbiztosítása adaptív folyamatos tintasugaras nyomtatósebesség-szabályozással
Az adaptív sebességvezérelt CIJ nyomtatót önmagát javító gyártási eszközzé alakítja. Az eljárás az enkóder visszajelzését, az inline viszkozitás-érzékelőket és könnyű gépi tanulási modelleket kombinálja annak előrejelzésére, hogy egy vonalsebesség-változás mikor zavarja meg a cseppelhelyezést – és proaktívan korrigálja a töltés-elektrodák időzítését, mielőtt hibák keletkeznének. A magas változatosságú csomagolási alkalmazásokban ez a zárt hurkú megközelítés akár 14%-kal csökkenti a sebességgel kapcsolatos nyomtatási selejtet a statikus, kézi beállításokhoz képest (2024-es csomagolóvonal ellenőrzése). A tömeggyártás rugalmassága nő a gyors SKU-csere és a változó szállítószalag-sebességek idején.
A jövőbiztos vonalak szintén perem-alapú vezérlési hurkokat alkalmaznak – így a sebességdöntések helyben maradnak a nyomtatón, elkerülve a hálózati késleltetést. Az összesített teljesítményadatok továbbra is táplálják a gyárszintű MES-platformokat elemzésre és nyomon követhetőségre. A fúvóka és az elvezető csatorna digitális ikerei szimulálják a sebesség-növelési folyamatot a gyártás megkezdése előtt, segítve a mérnököket új alapanyagok biztonságos üzemeltetési tartományának meghatározásában. A korai felhasználók jelentése szerint az adaptív sebesség-szabályozás 99,2%-os rendelkezésre állást biztosít csúcsidőszakban (2025-ös okos csomagolási referenciaérték). Idővel az algoritmus megtanulja minden egyes sebesség-növelési folyamatból – így alapanyag-specifikus üzemeltetési tartományokat épít, amelyek magasabb átbocsátást tesznek lehetővé anélkül, hogy újra kellene minősíteni a nyomtatási minőséget. Az eredmény egy stabil, intelligens kódolóberendezés, amely teljes mértékben felkészült a következő generációs szerializációra, szabályozási megfelelésre és rugalmas gyártási igényekre.
GYIK
1. Hogyan javítja a folyamatos tintasugaras nyomtató sebességének beállítása a termelési átbocsátást?
A valós idejű szalagsebesség-beállítás leállítás nélkül megszünteti a szalagmegállásokat, és növeli az átlagos szalagsebességet, csökkentve ezzel a csomagok visszautasítását és a leállásokat.
2. Mi a fő különbség a folyamatos tintasugaras (CIJ) és a parancsra kibocsátó (DOD) technológiák között?
A CIJ folyamatos sugárzást használ, amely másodpercenként ezrekre becsült cseppet bocsát ki, míg a DOD minden egyes cseppet parancsra hoz létre. A CIJ nagyobb sebességeket és stabilabb nyomtatást tesz lehetővé szélesebb sebességtartományon belül, mint a DOD.
3. Hogyan csökkenti az adaptív sebességvezérlés a nyomtatási hibákat?
Az adaptív sebességvezérlés kódoló visszajelzést, viszkozitásérzékelőket és gépi tanulást használ a szalagsebesség-változások előrejelzésére, így lehetővé teszi a proaktív beállításokat, amelyek minimalizálják a hibákat és megőrzik a magas nyomtatási minőséget.
4. Miért fontos a tinta viszkozitása a sebességbeállítások során?
A sebességváltozások módosítják a fúvókában uralkodó nyírófeltételeket, és eltolhatják a tinta viszkozitását. A pontos viszkozitás-szabályozás biztosítja a következetes cseppképződést, és megőrzi az olvashatóságot gyors átmenetek során.
5. Milyen szerepet játszik az intelligens szinkronizáció a CIJ rendszerekben?
Az OPC UA-képes valós idejű kommunikáció révén a szállítószalag PLC-jeivel az intelligens szinkronizáció biztosítja, hogy a sebességváltozások zavartalanul zajljanak le, csökkentve ezzel a hibák és az állásidők számát nagytermelésű gyártási környezetben.
Tartalomjegyzék
-
A folyamatos tintasugaras nyomtató sebességének szabályozása hogyan növeli a termelési teljesítményt tömeggyártás esetén
- A folyamatos sugársebesség-szabályozás fizikai alapelvei és a cseppenkénti kibocsátás korlátai
- Gyakorlati példa: 23%-os teljesítménynövekedés dinamikus sebességkalibrációval csomagolóvonalakon
- Nyomtatási minőség fenntartása folyamatos tintasugaras nyomtató sebességének szabályozása közben
- A folyamatos tintasugaras nyomtató sebességének szabályozásának integrálása az okos gyártási rendszerekbe
- A tömeggyártás jövőbiztosítása adaptív folyamatos tintasugaras nyomtatósebesség-szabályozással
- GYIK