 EN

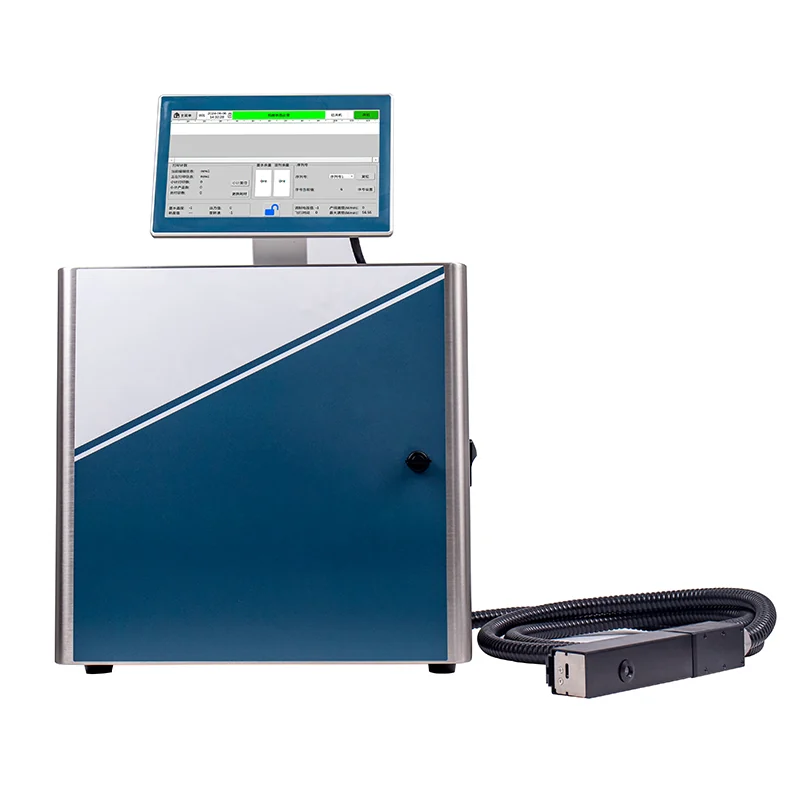
Com l’ajust de la velocitat de la impressora d’inyecció d’entint contínua impulsa el rendiment en la producció en massa
La velocitat de línia és la variable principal en la codificació de gran volum. L’ajust de la velocitat de la impressora d’inyecció d’entint contínua (CIJ) permet als equips de producció canviar la velocitat del transportador sense haver d’aturar-se per reajustar els sistemes de marcatge, transformant així el codificador d’un component estàtic en un recurs dinàmic i optimitzador del rendiment.
La física del control de la velocitat del flux continu respecte a les limitacions del sistema ‘drop-on-demand’
L’ajust de la velocitat de la impressora d’inyecció d’entint continu es basa en una arquitectura de flux continu: un capçal d’impressió emet entre 70.000 i 110.000 gotes carregades per segon; només les necessàries per al codi es desvien electrostàticament cap al producte, mentre que les gotes no utilitzades es recirculen cap al dipòsit d’entint. Aquesta dinàmica de fluids en circuit tancat manté una pressió i una velocitat d’inyecció estables, fins i tot durant canvis ràpids de la velocitat de línia. Els operaris ajusten la pressió de la bomba, la freqüència d’excitació de la tovera i la càrrega de desviació per fer coincidir amb precisió l’arribada de les gotes amb els sustrats en moviment ràpid.
En canvi, les tecnologies de gota a demanda (DOD) generen cada gota només quan se n’ordena la formació — mitjançant actuació piezoelèctrica o tèrmica. A altes velocitats del substrat, els sistemes DOD troben límits físics inherents: el temps de recàrrega del fluid limita la freqüència de disparo, i la formació de la gota ha d’estar perfectament sincronitzada amb el moviment. Normalment, les impressores industrials DOD tèrmiques arriben com a màxim a uns 100 m/min, mentre que els sistemes CIJ moderns mantenen codis llegibles i de contrast elevat a velocitats superiors a 470 m/min (referències sectorials de 2023). Una velocitat de corrent més elevada redueix també el temps de vol, minimitzant la deriva aerodinàmica. Com que l’adaptació a la velocitat es produeix dins al corrent continu mateix — sense retards de recàrrega — el CIJ permet una impressió fiable de dades variables en una finestra de velocitat molt més àmplia. Aquest avantatge fonamental basat en la física explica per què les línies d’embalatge d’alta capacitat trien sistemàticament el CIJ per a entorns de producció dinàmics i mixtos de SKU.
Evidència pràctica: guany de rendiment del 23 % mitjançant la calibració dinàmica de la velocitat en línies d’embalatge
Una implantació del 2023 per part d’un integrador líder en envasat alimentari va demostrar un augment de rendiment del 23 % després de posar en marxa la calibració dinàmica de velocitat. Abans de la integració, els operaris reduïen manualment la velocitat o aturaven la línia quan canviaven de mida de producte: els paràmetres d’impressió fixos provocaven imatges borroses i codis de lot il·legibles a velocitats més altes. En connectar directament la impressora CIJ a la retroalimentació de l’encoder del transportador i en associar les senyals de velocitat del PLC a la pressió de la bomba, al voltatge de desviació i al temps de fase, el sistema va ajustar la col·locació de les gotes dins d’una modulació de velocitat de ±15 %. La variació en la col·locació de les gotes es va mantenir per sota de l’0,5 % en tota la gamma de velocitats, cosa que va permetre acceleracions contínues. L’augment de rendiment va provenir de menys aturades del transportador, menys rebutjos d’envasos i una velocitat mitjana més elevada de la línia durant els torns. Aquest cas posa de manifest que el valor de l’ajust de velocitat CIJ va més enllà de les capacitats de la capçalera d’impressió: depèn de la coordinació en temps real amb el moviment de l’envasat. Aquests resultats reflecteixen l’adopció generalitzada de la calibració dinàmica en línies d’aliments, begudes i farmacèutics, on el rendiment determina directament el cost per unitat.
Manteniment de la qualitat d’impressió durant l’ajust continu de la velocitat de les impressores d’inyecció d’una tinta
El manteniment de la qualitat d’impressió durant els canvis de velocitat depèn de l’estabilitat del flux de tinta i del control precís del fluid d’impressió, no només d’una resposta més ràpida del capçal d’impressió. Les dues subseccions següents defineixen els llindars operatius i la triangulació viscositat–temperatura–velocitat necessària per obtenir codis estables i llegibles a escala.
Llindars d’estabilitat del flux de tinta: assegurar una variació de la col·locació de les gotes inferior al 0,5 % en una modulació de velocitat de ±15 %
En les línies d’embalatge d’alta velocitat, l’estabilitat del corrent de xip de tinta exigeix una sincronització precisa entre el moment de càrrega de l’elèctrode, la posició de la capçalera d’impressió i els impulsos del codificador del transportador. Qualsevol retard de fase durant la modulació de velocitat de ±15 % desplaça les posicions d’aterratge de les gotes, cosa que redueix la llegibilitat del codi. Les dades de camp recollides durant les auditories d’embalatge del 2023 mostren que els sistemes en bucle obert poden derivar fins a un error de col·locació del 2–3 % als trams de transició de velocitat, mentre que la calibració de velocitat en bucle tancat limita la variació a 0,4–0,5 %. La retroalimentació estable del transportador —subministrada mitjançant accionaments de freqüència variable— i la calibració periòdica entre la capçalera d’impressió i el codificador són els principals controls. Els operaris també haurien de vigilar la formació de gotes satèl·lit, ja que les gotes satèl·lit mal posicionades compten com a desviació de col·locació, fins i tot quan la gota principal aterra correctament. Els sistemes de qualitat han d’activar alarmes quan la desviació típica de col·locació superi el 0,35 %, per permetre correccions preventives abans d’arribar al límit de tolerància del 0,5 %. Aquest llindar ha de resistir pics breus d’acceleració, espais entre productes i lliscaments de la cinta, sense comprometre el contrast ni la llegibilitat del codi. Verificacions de calibració cada 4–6 hores minimitzen la deriva durant operacions prolongades amb múltiples torns.
Triangulació de la viscositat de la tinta, la temperatura i la velocitat per a un rendiment consistent a alta velocitat
Els canvis de velocitat alteren les condicions de tall a la tovera, mentre que les fluctuacions de la temperatura ambient i l’evaporació del dissolvent modifiquen la viscositat de la tinta. L’ajust eficaç de la velocitat en la tècnica CIJ tracta la viscositat, la temperatura i la velocitat com a variables interdependents dins d’un sol bucle de control. En els estudis de tinta realitzats durant la producció del 2023, un augment de 5 °C va modificar prou la viscositat per alterar el moment de separació de les gotes, fent que la seva col·locació sortís de la finestra de qualitat del 0,5 %. Els viscosímetres automàtics i els sistemes integrats de control de la temperatura de la tinta contraresten aquesta deriva ajustant dinàmicament la dosificació de dissolvent i els paràmetres dels escalfadors en temps real. Les tintes de secatge ràpid només poden suportar línies d’alta velocitat si la viscositat roman dins de l’interval òptim d’expulsió de la tovera. Per tant, els operaris han de supervisar els tres eixos —no només la velocitat del transportador— durant les transicions de velocitat. Aquest enfocament de bucle tancat manté el contrast d’impressió i la llegibilitat del codi al llarg dels torns, durant les variacions estacionals de temperatura i en els canvis ràpids d’SKU. La tendència en temps real de la viscositat també redueix les intervencions manuals amb dissolvent i les aturades no planificades, protegint la llegibilitat a mesura que augmenta la capacitat de producció.
Integració de l’ajust de velocitat de la impressora d’inyecció d’encàrrec continu en sistemes de fabricació intel·ligent
Sincronització en temps real habilitada per OPC UA amb línies de transportadors controlades per PLC
L’ajust de la velocitat de la impressora d’inyecció d’entint contínua s’integra perfectament als ecosistemes de fabricació intel·ligent mitjançant OPC UA (Open Platform Communications Unified Architecture) i transportadors controlats per PLC. L’intercanvi de dades en temps real sobre la velocitat i la posició —cada pocs mil·lisegons— permet que la impressora ajusti prèviament la modulació abans que canviï l’espai entre productes, eliminant així les taques i els codis perduts. A diferència del funcionament a velocitat fixa, aquesta sincronització en bucle tancat permet la marcatge d’embalatges a gran volum, la marcació d’electrònica i la seriació farmacèutica sense aturades de la línia. En la pràctica, la modulació sincronitzada de la velocitat redueix les aturades imprevistes i la intervenció de l’operador, garantint una qualitat d’impressió repetible durant tots els torns. El resultat és un procés més ràpid i basat en dades, on els canvis de velocitat s’executen automàticament —no manualment—, alineant la codificadora amb els principis de la Indústria 4.0 en matèria d’interoperabilitat i autonomia.
Garantir la producció massiva del futur amb un control adaptatiu de la velocitat de la impressora d’inyecció d’entint contínua
El control adaptatiu de velocitat converteix la impressora CIJ en un recurs productiu autorregulador. Combina la retroalimentació de l’encoder, sensors d’viscositat en línia i models lleugers d’aprenentatge automàtic per predir quan un canvi de velocitat de línia desestabilitzarà la col·locació de les gotes i ajustar proactivament el moment de l’electrode de càrrega abans que es produeixin defectes. En l’embalatge amb alta varietat de productes, aquest enfocament en bucle tancat redueix fins a un 14 % els rebutjos per problemes de velocitat en la impressió, comparat amb punts de consigna manuals estàtics (auditoria de la línia d’embalatge del 2024). La producció massiva guanya resiliència durant canvis ràpids d’SKU i velocitats variables dels transportadors.
Les línies preparades per al futur també implementen bucles de control basades en el perímetre —mantenint les decisions de velocitat locals a la impressora per evitar la latència de xarxa. Les dades agregades de rendiment continuen alimentant les plataformes MES a nivell d’instal·lació per a l’anàlisi i la traçabilitat. Els gemels digitals del nozzle i del flux del canal simulen les acceleracions de velocitat abans que comenci la producció, ajudant els enginyers a definir finestres operatives segures per a nous substrats. Els primers usuaris informen que la modulació adaptativa de velocitat manté un temps d’activitat del 99,2 % durant la temporada punta (referència intel·ligent d’embalatge 2025). Amb el temps, l’algorisme aprèn de cada acceleració —construint àmbits operatives específics per a cada substrat que permeten un rendiment superior sense haver de tornar a qualificar la qualitat d’impressió. El resultat és un codificador estable i intel·ligent totalment preparat per a la següent generació de serialització, el compliment normatiu i les exigències de fabricació àgil.
PREGUNTES FREQUENTS
1. Com milloren l’ajust continu de la velocitat de la impressora d’injecció d’alta velocitat el rendiment de la producció?
En permetre ajustaments en temps real de la velocitat del transportador sense aturar-lo, l’ajust de velocitat CIJ elimina les pausades de la línia i augmenta la velocitat mitjana de la línia, reduint el rebutjament d’embalatges i el temps d’inactivitat.
2. Quines són les principals diferències entre les tecnologies d’inyecció d’encàrrec continu i d’inyecció per demanda?
El CIJ utilitza un flux continu que emet milers de gotes per segon, mentre que el DOD genera cada gota a petició. El CIJ permet velocitats més altes i impressió estable en un interval de velocitats més ampli que el DOD.
3. Com redueix el control adaptatiu de velocitat els rebutjaments d’impressió?
El control adaptatiu de velocitat fa servir retroalimentació d’encoders, sensors de viscositat i aprenentatge automàtic per predir els canvis de velocitat de la línia, cosa que permet ajustaments proactius que minimitzen els defectes i mantenen una alta qualitat d’impressió.
4. Per què és important la viscositat de la tinta durant els ajustaments de velocitat?
Els canvis de velocitat alteren les condicions de tall a la tovera i poden modificar la viscositat de la tinta. El control precís de la viscositat assegura una formació coherent de gotes i manté la llegibilitat durant transicions ràpides.
5. Quin paper juga la sincronització intel·ligent en els sistemes CIJ?
Mitjançant la comunicació en temps real habilitada per OPC UA amb les PLC de les cintes transportadores, la sincronització intel·ligent assegura que els canvis de velocitat es produeixin de manera perfecta, reduint errors i aturades en la fabricació de gran volum.
Taula de continguts
-
Com l’ajust de la velocitat de la impressora d’inyecció d’entint contínua impulsa el rendiment en la producció en massa
- La física del control de la velocitat del flux continu respecte a les limitacions del sistema ‘drop-on-demand’
- Evidència pràctica: guany de rendiment del 23 % mitjançant la calibració dinàmica de la velocitat en línies d’embalatge
- Manteniment de la qualitat d’impressió durant l’ajust continu de la velocitat de les impressores d’inyecció d’una tinta
- Integració de l’ajust de velocitat de la impressora d’inyecció d’encàrrec continu en sistemes de fabricació intel·ligent
- Garantir la producció massiva del futur amb un control adaptatiu de la velocitat de la impressora d’inyecció d’entint contínua
- PREGUNTES FREQUENTS