 EN

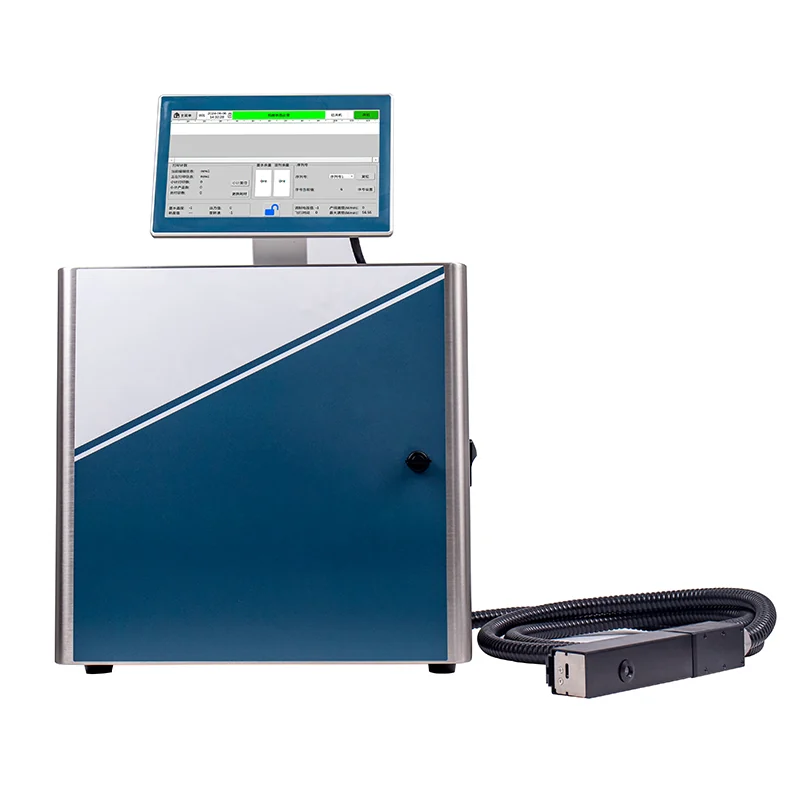
كيف تُحسِّن ضبط سرعة طابعات النفث الحبرية المستمرة الإنتاج في التصنيع الضخم
سرعة الخط هي المتغير الرئيسي في الترميز عالي الحجم. ويسمح ضبط سرعة طابعات النفث الحبرية المستمرة (CIJ) لفرق الإنتاج بتغيير سرعة الناقل دون إيقاف التشغيل لإعادة ضبط أنظمة الترميز — ما يحوِّل الطابعة من عنصر ثابت إلى أصلٍ استجابيٍّ يُحسِّن الإنتاجية.
الفيزياء الكامنة وراء التحكم في سرعة التدفق المستمر مقابل قيود تقنية الإفلات عند الطلب
يعتمد ضبط سرعة طابعات النفث الحبرية المستمرة على بنية التدفق المستمر: إذ تطلق رأس الطباعة ٧٠٬٠٠٠–١١٠٬٠٠٠ قطرة مشحونة في الثانية؛ وتُنعَّم فقط القطرات المطلوبة للترميز كهربائيًّا نحو المنتج، بينما تعود القطرات غير المستخدمة إلى خزان الحبر. وتضمن هذه الديناميكية السائلية المغلقة ضغطًا وسرعةً مستقرَّين للتيار حتى أثناء التغيرات السريعة في سرعة الخط. ويضبط المشغلون ضغط المضخة، وتكرار تشغيل الفوهة، والشحنة المنحرفة لمواءمة توقيت وصول القطرات بدقة مع الأسطح المتحركة بسرعة عالية.
على النقيض من ذلك، تُولِّد تقنيات الإفلات عند الطلب (DOD) كل قطرةٍ فقط عند إصدار الأمر بذلك— عبر التفعيل الكهروضغطي أو الحراري. وعند السرعات العالية لسطح الطباعة، تواجه أنظمة DOD حدودًا فيزيائية جوهرية: فزمن إعادة ملء السائل يحد من تكرار الإطلاق، ويجب أن تتزامن عملية تكوين القطرات تمامًا مع الحركة. وعادةً ما تبلغ سرعة الطابعات الصناعية الحرارية من نوع DOD أقصى حدٍ لها قرب ١٠٠ متر/دقيقة، بينما تحافظ أنظمة CIJ الحديثة على رموزٍ مقروءة وعالية التباين عند سرعات تفوق ٤٧٠ متر/دقيقة (معيار الصناعة لعام ٢٠٢٣). كما أن زيادة سرعة التيار تقلل زمن الطيران أيضًا، مما يقلل الانحراف الهوائي إلى أقل حدٍ ممكن. وبما أن تكيُّف السرعة يحدث داخل في التيار المستمر نفسه— دون تأخيرٍ ناتج عن إعادة الملء— فإن نظام CIJ يدعم طباعة البيانات المتغيرة بموثوقية عبر نطاق أوسع بكثير من السرعات. وتفسِّر هذه الميزة الفيزيائية الجوهرية سبب اختيار أنظمة CIJ باستمرار في خطوط تعبئة المنتجات عالية الإنتاجية للبيئات الإنتاجية الديناميكية التي تضم سلعًا متنوعة (SKU).
دليل عملي: اكتساب ٢٣٪ في الإنتاجية عبر معايرة السرعة ديناميكيًّا على خطوط التعبئة
أظهرت عملية نشرٍ أُجريت عام ٢٠٢٣ من قِبل مُدمِج رائد في مجال تغليف المواد الغذائية زيادةً في الإنتاجية بنسبة ٢٣٪ بعد تطبيق معايرة السرعة الديناميكية. وقبل التكامل، كان المشغلون يقلِّلون يدويًّا سرعة الخط أو يوقفونه تمامًا عند التحويل بين أحجام المنتجات المختلفة؛ فكانت المعايير الثابتة للطباعة تؤدي إلى تشويش الرموز الرقمية الخاصة بالدفعة وجعلها غير مقروءة عند السرعات الأعلى. وبتوصيل طابعة الحبر النفاث المستمر (CIJ) مباشرةً بإشارات الترميز الخاصة بنظام الناقل وتوصيل إشارات سرعة وحدة التحكم المنطقية القابلة للبرمجة (PLC) بضغط المضخة، والجهد الانحرافي، وتوقيت الطور، تمكن النظام من ضبط مكان قطرات الحبر ضمن نطاق تنوُّع سرعي لا يتجاوز ±١٥٪. وبقي تنوُّع مكان القطرات أقل من ٠٫٥٪ عبر كامل مدى السرعات، ما أتاح تسارعًا متواصلًا دون انقطاع. وجاءت هذه الزيادة نتيجة تقليل عدد عمليات إيقاف الناقل، وانخفاض نسبة رفض العبوات، وارتفاع متوسط سرعة الخط خلال فترات التشغيل. ويُبرز هذا المثال أن قيمة تعديل سرعة طابعات الحبر النفاث المستمر لا تقتصر على قدرات رأس الطباعة فحسب، بل تعتمد أساسًا على التنسيق الفعّال في الوقت الفعلي مع حركة خط التغليف. وتعكس هذه النتائج اعتمادًا واسع النطاق لميزة المعايرة الديناميكية في خطوط إنتاج المواد الغذائية والمشروبات والأدوية، حيث تحدد الإنتاجية المباشرة تكلفة كل وحدة.
الحفاظ على جودة الطباعة أثناء ضبط سرعة طابعة النفاثة المستمرة
يعتمد الحفاظ على جودة الطباعة أثناء تغيُّرات السرعة على استقرار تيار الرش وعلى التحكم الدقيق في سائل الحبر، وليس فقط على استجابة رأس الطباعة الأسرع. وتحدد القسمان الفرعيان أدناه الحدود التشغيلية وثلاثية العلاقة بين اللزوجة ودرجة الحرارة والسرعة المطلوبة لتحقيق رموز مستقرة وقابلة للقراءة عند التصنيع بكميات كبيرة.
حدود استقرار تيار الرش: ضمان تنوُّع أقل من ٠٫٥٪ في مكان قطرات الحبر ضمن نطاق تعديل السرعة ±١٥٪
على خطوط التغليف عالية السرعة، تتطلب استقرار تيار الرش تنسيقًا دقيقًا بين توقيت قطب الشحنة وموضع رأس الطباعة ونبضات مشفر الناقل. وأي تأخر في الطور أثناء تعديل السرعة ضمن نطاق ±١٥٪ يؤدي إلى انزياح مواقع سقوط القطرات، ما يُضعف قابلية قراءة الرموز. وتُظهر البيانات الميدانية من عمليات تدقيق التغليف لعام ٢٠٢٣ أن الأنظمة ذات الحلقة المفتوحة قد تنجرّ إلى أخطاء في التموضع بنسبة ٢–٣٪ عند حواف منحنى التسارع، بينما تحصر أنظمة المعايرة ذات الحلقة المغلقة التباين في حدود ٠٫٤–٠٫٥٪. وتشكّل ملاحظة الناقل المستقرة—المُقدَّمة عبر محركات التردد المتغير—والمعايرة المنتظمة بين رأس الطباعة والمشفر الضوابط الأساسية. كما ينبغي على المشغلين مراقبة تكوّن القطرات الثانوية (القطرات الأصغر التي ترافق القطرة الرئيسية)، لأن ازدياد عدد هذه القطرات خارج موضعها المقصود يُحتسب ضمن الانحراف الكلي في التموضع حتى لو سقطت القطرة الرئيسية في موضعها الصحيح. ويجب أن تُفعِّل أنظمة الجودة إنذاراتٍ فور تجاوز الانحراف المعياري في التموضع نسبةَ ٠٫٣٥٪، مما يسمح بالتصحيح الاستباقي قبل بلوغ الحد الأقصى المسموح به البالغ ٠٫٥٪. ويجب أن يصمد هذا العتبة أمام الاندفاعات القصيرة في التسارع، والفجوات بين المنتجات، وانزلاقات الحزام—دون المساس بتباين الرمز أو قابليته للقراءة. أما إجراء فحوصات المعايرة كل ٤–٦ ساعات، فيقلل من الانجراف خلال العمليات الطويلة التي تمتد على نوبات عمل متعددة.
مثلثية لزوجة الحبر ودرجة الحرارة والسرعة لأداء عالٍ ثابت
تُغيِّر التغيرات في السرعة ظروف القص داخل الفوهة، بينما تُحرِّك التقلبات في درجة حرارة البيئة وتبخُّر المذيب لزوجة الحبر. ويُعالَج تعديل سرعة طباعة الحبر المُرشَّح المستمر (CIJ) بفعالية اللزوجة ودرجة الحرارة والسرعة باعتبارها متغيرات مترابطة ضمن حلقة تحكُّم واحدة. وفي دراسات الحبر الإنتاجي لعام ٢٠٢٣، أدَّى ارتفاع درجة الحرارة بمقدار ٥°م إلى تغيير في اللزوجة كافٍ لإرباك توقيت انفصال القطرات—مما يدفع دقة وضع الرمز خارج نافذة الجودة البالغة ٠٫٥٪. وتتصدَّى أجهزة قياس اللزوجة الآلية وأنظمة التحكُّم المتكاملة في درجة حرارة الحبر لهذه الانحرافات عبر ضبط جرعات المذيب والإعدادات الحرارية للسخانات بشكل ديناميكي في الزمن الحقيقي. وتدعم أحبار التجفيف السريع خطوط الإنتاج عالية السرعة فقط ما دامت اللزوجة تبقى ضمن النطاق الأمثل لرش الحبر من الفوهة. ولذلك، يجب على المشغلين مراقبة المحاور الثلاثة جميعها—وليس سرعة الناقل فحسب—أثناء التحوُّلات في السرعة. ويضمن هذا النهج المغلق استمرارية تباين الطباعة ووضوح الرموز خلال الورديات المختلفة والتقلبات الموسمية في درجات الحرارة والتحولات السريعة بين أنواع المنتجات (SKU). كما أن تتبع اتجاهات اللزوجة في الزمن الحقيقي يقلِّل من التدخلات اليدوية بالمذيبات والانقطاعات غير المخطَّط لها—محفوظاً وضوح الرموز مع ازدياد معدل الإنتاج.
دمج ضبط سرعة طابعة الحبر المستمر النفاثة في أنظمة التصنيع الذكية
المزامنة الفورية المُمكَّنة عبر بروتوكول OPC UA مع خطوط النقل الخاضعة للتحكم بواسطة وحدات التحكم المنطقية القابلة للبرمجة
يتكامل ضبط سرعة طابعة الحبر المستمر بسلاسة في نظم التصنيع الذكية عبر واجهة الاتصال المفتوحة الموحدة (OPC UA) والناقلات الخاضعة للتحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC). ويسمح تبادل بيانات السرعة والموقع في الزمن الحقيقي—كل بضعة ملي ثانية—للطابعة بتعديل الانفعال مقدماً قبل تغيُّر المسافات بين المنتجات، ما يمنع تشويش الرموز أو إهمال طباعتها. وعلى عكس التشغيل ذي السرعة الثابتة، فإن هذه المزامنة ذات الحلقة المغلقة تدعم الإنتاج الضخم في التعبئة والتغليف، ووضع العلامات على الأجهزة الإلكترونية، والتوثيق التسلسلي للأدوية دون توقف خط الإنتاج. وفي الواقع العملي، يقلل تعديل السرعة المزامن من حالات التوقف غير المخطط لها وتدخل المشغلين، ويضمن جودة طباعة قابلة للتكرار خلال جميع الورديات. والنتيجة هي عملية أسرع ومبنية على البيانات، حيث تنفَّذ تغييرات السرعة تلقائياً—وليس يدوياً—مما ينسِّق الطابعة مع مبادئ الصناعة ٤.٠ المتمثلة في التكامل البيني والاستقلالية.
تحديث الإنتاج الضخم لمواجهة متطلبات المستقبل عبر التحكم التكيفي في سرعة طابعة الحبر المستمر
يحوّل التحكم التكيّفي في السرعة طابعة الـCIJ إلى أصل إنتاجٍ ذاتي التصحيح. ويجمع هذا النظام بين ملاحظات مشغّل التشفير، وأجهزة استشعار اللزوجة المدمجة في خط الإنتاج، ونماذج تعلُّم آلي خفيفة الوزن للتنبؤ باللحظة التي قد تُسبّب فيها تغيّرات سرعة الخط عدم استقرار في وضع القطرات — ويقوم بتعديل توقيت قطب الشحنة بشكل استباقي قبل حدوث أي عيوب. وفي تعبئة المنتجات عالية التنوّع، يقلّل هذا النهج الحلقي المغلق من حالات الرفض الناتجة عن السرعة بنسبة تصل إلى ١٤٪ مقارنةً بالإعدادات اليدوية الثابتة (مراجعة خط التعبئة لعام ٢٠٢٤). كما يكتسب الإنتاج الضخم مرونةً أكبر أثناء عمليات تغيير المراجع المتنوعة (SKUs) بسرعةٍ وبأقصى درجات الكفاءة، وكذلك عند تغيّر سرعات ناقل الحركة.
كذلك تُطبَّق خطوط الإنتاج المستقبلية المقاومة للتغيّرات حلقات تحكّم قائمة على الحواف—فيبقى اتخاذ قرارات السرعة محليًّا عند الطابعة لتفادي تأخّر الشبكة. ومع ذلك، تظلّ بيانات الأداء المجمَّعة تُغذّي منصّات أنظمة إدارة المصانع (MES) على مستوى المصنع لأغراض التحليل وإمكانية التتبّع. وتُحاكي النماذج الرقمية للفوهة وتدفّق القناة مراحل تسارع السرعة قبل بدء الإنتاج، ما يساعد المهندسين على رسم نوافذ التشغيل الآمنة للمواد الجديدة. وأفاد المُستخدِمون الأوائل بأن التعديل التكيّفي للسرعة يضمن استمرارية التشغيل بنسبة ٩٩,٢٪ خلال موسم الذروة (معيار التغليف الذكي لعام ٢٠٢٥). وبمرور الوقت، يتعلّم الخوارزمية من كل مرحلة تسارع—فتُكوّن نطاقات تشغيل مخصصة لكل مادة، مما يمكّن من تحقيق إنتاجية أعلى دون الحاجة لإعادة تأهيل جودة الطباعة. والنتيجة هي جهاز ترميز مستقر وذكي تمامًا، وجاهز تمامًا لتلبية متطلبات التسلسل الزمني للأجيال القادمة، والامتثال التنظيمي، ومتطلبات التصنيع المرنة.
الأسئلة الشائعة
١. كيف يحسّن ضبط سرعة طابعة النفث الحبرية المستمرة من الإنتاجية؟
باستخدام تعديل سرعة طابعة الحبر المستمر (CIJ) في الوقت الفعلي دون إيقاف خط التجميع، يتم القضاء على التوقفات المؤقتة في الخط وزيادة متوسط سرعة الخط، مما يقلل من رفض العبوات ووقت التوقف.
٢. ما أبرز الاختلافات بين تقنيات الحبر المستمر وتقنيات إسقاط الحبر عند الطلب؟
تستخدم تقنية الحبر المستمر (CIJ) تياراً مستمراً يُطلق آلاف القطرات في الثانية، بينما تُولِّد تقنية إسقاط الحبر عند الطلب (DOD) كل قطرة عند الإشارة إليها. وتتيح تقنية CIJ تشغيلًا أسرع واستقرارًا أعلى في الطباعة عبر نطاق أوسع من السرعات مقارنةً بتقنية DOD.
٣. كيف يقلل التحكم التكيفي في السرعة من حالات الرفض أثناء الطباعة؟
يستعين التحكم التكيفي في السرعة ببيانات المُشفِّر وأجهزة استشعار لزوجة الحبر والتعلُّم الآلي للتنبؤ بتغيرات سرعة الخط، ما يمكِّن من إجراء تعديلات استباقية تقلل العيوب وتحافظ على جودة الطباعة العالية.
٤. لماذا تكتسب لزوجة الحبر أهميةً بالغة أثناء تعديل السرعة؟
تؤدي التغيرات في السرعة إلى تغيير ظروف القص داخل الفوهة، وقد تُحدث تحولاً في لزوجة الحبر. ويضمن التحكم الدقيق في اللزوجة تشكّل القطرات بشكلٍ متسقٍ والحفاظ على وضوح القراءة أثناء الانتقالات السريعة.
٥. ما الدور الذي تؤديه المزامنة الذكية في أنظمة الطباعة بالحبر المتناثر المستمر؟
وبفضل الاتصال الزمني الحقيقي المُمكَّن عبر بروتوكول OPC UA مع وحدات التحكم المنطقية القابلة للبرمجة (PLCs) الخاصة بنظام النقل، تضمن المزامنة الذكية حدوث تغيرات السرعة بسلاسة، مما يقلل من الأخطاء ووقت التوقف في عمليات التصنيع عالية الإنتاجية.
جدول المحتويات
-
كيف تُحسِّن ضبط سرعة طابعات النفث الحبرية المستمرة الإنتاج في التصنيع الضخم
- الفيزياء الكامنة وراء التحكم في سرعة التدفق المستمر مقابل قيود تقنية الإفلات عند الطلب
- دليل عملي: اكتساب ٢٣٪ في الإنتاجية عبر معايرة السرعة ديناميكيًّا على خطوط التعبئة
- الحفاظ على جودة الطباعة أثناء ضبط سرعة طابعة النفاثة المستمرة
- دمج ضبط سرعة طابعة الحبر المستمر النفاثة في أنظمة التصنيع الذكية
- تحديث الإنتاج الضخم لمواجهة متطلبات المستقبل عبر التحكم التكيفي في سرعة طابعة الحبر المستمر
- الأسئلة الشائعة