 EN

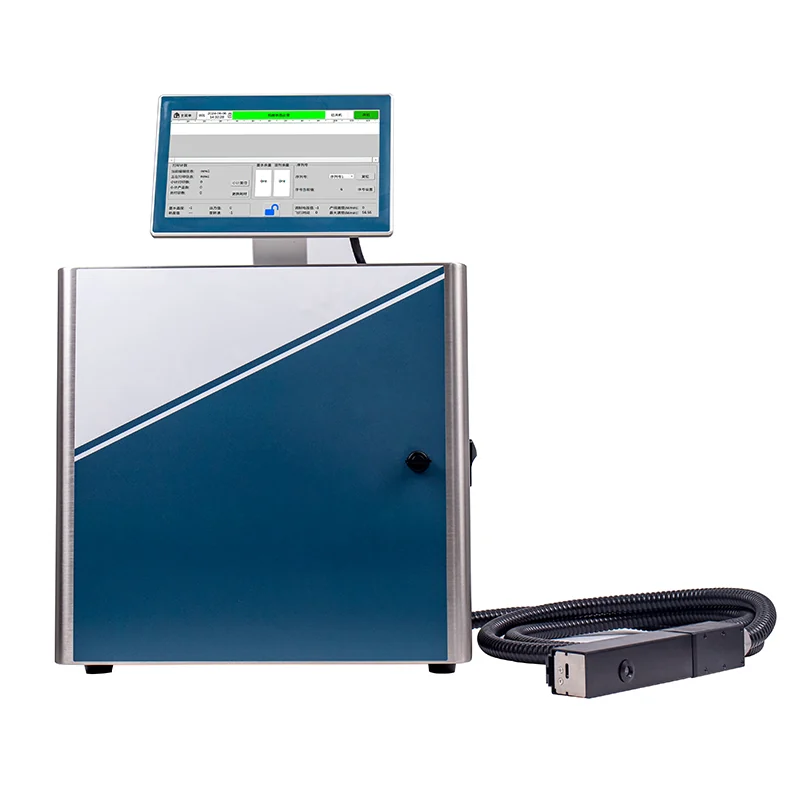
Come la regolazione della velocità della stampante a getto d'inchiostro continuo incrementa la produttività nella produzione di massa
La velocità della linea è la variabile principale nella codifica ad alto volume. La regolazione della velocità della stampante a getto d'inchiostro continuo (CIJ) consente ai team di produzione di modificare la velocità del nastro trasportatore senza dover interrompere il processo per ritarare i sistemi di marcatura: ciò trasforma il codificatore da componente statico in una risorsa reattiva e ottimizzata per la produttività.
La fisica del controllo della velocità del flusso continuo rispetto ai limiti della tecnologia Drop-on-Demand
La regolazione della velocità della stampante a getto d'inchiostro continuo si basa su un'architettura a flusso continuo: un print head emette da 70.000 a 110.000 gocce caricate al secondo; solo quelle necessarie per il codice vengono deviate elettrostaticamente sul prodotto, mentre le gocce non utilizzate ricircolano nel serbatoio dell'inchiostro. Questa dinamica fluida a circuito chiuso mantiene stabili pressione e velocità del getto, anche durante brusche variazioni della velocità della linea. Gli operatori regolano la pressione della pompa, la frequenza di eccitazione dell'ugello e la carica di deflessione per allineare con precisione l'arrivo delle gocce ai supporti in rapido movimento.
Al contrario, le tecnologie a richiesta (DOD) generano ogni goccia esclusivamente su comando — tramite attuazione piezoelettrica o termica. A elevate velocità del substrato, i sistemi DOD incontrano limiti fisici intrinseci: il tempo di ricarica del fluido vincola la frequenza di emissione, e la formazione della goccia deve sincronizzarsi esattamente con il movimento. Le stampanti industriali DOD termiche raggiungono tipicamente un massimo di circa 100 m/min, mentre i moderni sistemi CIJ mantengono codici leggibili e ad alto contrasto a velocità superiori a 470 m/min (dati di riferimento del settore 2023). Una maggiore velocità del flusso riduce anche il tempo di volo, minimizzando la deriva aerodinamica. Poiché l’adattamento alla velocità avviene entro sul flusso continuo stesso — senza ritardi dovuti alla ricarica — i sistemi CIJ supportano una stampa affidabile di dati variabili su una finestra di velocità molto più ampia. Questo vantaggio fisico fondamentale spiega perché le linee di imballaggio ad alto throughput scelgono costantemente i sistemi CIJ negli ambienti produttivi dinamici e a SKU misti.
Evidenza pratica: incremento del 23% della produttività grazie alla calibrazione dinamica della velocità sulle linee di imballaggio
Un’implementazione del 2023 da parte di un integratore leader nel settore dell’imballaggio alimentare ha dimostrato un incremento della produttività del 23% dopo l’introduzione della calibrazione dinamica della velocità. Prima dell’integrazione, gli operatori rallentavano o fermavano manualmente la linea durante il passaggio tra formati di prodotto diversi: i parametri di stampa fissi causavano sfocature e codici lotto illeggibili alle velocità più elevate. Collegando direttamente la stampante CIJ al segnale dell’encoder del nastro trasportatore e mappando i segnali di velocità del PLC sulla pressione della pompa, sulla tensione di deflessione e sulla temporizzazione della fase, il sistema ha regolato il posizionamento delle gocce entro una modulazione di velocità di ±15%. La variazione nel posizionamento delle gocce è rimasta inferiore allo 0,5% sull’intero intervallo di velocità, consentendo un’accelerazione continua senza interruzioni. Il guadagno è derivato da un minor numero di arresti del nastro trasportatore, da una riduzione dei rifiuti di confezioni e da una maggiore velocità media della linea durante i turni. Questo caso evidenzia che il valore dell’adattamento dinamico della velocità nelle stampanti CIJ va oltre le capacità della testina di stampa: dipende dalla coordinazione in tempo reale con il movimento dell’imballaggio. Tali risultati riflettono l’ampia adozione della calibrazione dinamica nelle linee per alimenti, bevande e prodotti farmaceutici, dove la produttività determina direttamente il costo per unità.
Mantenimento della qualità di stampa durante la regolazione della velocità delle stampanti a getto d'inchiostro continuo
Il mantenimento della qualità di stampa durante le variazioni di velocità dipende dalla stabilità del getto d'inchiostro e dal controllo preciso del flusso dell'inchiostro, non soltanto da una risposta più rapida della testina di stampa. Le due sottosezioni riportate di seguito definiscono i limiti operativi e la triangolazione viscosità–temperatura–velocità necessaria per ottenere codici stabili e leggibili su larga scala.
Soglie di stabilità del getto d'inchiostro: garanzia di una variazione nella posizione delle gocce inferiore allo 0,5 % su una modulazione di velocità pari a ±15 %
Sulle linee di imballaggio ad alta velocità, la stabilità del getto richiede una sincronizzazione precisa tra il momento di carica dell’elettrodo, la posizione della testina di stampa e gli impulsi dell’encoder del nastro trasportatore. Qualsiasi ritardo di fase durante la modulazione di velocità entro ±15% sposta la posizione di atterraggio delle gocce, riducendo la leggibilità del codice. I dati rilevati sul campo durante le verifiche di imballaggio del 2023 mostrano che i sistemi in catena aperta possono derivare fino a un errore di posizionamento del 2–3% ai bordi delle rampe, mentre la calibrazione di velocità in catena chiusa limita la variazione allo 0,4–0,5%. Un feedback stabile dal nastro trasportatore—fornito tramite azionamenti a frequenza variabile—e una calibrazione regolare tra testina di stampa ed encoder costituiscono i principali controlli. Gli operatori devono inoltre monitorare la formazione di gocce satelliti, poiché anche le gocce satelliti mal posizionate contribuiscono alla deviazione di posizionamento, anche quando la goccia principale atterra correttamente. I sistemi di qualità devono attivare allarmi non appena la deviazione standard di posizionamento supera lo 0,35%, consentendo interventi proattivi prima di raggiungere il limite di tolleranza dello 0,5%. Questa soglia deve resistere a brevi picchi di accelerazione, a interruzioni tra i prodotti e a slittamenti del nastro, senza compromettere il contrasto o la leggibilità del codice. Controlli di calibrazione ogni 4–6 ore riducono al minimo la deriva durante operazioni prolungate su più turni.
Triangolazione tra viscosità dell'inchiostro, temperatura e velocità per prestazioni ad alta velocità costanti
Le variazioni di velocità modificano le condizioni di taglio nell’ugello, mentre le fluttuazioni della temperatura ambiente e l’evaporazione del solvente alterano la viscosità dell’inchiostro. Una regolazione efficace della velocità nei sistemi CIJ considera viscosità, temperatura e velocità come variabili interdipendenti in un unico ciclo di controllo. Negli studi sull’inchiostro prodotti nel 2023, un aumento di 5 °C ha modificato la viscosità a sufficienza da compromettere i tempi di distacco delle gocce, spostandone la posizione al di fuori della finestra di qualità dello 0,5 %. Viscometri automatici e sistemi integrati di controllo della temperatura dell’inchiostro contrastano tale deriva regolando dinamicamente, in tempo reale, la dosatura del solvente e le impostazioni del riscaldatore. Gli inchiostri a rapida asciugatura supportano linee ad alta velocità soltanto se la viscosità rimane entro il campo ottimale di erogazione dell’ugello. Di conseguenza, gli operatori devono monitorare tutti e tre i parametri — non solo la velocità del nastro trasportatore — durante le transizioni di velocità. Questo approccio a ciclo chiuso garantisce costanza del contrasto di stampa e della leggibilità del codice tra turni, variazioni stagionali di temperatura e passaggi rapidi tra diversi SKU. L’analisi in tempo reale dell’andamento della viscosità riduce anche gli interventi manuali sul solvente e i fermi non programmati, preservando la leggibilità all’aumentare della produttività.
Integrazione della regolazione della velocità della stampante a getto d'inchiostro continuo nei sistemi di produzione intelligente
Sincronizzazione in tempo reale abilitata da OPC UA con linee di trasporto controllate da PLC
La regolazione della velocità della stampante a getto d'inchiostro continuo si integra perfettamente negli ecosistemi di produzione intelligente tramite OPC UA (Open Platform Communications Unified Architecture) e nastri trasportatori controllati da PLC. Lo scambio in tempo reale di dati sulla velocità e sulla posizione—ogni pochi millisecondi—consente alla stampante di pre-regolare la modulazione ancor prima che cambino le distanze tra i prodotti, eliminando sbavature e codici mancanti. A differenza del funzionamento a velocità fissa, questa sincronizzazione in loop chiuso supporta la confezionatura ad alto volume, la marcatura di componenti elettronici e la serializzazione farmaceutica senza fermi della linea. Nella pratica, la modulazione sincronizzata della velocità riduce i fermi non programmati e l'intervento dell'operatore, garantendo una qualità di stampa ripetibile turni dopo turno. Il risultato è un processo più rapido e guidato dai dati, in cui le variazioni di velocità vengono eseguite automaticamente—non manualmente—allineando il codificatore ai principi Industry 4.0 di interoperabilità e autonomia.
Garantire la longevità della produzione di massa con il controllo adattivo della velocità della stampante a getto d'inchiostro continuo
Il controllo adattivo della velocità trasforma la stampante CIJ in una risorsa produttiva autoregolante. Combina il feedback dell'encoder, sensori in linea per la viscosità e modelli leggeri di machine learning per prevedere quando una variazione della velocità della linea destabilizzerà il posizionamento delle gocce — e per regolare proattivamente i tempi dell'elettrodo di carica prima che si verifichino difetti. Nell'imballaggio ad alta variabilità di prodotti, questo approccio a circuito chiuso riduce gli scarti di stampa legati alla velocità fino al 14% rispetto ai setpoint manuali statici (audit della linea di imballaggio 2024). Nella produzione su larga scala, migliora la resilienza durante i passaggi rapidi tra SKU e le variazioni di velocità del nastro trasportatore.
Le linee progettate per il futuro implementano anche loop di controllo basati sul bordo (edge-based), mantenendo le decisioni sulla velocità locali alla stampante per evitare la latenza di rete. I dati aggregati sulle prestazioni alimentano comunque le piattaforme MES a livello di impianto per l’analisi e la tracciabilità. I gemelli digitali del nozzle e del flusso nel gutter simulano le variazioni di velocità prima dell’inizio della produzione, aiutando gli ingegneri a definire le finestre operative sicure per nuovi substrati. I primi utilizzatori riferiscono che la modulazione adattiva della velocità garantisce un uptime del 99,2 % durante la stagione di picco (benchmark smart packaging 2025). Nel tempo, l’algoritmo apprende da ogni variazione di velocità, costruendo intervalli operativi specifici per ciascun substrato, consentendo così un throughput più elevato senza dover rieseguire la qualifica della qualità di stampa. Il risultato è un codificatore stabile e intelligente, pienamente pronto alle esigenze della prossima generazione di serializzazione, conformità normativa e produzione agile.
FAQ
1. In che modo la regolazione continua della velocità della stampante a getto d’inchiostro migliora il throughput produttivo?
Consentendo aggiustamenti in tempo reale della velocità del nastro trasportatore senza arrestarlo, la regolazione della velocità CIJ elimina le pause della linea e aumenta la velocità media della linea, riducendo il rigetto dei pacchi e i tempi di fermo.
2. Quali sono le principali differenze tra le tecnologie a getto d'inchiostro continuo e a richiesta (drop-on-demand)?
La tecnologia CIJ utilizza un flusso continuo che emette migliaia di gocce al secondo, mentre la tecnologia DOD genera ogni goccia su comando. La CIJ supporta velocità più elevate e una stampa stabile su un intervallo di velocità più ampio rispetto alla DOD.
3. In che modo il controllo adattivo della velocità riduce i rigetti di stampa?
Il controllo adattivo della velocità utilizza il feedback dell'encoder, sensori di viscosità e algoritmi di machine learning per prevedere le variazioni della velocità della linea, consentendo aggiustamenti proattivi che minimizzano i difetti e mantengono un'elevata qualità di stampa.
4. Perché la viscosità dell'inchiostro è importante durante gli aggiustamenti di velocità?
Le variazioni di velocità alterano le condizioni di taglio nell’ugello e possono modificare la viscosità dell’inchiostro. Un controllo preciso della viscosità garantisce una formazione coerente delle gocce e mantiene la leggibilità durante transizioni rapide.
5. Qual è il ruolo della sincronizzazione intelligente nei sistemi CIJ?
Grazie alla comunicazione in tempo reale abilitata da OPC UA con i PLC dei nastri trasportatori, la sincronizzazione intelligente assicura che le variazioni di velocità avvengano senza soluzione di continuità, riducendo errori e tempi di fermo nella produzione su larga scala.
Indice dei Contenuti
-
Come la regolazione della velocità della stampante a getto d'inchiostro continuo incrementa la produttività nella produzione di massa
- La fisica del controllo della velocità del flusso continuo rispetto ai limiti della tecnologia Drop-on-Demand
- Evidenza pratica: incremento del 23% della produttività grazie alla calibrazione dinamica della velocità sulle linee di imballaggio
- Mantenimento della qualità di stampa durante la regolazione della velocità delle stampanti a getto d'inchiostro continuo
- Integrazione della regolazione della velocità della stampante a getto d'inchiostro continuo nei sistemi di produzione intelligente
- Garantire la longevità della produzione di massa con il controllo adattivo della velocità della stampante a getto d'inchiostro continuo
- FAQ