 EN

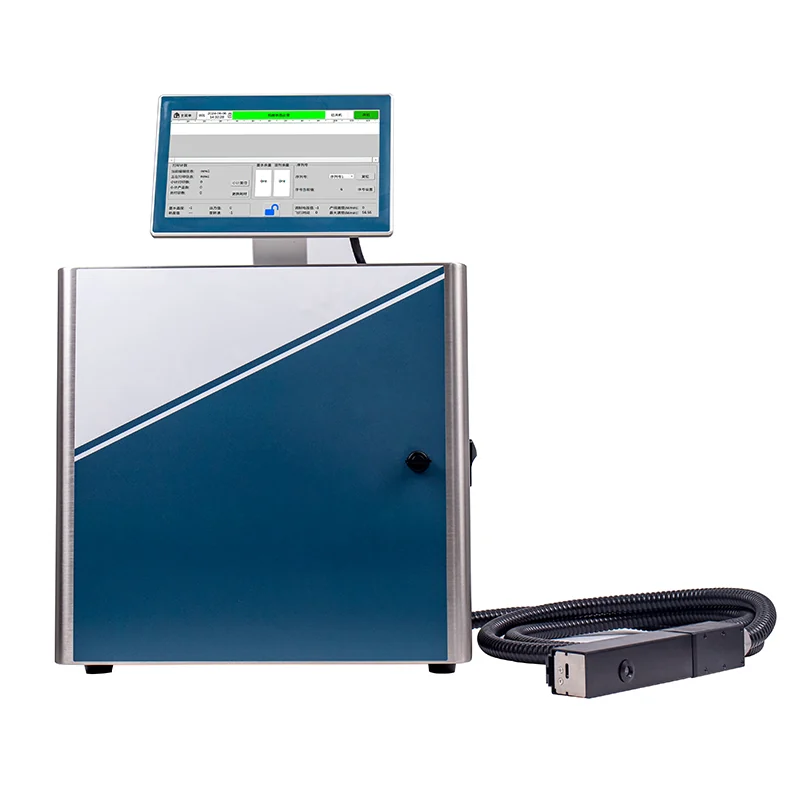
چگونه تنظیم سرعت چاپگر جت جوهر پیوسته، ظرفیت تولید را در تولید انبوه افزایش میدهد
سرعت خط، متغیر اصلی در کُدگذاری با حجم بالا است. تنظیم سرعت چاپگر جت جوهر پیوسته (CIJ) به تیمهای تولید اجازه میدهد سرعت نوار نقاله را بدون توقف و تنظیم مجدد سیستمهای علامتگذاری تغییر دهند — و اینگونه، دستگاه کُدگذار از یک بخش ثابت به یک دارایی پویا و بهینهکنندهٔ ظرفیت تبدیل میشود.
فیزیک کنترل سرعت جریان پیوسته در مقابل محدودیتهای روش «قطرهبررویدرخواست»
تنظیم سرعت چاپگر جت جوهری پیوسته بر اساس معماری جریان پیوسته انجام میشود: سر چاپ ۷۰۰۰۰ تا ۱۱۰۰۰۰ قطرهٔ باردار را در هر ثانیه پخش میکند؛ تنها آن قطرههایی که برای کد لازماند، بهصورت الکترواستاتیکی به سمت محصول منحرف میشوند، درحالیکه قطرههای استفادهنشده دوباره به مخزن جوهر بازمیگردند. این دینامیک سیالات حلقهبسته، فشار و سرعت جت را حتی در طول تغییرات سریع سرعت خط تولید نیز پایدار نگه میدارد. اپراتورها با تنظیم فشار پمپ، فرکانس راهاندازی نازل و بار منحرفکننده، زمان رسیدن قطرهها را دقیقاً با زیرلایههای متحرک سریع هماهنگ میکنند.
در مقابل، فناوریهای تراشیدن بر اساس درخواست (DOD) هر قطره را تنها در پاسخ به دستور خاص—از طریق عملگر پیزو یا حرارتی—تولید میکنند. در سرعتهای بالای زیرلایه، سیستمهای DOD با محدودیتهای فیزیکی ذاتی روبهرو میشوند: زمان پر شدن مجدد مایع بسامد شلیک را محدود میکند و تشکیل قطره باید دقیقاً با حرکت هماهنگ باشد. چاپگرهای صنعتی حرارتی DOD معمولاً حداکثر سرعتی نزدیک به ۱۰۰ متر بر دقیقه را دارند، در حالی که سیستمهای CIJ مدرن قادرند کدهای خوانا و با контراست بالا را در سرعتهایی بیش از ۴۷۰ متر بر دقیقه حفظ کنند (معیارهای segu صنعتی ۲۰۲۳). افزایش سرعت جریان همچنین زمان پرواز را کوتاهتر کرده و انحراف آیرودینامیکی را به حداقل میرساند. از آنجا که تنظیم سرعت در درون خود جریان پیوسته—بدون تأخیر در پر شدن مجدد—صورت میگیرد، CIJ امکان چاپ قابل اعتماد دادههای متغیر را در پنجره سرعتی بسیار گستردهتری فراهم میکند. این مزیت بنیادین فیزیکی توضیحدهنده آن است که خطوط بستهبندی با ظرفیت بالا بهطور مداوم CIJ را برای محیطهای تولیدی پویا و ترکیبی با SKUهای مختلف انتخاب میکنند.
شواهد موردی: افزایش ۲۳ درصدی ظرفیت تولید از طریق کالیبراسیون پویای سرعت در خطوط بستهبندی
اجرايي در سال ۲۰۲۳ توسط يک ادغامکنندهٔ پیشرو در حوزهٔ بستهبندی مواد غذایی، افزایش ۲۳ درصدی در ظرفیت تولید را پس از اعمال کالیبراسیون پویای سرعت نشان داد. پیش از ادغام، اپراتورها بهصورت دستی خط را هنگام تغییر اندازهٔ محصول کند یا متوقف میکردند—پارامترهای ثابت چاپ باعث محو شدن و خواندنناپذیر شدن کدهای سری تولید در سرعتهای بالاتر میشد. با اتصال مستقیم چاپگر CIJ به فیدبک انکودر نوار نقاله و نگاشت سیگنالهای سرعت PLC به فشار پمپ، ولتاژ انحراف و زمانبندی فاز، سیستم مکان قطروپها را در محدودهٔ تغییر سرعت ±۱۵ درصد تنظیم میکرد. تغییرپذیری مکان قطروپها در تمام محدودهٔ سرعتها کمتر از ۰٫۵ درصد باقی ماند—که امکان شتابدهی بدون وقفه را فراهم کرد. این افزایش از کاهش توقفهای نوار نقاله، کاهش رد شدن بستهها و افزایش سرعت متوسط خط در طول شیفتها ناشی شد. این مورد تأکید میکند که ارزش تنظیم پویای سرعت CIJ فراتر از توانایی سرچاپ است: بلکه متکی بر هماهنگی لحظهای با حرکت بستهبندی است. چنین نتایجی نشاندهندهٔ پذیرش گستردهٔ کالیبراسیون پویا در خطوط تولید مواد غذایی، نوشیدنی و دارویی است—جایی که ظرفیت تولید بهطور مستقیم هزینهٔ هر واحد را تعیین میکند.
حفظ کیفیت چاپ در حین تنظیم سرعت چاپگرهای جت جوهری پیوسته
حفظ کیفیت چاپ در حین تغییرات سرعت، وابسته به پایداری جت جوهر و کنترل دقیق سیالیت جوهر است — نه صرفاً پاسخدهی سریعتر سر چاپ. دو بخش زیر، آستانههای عملیاتی و همچنین تعادل سهگانهٔ ویسکوزیته–دمای–سرعت را که برای ایجاد کدهای پایدار و خوانا در مقیاس بزرگ لازم است، تعریف میکنند.
آستانههای پایداری جت جوهر: اطمینان از تغییرات قرارگیری قطره کمتر از ۰٫۵ درصد در بازهٔ تغییر سرعت ±۱۵ درصد
در خطوط بستهبندی با سرعت بالا، پایداری جت جریان نیازمند همگامسازی دقیق بین زمانبندی الکترود شارژ، موقعیت سر چاپ و پالسهای انکودر نقاله است. هر تأخیر فازی در حین تغییر سرعت ±۱۵٪، مکان فرود قطرات را جابهجا میکند و خوانایی کدها را کاهش میدهد. دادههای میدانی حاصل از بازرسیهای بستهبندی سال ۲۰۲۳ نشان میدهد که سیستمهای حلقه باز ممکن است در لبههای شتابگیری تا ۲ تا ۳ درصد خطای قرارگیری ایجاد کنند، در حالی که کالیبراسیون سرعت حلقه بسته تغییرات را به محدوده ۰٫۴ تا ۰٫۵ درصد میرساند. بازخورد پایدار نقاله — که از طریق درایوهای فرکانس متغیر ارائه میشود — و کالیبراسیون منظم سر چاپ نسبت به انکودر، کنترلهای اصلی هستند. اپراتورها باید تشکیل قطرات ماهوارهای را نیز زیر نظر داشته باشند، زیرا هرگونه جابهجایی در قطرات ماهوارهای — حتی اگر قطره اصلی بهدرستی فرود آمده باشد — در محاسبه انحراف قرارگیری لحاظ میشود. سیستمهای کیفیت باید هنگامی که انحراف معیار قرارگیری از ۰٫۳۵ درصد فراتر رود، هشدار صادر کنند تا امکان اصلاح پیشگیرانه قبل از رسیدن به حد تحمل ۰٫۵ درصد فراهم شود. این آستانه باید در برابر شتابهای کوتاهمدت، فاصله بین محصولات و لغزش نوار نقاله مقاومت کند، بدون اینکه بر контراست یا خوانایی کد تأثیر منفی بگذارد. انجام بررسیهای کالیبراسیون هر ۴ تا ۶ ساعت، انحراف را در طول عملیات چندشیفتی طولانی به حداقل میرساند.
مثلثسنجی ویسکوزیته، دما و سرعت جوهر برای عملکرد پایدار با سرعت بالا
تغییرات سرعت، شرایط برشی در نازل را تغییر میدهد، در حالی که نوسانات دمای محیط و تبخیر حلال، ویسکوزیته جوهر را تحت تأثیر قرار میدهند. تنظیم مؤثر سرعت چاپ CIJ، ویسکوزیته، دما و سرعت را بهعنوان متغیرهای وابسته به یکدیگر در یک حلقه کنترل واحد در نظر میگیرد. در مطالعات جوهر تولیدی سال ۲۰۲۳، افزایش دمای ۵ درجه سلسیوس بهقدری بر ویسکوزیته تأثیر گذاشت که زمان جداشدن قطرات را مختل کرد و مکان قرارگیری آنها را خارج از بازه کیفیت ۰٫۵ درصدی کشید. ویسکومترهای خودکار و سیستمهای کنترل یکپارچه دمای جوهر، این انحراف را با تنظیم پویای دوز حلال و تنظیمات هیتر در زمان واقعی خنثی میکنند. جوهرهای سریعخشکشونده تنها در صورتی میتوانند خطوط پرسرعت را پشتیبانی کنند که ویسکوزیته در محدوده بهینه پاشش نازل باقی بماند. بنابراین، اپراتورها باید در طول تغییرات سرعت، هر سه محور — نه صرفاً سرعت نوار نقاله — را زیر نظر داشته باشند. این رویکرد حلقه بسته، کنتراست چاپ و خوانایی کدها را در طول شیفتها، نوسانات فصلی دما و تغییر سریع SKUها حفظ میکند. روندبرداری ویسکوزیته در زمان واقعی همچنین مداخلات دستی حلال و توقفهای غیر برنامهریزیشده را کاهش میدهد و خوانایی را در شرایط افزایش ظرفیت تولید محافظت میکند.
ادغام تنظیم سرعت چاپگر جت جوهر پیوسته در سیستمهای تولید هوشمند
همگامسازی بلادرنگ مبتنی بر OPC UA با خطوط نقاله کنترلشده توسط PLC
تنظیم سرعت چاپگر جت جوهری پیوسته بهصورت یکپارچه در اکوسیستمهای تولید هوشمند از طریق OPC UA (معماری یکپارچهشده ارتباطات پلتفرم باز) و نوارهای نقاله کنترلشده توسط PLC انجام میشود. تبادل دادههای سرعت و موقعیت در زمان واقعی — هر چند میلیثانیه یکبار — امکان تنظیم پیشگیرانهٔ مدولاسیون توسط چاپگر را فراهم میکند، پیش از اینکه فاصلهٔ بین محصولات تغییر کند؛ این امر باعث حذف کشیدگی و عدمچاپ کدها میگردد. برخلاف کارکرد با سرعت ثابت، این هماهنگی حلقهبسته امکان تولید انبوه بستهبندی، علامتگذاری قطعات الکترونیکی و سریالسازی داروها را بدون توقف خط تولید فراهم میکند. در عمل، تنظیم هماهنگ سرعت منجر به کاهش توقفهای غیر برنامهریزیشده و مداخلهٔ اپراتور میشود و کیفیت چاپ قابل تکراری را در تمام شیفتها تضمین میکند. نتیجهٔ نهایی فرآیندی سریعتر و مبتنی بر داده است که در آن تغییرات سرعت بهصورت خودکار — نه دستی — اجرا میشوند و دستگاه کُدر را با اصول صنعت ۴٫۰ در زمینهٔ همکاریپذیری و خودمختاری همسو میسازند.
آمادهسازی تولید انبوه برای آینده با کنترل تطبیقی سرعت چاپگر جت جوهری پیوسته
کنترل تطبیقی سرعت، چاپگر سیآیجی را به دارایی تولیدی خودتصحیحکنندهای تبدیل میکند. این سیستم با ترکیب بازخورد انکودر، سنسورهای ویسکوزیته در خط تولید و مدلهای یادگیری ماشین سبکوزن، پیشبینی میکند که تغییر سرعت خط چه زمانی قراردادن قطرات را ناپایدار میکند و پیش از بروز نقص، زمانبندی الکترود شارژ را بهصورت پیشگیرانه تنظیم مینماید. در بستهبندی با تنوع بالا، این رویکرد حلقهبسته، ضایعات چاپ ناشی از سرعت را نسبت به نقاط تنظیم دستی ثابت تا ۱۴٪ کاهش میدهد (بررسی خط بستهبندی ۲۰۲۴). در تولید انبوه، این سیستم مقاومت را در طول تغییر سریع SKUها و سرعتهای متغیر نوار نقاله افزایش میدهد.
خطوط آیندهنگر نیز از حلقههای کنترلی مبتنی بر لبه استفاده میکنند—که تصمیمات مربوط به سرعت را در محل چاپگر نگه میدارند تا از تأخیر شبکه جلوگیری شود. دادههای عملکردی تجمیعشده همچنان به پلتفرمهای سیستم اطلاعات تولید (MES) سطح کارخانه ارسال میشوند تا برای تحلیل و ردیابی به کار روند. دوقلوهای دیجیتال جریان نازل و شیار، شتابدهی سرعت را پیش از شروع تولید شبیهسازی میکنند و به مهندسان کمک میکنند تا پنجرههای ایمن عملیاتی را برای زیرلایههای جدید تعیین کنند. پیشگامان این فناوری گزارش دادهاند که تنظیم تطبیقی سرعت، در فصل اوج تولید (معیار هوشمندسازی بستهبندی ۲۰۲۵) بازدهی ۹۹٫۲ درصدی را حفظ میکند. به مرور زمان، الگوریتم از هر شتابدهی یاد میگیرد—و با ایجاد محدودههای عملیاتی ویژه برای هر زیرلایه، امکان افزایش ظرفیت تولید را بدون نیاز به ارزیابی مجدد کیفیت چاپ فراهم میسازد. نتیجهای که حاصل میشود، یک دستگاه کُدگذار پایدار و هوشمند است که بهطور کامل برای نیازهای نسل بعدی سریالسازی، انطباق با مقررات و تولید انعطافپذیر آماده است.
پرسشهای متداول
۱. تنظیم سرعت چاپگرهای جت جوهری پیوسته چگونه بازده تولید را بهبود میبخشد؟
با امکان تنظیم سرعت نوار نقاله در زمان واقعی بدون توقف، قابلیت تنظیم سرعت CIJ باعث حذف توقفهای خط تولید و افزایش سرعت متوسط خط میشود و در نتیجه رد بستهها و زمان ایست کاهش مییابد.
۲. تفاوتهای اصلی بین فناوری جت جوهر پیوسته و فناوری قطرهبراساسدرخواست چیست؟
CIJ از جریانی پیوسته استفاده میکند که هر ثانیه هزاران قطره تولید میکند، در حالی که DOD هر قطره را بر اساس دستورالعمل تولید میکند. CIJ امکان چاپ با سرعت بالاتر و پایدارتر را در محدوده وسیعتری از سرعتهای نوار فراهم میکند نسبت به DOD.
۳. کنترل تطبیقی سرعت چگونه تعداد رد شدنهای چاپ را کاهش میدهد؟
کنترل تطبیقی سرعت از بازخورد انکودر، سنسورهای ویسکوزیته و یادگیری ماشینی برای پیشبینی تغییرات سرعت خط استفاده میکند و این امکان را فراهم میسازد که تنظیمات پیشگیرانه انجام شوند تا عیوب به حداقل برسند و کیفیت بالای چاپ حفظ شود.
۴. چرا ویسکوزیته جوهر در هنگام تنظیم سرعت اهمیت دارد؟
تغییرات در سرعت، شرایط برشی در نازل را تغییر میدهد و میتواند ویسکوزیته جوهر را جابهجا کند. کنترل دقیق ویسکوزیته، تشکیل قطرات منظم را تضمین میکند و خوانایی را در طول انتقالهای سریع حفظ مینماید.
۵. نقش همگامسازی هوشمند در سیستمهای CIJ چیست؟
از طریق ارتباط بلادرنگ مبتنی بر OPC UA با PLCهای نوار نقاله، همگامسازی هوشمند تغییرات سرعت را بهصورت یکپارچه انجام میدهد و خطاهای احتمالی و زمانهای ایست را در تولید انبوه کاهش میدهد.
فهرست مطالب
-
چگونه تنظیم سرعت چاپگر جت جوهر پیوسته، ظرفیت تولید را در تولید انبوه افزایش میدهد
- فیزیک کنترل سرعت جریان پیوسته در مقابل محدودیتهای روش «قطرهبررویدرخواست»
- شواهد موردی: افزایش ۲۳ درصدی ظرفیت تولید از طریق کالیبراسیون پویای سرعت در خطوط بستهبندی
- حفظ کیفیت چاپ در حین تنظیم سرعت چاپگرهای جت جوهری پیوسته
- ادغام تنظیم سرعت چاپگر جت جوهر پیوسته در سیستمهای تولید هوشمند
- آمادهسازی تولید انبوه برای آینده با کنترل تطبیقی سرعت چاپگر جت جوهری پیوسته
- پرسشهای متداول