 EN

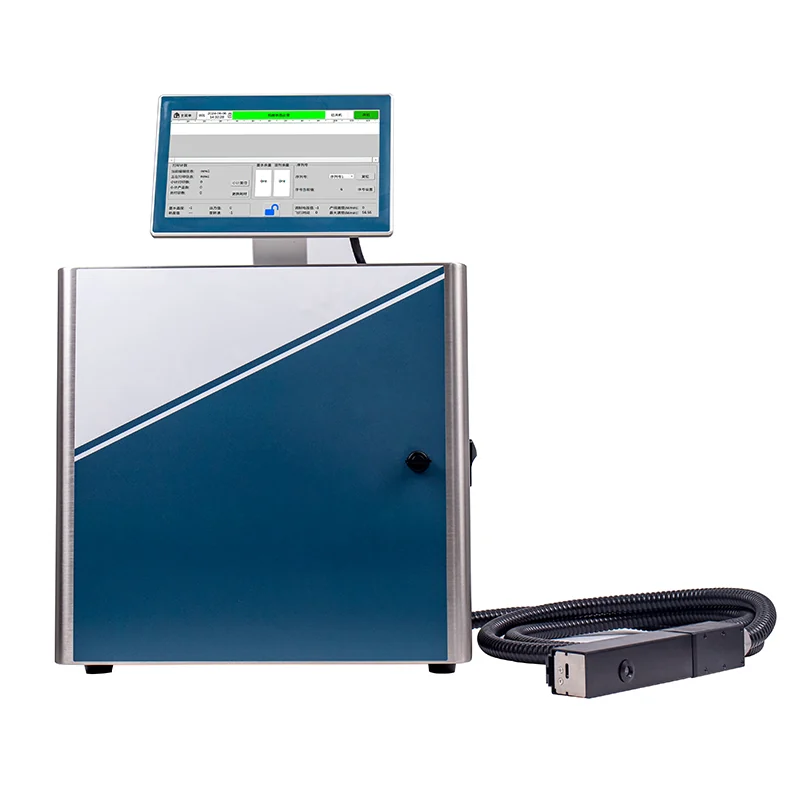
Sürekli Mürekkep Püskürtmeli Yazıcı Hız Ayarlamasının Toplu Üretimde Verimliliği Nasıl Artırdığı
Hat hızı, yüksek hacimli kodlama işlemlerinde ana değişkendir. Sürekli mürekkep püskürtmeli (CIJ) yazıcı hız ayarlaması, üretim ekiplerinin işaretleme sistemlerini yeniden ayarlamak için durmadan konveyör hızını değiştirmesine olanak tanır; bu da kodlayıcıyı sabit bir bileşenden, verimliliği optimize eden ve tepki veren bir varlığa dönüştürür.
Sürekli Akış Hız Kontrolünün Fiziği ile Damla Üzerine Talep (Drop-on-Demand) Sınırlamaları Arasındaki Karşılaştırma
Sürekli mürekkep püskürtmeli yazıcı hız ayarlaması, sürekli akış mimarisine dayanır: bir yazıcı başlığı saniyede 70.000–110.000 şarjlı damla yayar; yalnızca kod için gerekli olan damlalar elektrostatik olarak ürün üzerine yönlendirilirken, kullanılmayan damlalar mürekkep deposuna geri döner. Bu kapalı çevrim sıvı dinamiği, hızlı hat hızı değişiklikleri sırasında bile jet basıncı ve hızında istikrarı korur. Operatörler, damlaların hızlı hareket eden yüzeylerle tam olarak eş zamanlı olmasını sağlamak için pompa basıncını, nozul tahrik frekansını ve sapma şarjını ayarlar.
Buna karşılık, damla üzerine talep (DOD) teknolojileri, piezo veya termal aktüasyon yoluyla her damlayı yalnızca komut alındığında üretir. Yüksek altlık hızlarında DOD sistemleri, doğasından kaynaklanan fiziksel sınırlamalarla karşılaşır: sıvının yeniden doldurulma süresi ateşleme frekansını kısıtlar ve damla oluşumu hareketle tam olarak senkronize olmalıdır. Endüstriyel termal DOD yazıcılar genellikle 100 m/dak civarında maksimum hıza ulaşırken, modern CIJ sistemleri 470 m/dak’tan fazla hızlarda okunabilir, yüksek kontrastlı kodlar sağlamayı sürdürür (2023 sektör kıyaslama verileri). Daha hızlı akış hızı aynı zamanda uçuş süresini kısaltarak aerodinamik sapmayı en aza indirir. Hız uyarlama i̇çinde sürekli akışın kendisi üzerinden gerçekleştiği için—yeniden doldurma gecikmeleri olmadan—CIJ, çok daha geniş bir hız aralığında güvenilir değişken veri baskılamayı destekler. Bu temel fiziksel avantaj, yüksek verimli ambalaj hatlarının dinamik, karışık SKU’lu üretim ortamları için CIJ’yi tutarlı şekilde tercih etmesinin nedenini açıklar.
Vaka Kanıtı: Ambalaj Hatlarında Dinamik Hız Kalibrasyonu ile %23 Verim Artışı
Önde gelen bir gıda ambalaj entegratörü tarafından 2023 yılında gerçekleştirilen bir uygulama, dinamik hız kalibrasyonu uygulandıktan sonra %23'lük bir üretim kapasitesi artışı gösterdi. Entegrasyondan önce operatörler, ürün boyutları arasında geçiş yaparken hattı elle yavaşlatıyor veya duraklatıyordu—sabit baskı parametreleri, daha yüksek hızlarda bulanıklaşma ve okunaksız parti kodlarına neden oluyordu. CIJ yazıcıyı doğrudan konveyör enkoder geribildirimine bağlayarak ve PLC hız sinyallerini pompa basıncına, sapma voltajına ve faz zamanlamasına eşleyerek sistem, damla yerleştirmesini ±%15'lik hız modülasyonu içinde ayarladı. Damla yerleştirme değişimi, tam hız aralığında %0,5'in altında kaldı—bu da kesintisiz hızlanmayı mümkün kıldı. Kazanç, konveyör duruşlarının azalması, paket reddinin düşmesi ve vardiya süresince ortalama hattın daha yüksek hızda çalışması sayesinde elde edildi. Bu örnek, CIJ hız ayarının değerinin yalnızca yazıcı başlığının yetenekleriyle sınırlı olmadığını gösteriyor: bu değer, ambalaj hareketiyle gerçek zamanlı koordinasyona bağlıdır. Bu tür sonuçlar, gıda, içecek ve farmasötik hatlarda dinamik kalibrasyonun yaygın benimsenmesini yansıtır—burada üretim kapasitesi, birim maliyeti doğrudan belirler.
Sürekli Mürekkep Püskürtmeli Yazıcı Hız Ayarları Sırasında Baskı Kalitesini Koruma
Hız değişimleri sırasında baskı kalitesini korumak, yalnızca daha hızlı yazıcı kafası tepkisiyle değil, püskürtme akışının kararlılığına ve mürekkep akışkanının hassas kontrolüne bağlıdır. Aşağıdaki iki alt bölüm, operasyonel eşiği ve ölçeklenebilir, okunaklı kodlar için kararlılık sağlayan viskozite–sıcaklık–hız üçgenlemesini tanımlar.
Püskürtme Akışı Kararlılık Eşiği: ±%15 hız modülasyonu boyunca damla yerleştirme değişiminin <%0,5 olmasını sağlama
Yüksek hızda çalışan ambalaj hatlarında, jet akışı kararlılığı, şarj elektrodu zamanlaması, yazıcı kafası konumu ve taşıyıcı kodlayıcı darbeleri arasında sıkı bir eşzamanlılık gerektirir. ±%15’lik hız modülasyonu sırasında oluşan faz gecikmesi, damla iniş konumlarını kaydırır ve bu da kod okunabilirliğini düşürür. 2023 yılı ambalaj denetimlerinden elde edilen saha verileri, açık çevrim sistemlerinin hızlanma/ yavaşlama kenarlarında %2–%3'lük yerleştirme hatasına kadar sapabildiğini göstermektedir; buna karşılık kapalı çevrim hız kalibrasyonu sapmayı %0,4–%0,5 aralığında tutar. Kararlı taşıyıcı geribildirimi—değişken frekanslı sürücüler aracılığıyla sağlanır—ve düzenli yazıcı kafası-kodlayıcı kalibrasyonu temel kontrol yöntemleridir. Operatörler ayrıca uydu damlalarının oluşumunu izlemelidir; çünkü ana damla doğru yere düşse bile yanlış yerleştirilen uydu damlaları, yerleştirme sapmasına katkı sağlar. Kalite sistemleri, yerleştirme standart sapması %0,35'i aştığında alarm tetiklemelidir; böylece %0,5'lik tolerans sınırına ulaşmadan önce proaktif düzeltme yapılabilir. Bu eşiğin, kısa süreli hızlanma patlamaları, ürün aralıkları ve kayış kaymaları gibi durumlara karşı dayanıklı olması gerekir; ancak kod kontrastı veya okunabilirliği açısından hiçbir ödün verilmemelidir. Uzun süreli çok vardiyalı çalışmalarda sapmayı en aza indirmek için her 4–6 saatte bir kalibrasyon kontrolü yapılmalıdır.
Tutkal Viskozitesi–Sıcaklık–Hız Üçgenlemesi ile Tutarlı Yüksek Hız Performansı
Hız değişiklikleri, memedeki kayma koşullarını değiştirirken; ortam sıcaklığı dalgalanmaları ve çözücü buharlaşması mürekkep viskozitesini etkiler. Etkili CIJ hız ayarı, viskoziteyi, sıcaklığı ve hızı tek bir kontrol döngüsünde birbirine bağlı değişkenler olarak ele alır. 2023 üretim mürekkebi çalışmaları sırasında 5 °C’lik bir sıcaklık artışı, damla kopma zamanlamasını bozacak kadar viskoziteyi değiştirdi—bu da kod yerleştirmesini %0,5 kalite penceresinin dışına itti. Otomatik viskozimetrelere ve entegre mürekkep sıcaklık kontrol sistemlerine sahip olmak, çözücü dozajını ve ısıtıcı ayarlarını gerçek zamanlı olarak dinamik olarak ayarlayarak bu kaymayı karşılar. Hızlı kuruyan mürekkepler, yalnızca viskozite memenin optimal püskürtme aralığında kalırsa yüksek hızda üretim hatlarında kullanılabilir. Bu nedenle operatörler, hız geçişleri sırasında sadece konveyör hızını değil, üç eksenin tamamını izlemelidir. Bu kapalı çevrim yaklaşımı, nöbet değişimleri, mevsimsel sıcaklık dalgalanmaları ve hızlı SKU değişimi sırasında baskı kontrastını ve kod okunaklığını korur. Gerçek zamanlı viskozite eğilim analizi ayrıca manuel çözücü müdahalelerini ve plansız duruş sürelerini azaltır—böylece üretim hacmi artarken okunaklılık da korunur.
Akıllı Üretim Sistemlerine Sürekli Mürekkep Püskürtmeli Yazıcı Hız Ayarı Entegrasyonu
PLC Kontrollü Konveyör Hatlarıyla OPC UA Destekli Gerçek Zamanlı Eşzamanlama
Sürekli mürekkep püskürtmeli yazıcı hız ayarı, OPC UA (Açık Platform İletişimleri Birleşik Mimarisi) ve PLC kontrollü konveyörler aracılığıyla akıllı üretim ekosistemlerine sorunsuz bir şekilde entegre olur. Gerçek zamanlı hız ve konum verisi alışverişi—her birkaç milisaniyede bir—yazıcının ürün aralığı değişmeden önce modülasyonu önceden ayarlamasını sağlar; bu da lekelenmeyi ve kod atlamalarını ortadan kaldırır. Sabit hızla çalışmanın aksine, bu kapalı döngü eşzamanlılığı, üretim hattında durmalar olmadan yüksek hacimli ambalajlama, elektronik ürün işaretleme ve farmasötik seri numaralandırma işlemlerini destekler. Uygulamada, eşzamanlı hız modülasyonu planlanmamış duruş sürelerini ve operatör müdahalesini azaltır; böylece vardiyalar boyunca tekrarlanabilir baskı kalitesi sağlanır. Sonuç olarak, hız değişiklikleri otomatik olarak—elle değil—gerçekleştirilir; bu da kodlayıcıyı birbiriyle uyumlu ve otonom çalışma ilkeleriyle uyumlu, Endüstri 4.0 standartlarına hizmet eden daha hızlı, veri odaklı bir süreç yaratır.
Uyarlanabilir Sürekli Mürekkep Püskürtmeli Yazıcı Hız Kontrolü ile Kütle Üretiminin Geleceğe Hazırlanması
Uyarlanabilir hız kontrolü, CIJ yazıcıyı kendini düzeltme yeteneğine sahip bir üretim varlığına dönüştürür. Bu özellik, kodlayıcı geri bildirimi, satır içi viskozite sensörleri ve hafif makine öğrenimi modellerini birleştirerek, çizgi hızında yapılacak bir değişikliğin damla yerleştirmeyi ne zaman dengesiz hale getireceğini öngörür ve kusurlar oluşmadan önce şarj elektrodu zamanlamasını proaktif olarak ayarlar. Yüksek çeşitlilikli ambalaj uygulamalarında bu kapalı çevrim yaklaşımı, sabit manuel ayar noktalarına kıyasla (2024 ambalaj hattı denetimi) hız kaynaklı baskı reddetmelerini %14’e kadar azaltır. Toplu üretim, hızlı SKU değişimleri ve değişken konveyör hızları sırasında dayanıklılık kazanır.
Geleceğe yönelik çizgiler ayrıca ağ gecikmesini önlemek için hız kararlarını yazıcıya yerel olarak veren kenar tabanlı kontrol döngüleri kullanır. Toplanan performans verileri, analiz ve izlenebilirlik amacıyla hâlâ fabrika düzeyindeki MES platformlarına aktarılır. Nozül ve kanal akışının dijital ikizleri, üretim başlamadan önce hız artışlarını simüle eder ve mühendislerin yeni alt tabakalar için güvenli çalışma aralıklarını belirlemesine yardımcı olur. Erken benimseyiciler, uyarlamalı hız modülasyonunun pik mevsim sırasında %99,2 oranında kesintisiz çalışma süresi sağladığını bildirmiştir (2025 akıllı ambalaj kıyaslama ölçütü). Zamanla algoritma her hız artışından öğrenir ve baskı kalitesini yeniden nitelendirmeye gerek kalmadan daha yüksek verimlilik sağlayan alt tabaka özel çalışma sınırlarını oluşturur. Sonuç olarak, bir sonraki nesil seri numaralandırma, düzenleyici uyumluluk ve çevik üretim gereksinimleri için tamamen hazır, kararlı ve akıllı bir kodlayıcı elde edilir.
SSS
1. Sürekli mürekkep püskürtmeli yazıcıların hız ayarlaması üretim verimini nasıl artırır?
Taşıma bandının hızını durdurmadan gerçek zamanlı olarak ayarlamaya izin vererek, CIJ hız ayarı üretim hattındaki duraklamaları ortadan kaldırır ve ortalama hat hızını artırır; bu da paket reddini ve duruş süresini azaltır.
2. Sürekli mürekkep püskürtmeli (CIJ) ve isteğe bağlı damla oluşturma (DOD) teknolojileri arasındaki temel farklar nelerdir?
CIJ, saniyede binlerce damla üreten sürekli bir akım kullanırken, DOD her damlayı komut üzerine üretir. CIJ, DOD’a kıyasla daha yüksek hızlara ve daha geniş bir hız aralığında kararlı baskıya olanak tanır.
3. Uyarlanabilir hız kontrolü baskı reddini nasıl azaltır?
Uyarlanabilir hız kontrolü, kodlayıcı geribildirimi, viskozite sensörleri ve makine öğrenimini kullanarak üretim hattı hızındaki değişiklikleri öngörür ve bu sayede kusurları en aza indiren, yüksek baskı kalitesini koruyan proaktif ayarlamalar yapılmasını sağlar.
4. Hız ayarları sırasında mürekkep viskozitesi neden önemlidir?
Hızdaki değişiklikler, memeden geçen mürekkebin kayma koşullarını değiştirir ve mürekkep viskozitesini etkileyebilir. Hassas viskozite kontrolü, tutarlı damla oluşumunu sağlar ve hızlı geçişler sırasında okunabilirliği korur.
5. Akıllı senkronizasyon, CIJ sistemlerinde hangi rolü oynar?
OPC UA destekli gerçek zamanlı iletişim ile konveyör PLC’leriyle entegre olan akıllı senkronizasyon, hız değişimlerinin sorunsuz gerçekleşmesini sağlar ve yüksek hacimli üretimde hata oranını ile duruş süresini azaltır.
İçindekiler Tablosu
-
Sürekli Mürekkep Püskürtmeli Yazıcı Hız Ayarlamasının Toplu Üretimde Verimliliği Nasıl Artırdığı
- Sürekli Akış Hız Kontrolünün Fiziği ile Damla Üzerine Talep (Drop-on-Demand) Sınırlamaları Arasındaki Karşılaştırma
- Vaka Kanıtı: Ambalaj Hatlarında Dinamik Hız Kalibrasyonu ile %23 Verim Artışı
- Sürekli Mürekkep Püskürtmeli Yazıcı Hız Ayarları Sırasında Baskı Kalitesini Koruma
- Akıllı Üretim Sistemlerine Sürekli Mürekkep Püskürtmeli Yazıcı Hız Ayarı Entegrasyonu
- Uyarlanabilir Sürekli Mürekkep Püskürtmeli Yazıcı Hız Kontrolü ile Kütle Üretiminin Geleceğe Hazırlanması
- SSS