 EN

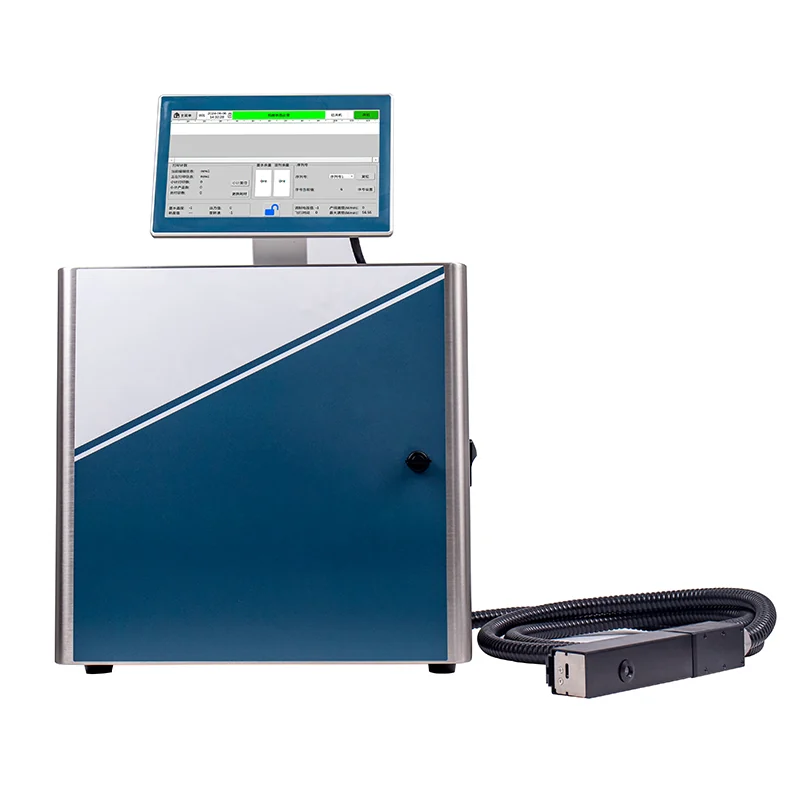
Jak dostosowanie prędkości drukarki ciągłego strumienia atramentu zwiększa wydajność w masowej produkcji
Prędkość linii jest główną zmienną w kodowaniu o wysokiej objętości. Dostosowanie prędkości drukarki ciągłego strumienia atramentu (CIJ) umożliwia zespołom produkcyjnym zmianę prędkości taśmy transportera bez konieczności zatrzymywania procesu w celu ponownej kalibracji systemów znakowania — przekształcając urządzenie znakujące z elementu statycznego w dynamiczny, elastyczny zasób optymalizujący wydajność.
Fizyka kontroli prędkości ciągłego strumienia w porównaniu z ograniczeniami technologii Drop-on-Demand
Dostosowanie prędkości drukarki ciągłego strumienia atramentu opiera się na architekturze ciągłego strumienia: głowica drukująca emituje 70 000–110 000 naładowanych kropelek na sekundę; tylko te, które są potrzebne do wydrukowania kodu, są elektrostatycznie odchylane na produkt, podczas gdy nieużywane krople krążą ponownie do zbiornika atramentu. Ta zamknięta pętla dynamiki płynów zapewnia stabilne ciśnienie i prędkość strumienia – nawet przy szybkich zmianach prędkości linii produkcyjnej. Operatorzy dostosowują ciśnienie pompy, częstotliwość sterowania dyszą oraz ładunek odchylający, aby dokładnie zsynchronizować moment uderzenia kropelek z szybko poruszającymi się podłożami.
Z drugiej strony technologie typu drop-on-demand (DOD) generują każdą kroplę wyłącznie na żądanie – za pośrednictwem aktywacji piezoelektrycznej lub termicznej. Przy wysokich prędkościach podłoża systemy DOD napotykają wrodzone ograniczenia fizyczne: czas uzupełniania płynu ogranicza częstotliwość wyzwalania, a tworzenie kropli musi być dokładnie zsynchronizowane z ruchem. Przemysłowe drukarki termiczne DOD osiągają zwykle maksymalną prędkość rzędu 100 m/min, podczas gdy nowoczesne systemy CIJ utrzymują czytelne, wysokokontrastowe kody przy prędkościach przekraczających 470 m/min (według standardów branżowych z 2023 r.). Wyższa prędkość strumienia skraca również czas lotu kropli, minimalizując dryf aerodynamiczny. Ponieważ adaptacja prędkości zachodzi w ciągu w samym ciągłym strumieniu – bez opóźnień związanych z uzupełnianiem – systemy CIJ zapewniają niezawodne drukowanie danych zmiennych w znacznie szerszym zakresie prędkości. Ta podstawowa przewaga fizyczna wyjaśnia, dlaczego linie pakujące o dużej wydajności konsekwentnie wybierają technologię CIJ w dynamicznych środowiskach produkcji z mieszanymi SKU.
Przykład potwierdzający: wzrost wydajności o 23% dzięki dynamicznej kalibracji prędkości na liniach pakujących
Wdrożenie z 2023 roku przeprowadzone przez wiodącego integratora rozwiązań do opakowań żywności wykazało wzrost wydajności o 23% po wprowadzeniu dynamicznej kalibracji prędkości. Przed integracją operatorzy ręcznie zwalniali lub zatrzymywali linię podczas przełączania się między różnymi rozmiarami produktów – stałe parametry druku powodowały rozmycie i nieczytelne kody partii przy wyższych prędkościach. Poprzez bezpośrednie połączenie drukarki CIJ ze sprzężeniem enkodera taśmy transportowej oraz mapowanie sygnałów prędkości PLC na ciśnienie pompy, napięcie odchylenia i czasowanie fazy system dostosowywał umiejscowienie kropli w zakresie ±15% modulacji prędkości. Zmienność umiejscowienia kropli pozostawała poniżej 0,5% w całym zakresie prędkości – umożliwiając nieprzerwaną akcelerację. Korzyści wynikły z mniejszej liczby zatrzymań taśmy transportowej, zmniejszonej liczby odrzucanych opakowań oraz wyższej średniej prędkości linii w trakcie zmiany roboczej. Ten przypadek podkreśla, że wartość dostosowania prędkości drukarek CIJ wykracza poza możliwości głowicy drukującej: zależy ona od rzeczywistego współdziałania z ruchem opakowań. Takie rezultaty odzwierciedlają szerokie wdrożenie dynamicznej kalibracji w liniach produkcyjnych żywności, napojów i farmaceutyków – gdzie wydajność bezpośrednio określa koszt jednostkowy.
Utrzymanie jakości druku podczas ciągłej regulacji prędkości drukarki typu inkjet
Utrzymanie jakości druku podczas zmian prędkości zależy od stabilności strumienia kropelek i precyzyjnej kontroli przepływu atramentu – nie tylko od szybszej odpowiedzi głowicy drukującej. Poniższe dwa podrozdziały określają progowe warunki działania oraz triangulację lepkości–temperatury–prędkości niezbędną do uzyskania stabilnych i czytelnych kodów w skali przemysłowej.
Progi stabilności strumienia kropelek: zapewnienie zmienności położenia kropelek na poziomie <0,5 % przy modulacji prędkości w zakresie ±15 %
Na szybkich liniach pakowania stabilność strumienia strzykawkowego wymaga ścisłej synchronizacji między chwilą naładowania elektrody, położeniem głowicy drukującej oraz impulsami enkodera taśmy transportowej. Każde opóźnienie fazowe podczas modulacji prędkości w zakresie ±15% przesuwa pozycje upadku kropelek — pogarszając czytelność kodów. Dane z terenu ze sprawdzianów pakowania przeprowadzonych w 2023 r. wykazują, że systemy otwarte mogą ulec dryfowi do błędu umiejscowienia na poziomie 2–3% przy przejściach na maksymalne prędkości, podczas gdy kalibracja prędkości w układzie zamkniętym ogranicza wahania do 0,4–0,5%. Kluczowymi czynnikami zapewniającymi stabilną informację zwrotną od taśmy transportowej — dostarczaną za pośrednictwem falowników — oraz regularną kalibrację położenia głowicy drukującej względem enkodera. Operatorzy powinni również monitorować tworzenie się kropelek satelitarnych, ponieważ nieprawidłowo umieszczone krople satelitarne są uwzględniane przy obliczaniu odchylenia umiejscowienia, nawet jeśli główna kropla trafia w odpowiednie miejsce. Systemy jakości powinny uruchamiać alarmy, gdy odchylenie standardowe umiejscowienia przekroczy 0,35%, umożliwiając korekcję proaktywną przed osiągnięciem granicy tolerancji wynoszącej 0,5%. Ten próg musi być odporny na krótkotrwałe skoki przyspieszenia, przerwy między produktami oraz poślizg taśmy — bez pogarszania kontrastu ani czytelności kodów. Sprawdzanie kalibracji co 4–6 godzin minimalizuje dryf podczas długotrwałych, wieloszmigowych cykli pracy.
Trójkąt lepkości atramentu–temperatura–prędkość zapewniający spójną wydajność w wysokich prędkościach
Zmiany prędkości wpływają na warunki ścinania w dyszy, podczas gdy fluktuacje temperatury otoczenia oraz parowanie rozpuszczalnika zmieniają lepkość atramentu. Skuteczna regulacja prędkości w technologii CIJ traktuje lepkość, temperaturę i prędkość jako zmienne wzajemnie zależne w jednej pętli sterowania. W badaniach przemysłowych nad atramentami przeprowadzonych w 2023 roku wzrost temperatury o 5°C wystarczył, by zmienić lepkość na tyle, że zakłócono moment rozpadu kropelek — co spowodowało przesunięcie ich położenia poza dopuszczalny zakres jakościowy wynoszący 0,5%. Automatyczne wiskozymetry oraz zintegrowane systemy kontroli temperatury atramentu eliminują ten efekt dryfu poprzez dynamiczną, rzeczywistoczasową korektę dawkowania rozpuszczalnika i ustawień grzałek. Atramenty szybkoschnące pozwalają na pracę linii w wysokich prędkościach wyłącznie wtedy, gdy lepkość pozostaje w optymalnym zakresie strumienia dla danej dyszy. Dlatego operatorzy muszą monitorować wszystkie trzy parametry — nie tylko prędkość taśmy transportowej — podczas zmian prędkości. Takie podejście z zamkniętą pętlą zapewnia stałą kontrastowość nadruku i czytelność kodów w trakcie zmian pracy, wahania temperatury sezonowej oraz szybkiej wymiany SKU. Analiza trendów lepkości w czasie rzeczywistym redukuje również liczbę ręcznych interwencji z użyciem rozpuszczalnika i nieplanowanego postoju — co chroni czytelność kodów przy jednoczesnym wzroście wydajności.
Integrowanie dostosowywania prędkości drukarki ciągłego strumienia atramentu do systemów inteligentnej produkcji
Synchronizacja w czasie rzeczywistym z wykorzystaniem OPC UA z liniami transportowymi sterowanymi PLC
Dostosowanie prędkości drukarki ciągłego strumienia atramentu (CIJ) integruje się bezproblemowo w ekosystemy inteligentnej produkcji dzięki OPC UA (Open Platform Communications Unified Architecture) oraz taśmom transportowym sterowanym przez PLC. Wymiana danych o rzeczywistej prędkości i położeniu co kilka milisekund umożliwia drukarce wcześniejszą korektę modulacji przed zmianą odległości między produktami, eliminując rozmazania i pominięte kody. W przeciwieństwie do pracy z ustaloną prędkością, ta synchronizacja w pętli zamkniętej wspiera masową produkcję opakowań, znakowanie wyrobów elektronicznych oraz sekwencjonowanie leków w przemyśle farmaceutycznym bez konieczności zatrzymywania linii. W praktyce zsynchronizowana regulacja prędkości zmniejsza nieplanowane postoje i ingerencję operatora, zapewniając powtarzalną jakość nadruku w każdej zmianie. Wynikiem jest szybszy, oparty na danych proces, w którym zmiany prędkości wykonują się automatycznie – nie ręcznie – dostosowując urządzenie do zasad Industry 4.0 dotyczących interoperacyjności i autonomii.
Zabezpieczenie masowej produkcji na przyszłość dzięki adaptacyjnej kontroli prędkości drukarek ciągłego strumienia atramentu (CIJ)
Adaptacyjna kontrola prędkości przekształca drukarkę CIJ w samo-korekcyjny zasób produkcyjny. Łączy ona sygnały zwrotne z enkodera, czujniki lepkości inline oraz lekkie modele uczenia maszynowego, aby przewidywać, kiedy zmiana prędkości linii zakłóci dokładność umieszczania kropelek — i proaktywnie dostosować moment naładowania elektrody przed wystąpieniem wad. W przypadku opakowań o wysokiej różnorodności (high-mix) to podejście w pętli zamkniętej zmniejsza odrzuty związane z prędkością druku nawet o 14% w porównaniu do statycznych, ręcznie ustawianych punktów (audyt linii produkcyjnej z 2024 r.). W produkcji masowej zwiększa odporność podczas szybkich zmian SKU oraz przy zmiennej prędkości taśmy transportowej.
Przyszłościowe linie wykorzystują również pętle sterowania oparte na krawędzi sieci — decyzje dotyczące prędkości pozostają lokalne w drukarce, co eliminuje opóźnienia sieciowe. Zbiorcze dane dotyczące wydajności nadal są przekazywane do platform MES na poziomie zakładu w celu analizy i śledzenia. Cyfrowe bliźniaki dyszy i kanału odpływowego symulują zmiany prędkości przed rozpoczęciem produkcji, pomagając inżynierom określić bezpieczne zakresy pracy dla nowych podłoży. Wczesni użytkownicy donoszą, że adaptacyjna regulacja prędkości zapewnia 99,2% czasu gotowości podczas sezonu szczytowego (według benchmarku inteligentnego opakowania z 2025 r.). Z biegiem czasu algorytm uczy się na podstawie każdej zmiany prędkości — tworząc zakresy pracy specyficzne dla poszczególnych podłoży, co umożliwia zwiększenie przepustowości bez konieczności ponownej walidacji jakości druku. Wynikiem jest stabilny, inteligentny kodujący urządzenie w pełni przygotowane na wymogi nowej generacji serializacji, zgodności regulacyjnej oraz elastycznego wytwarzania.
Najczęściej zadawane pytania
1. W jaki sposób dostosowanie prędkości drukarki CIJ poprawia przepustowość produkcji?
Dzięki umożliwieniu rzeczywistych korekt prędkości taśmy transportowej bez konieczności jej zatrzymywania, regulacja prędkości technologii CIJ eliminuje przerwy w pracy linii i zwiększa średnią prędkość linii, co zmniejsza odrzucanie opakowań oraz czas przestoju.
2. Jakie są główne różnice między technologią ciągłego strumienia atramentu (CIJ) a technologią kropli na żądanie (DOD)?
CIJ wykorzystuje ciągły strumień emitujący tysiące kropelek na sekundę, podczas gdy DOD generuje każdą kroplę na żądanie. CIJ obsługuje wyższe prędkości oraz zapewnia stabilne drukowanie w szerszym zakresie prędkości niż DOD.
3. W jaki sposób adaptacyjna kontrola prędkości zmniejsza liczbę odrzuconych wydruków?
Adaptacyjna kontrola prędkości wykorzystuje sygnały zwrotne z enkodera, czujniki lepkości oraz uczenie maszynowe do przewidywania zmian prędkości linii, umożliwiając proaktywne korekty minimalizujące wady i utrzymujące wysoką jakość druku.
4. Dlaczego lepkość atramentu ma znaczenie podczas korekt prędkości?
Zmiany prędkości zmieniają warunki ścinania w dyszy i mogą przesunąć lepkość farby. Precyzyjna kontrola lepkości zapewnia spójne tworzenie kropelek i utrzymuje czytelność podczas szybkich przejść.
5. Jaką rolę odgrywa inteligentna synchronizacja w systemach CIJ?
Dzięki komunikacji w czasie rzeczywistym z PLC taśmociągów za pośrednictwem OPC UA inteligentna synchronizacja zapewnia płynne zmiany prędkości, ograniczając błędy i przestoje w produkcji masowej.
Spis treści
-
Jak dostosowanie prędkości drukarki ciągłego strumienia atramentu zwiększa wydajność w masowej produkcji
- Fizyka kontroli prędkości ciągłego strumienia w porównaniu z ograniczeniami technologii Drop-on-Demand
- Przykład potwierdzający: wzrost wydajności o 23% dzięki dynamicznej kalibracji prędkości na liniach pakujących
- Utrzymanie jakości druku podczas ciągłej regulacji prędkości drukarki typu inkjet
- Integrowanie dostosowywania prędkości drukarki ciągłego strumienia atramentu do systemów inteligentnej produkcji
- Zabezpieczenie masowej produkcji na przyszłość dzięki adaptacyjnej kontroli prędkości drukarek ciągłego strumienia atramentu (CIJ)
- Najczęściej zadawane pytania