 EN

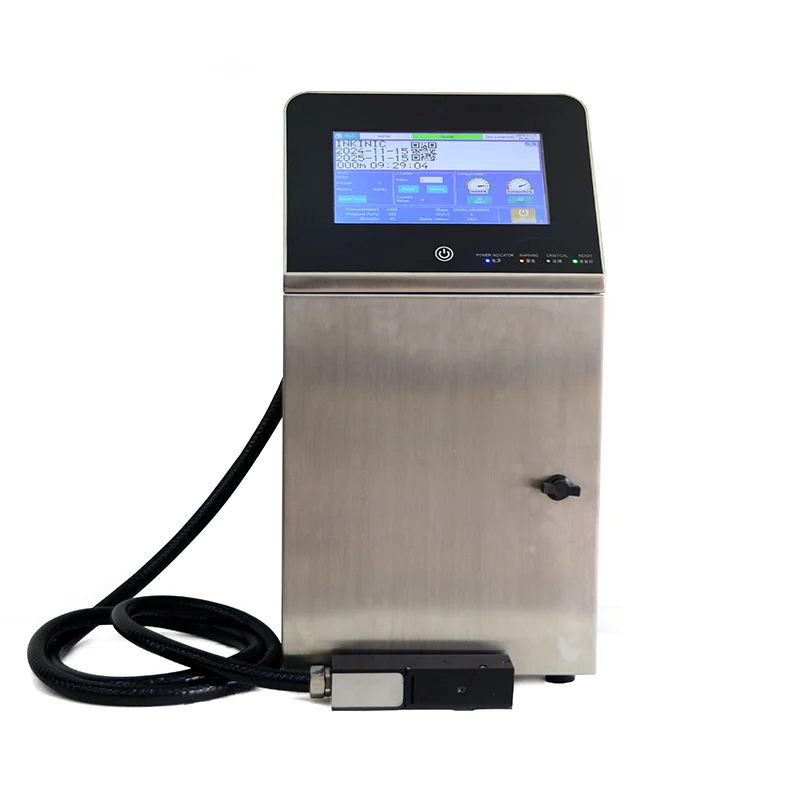
Kasdieninė ir profilaktinė nuolatinio juodalo spausdintuvų purkštukų priežiūra
Įprastinės patikros kontrolinis sąrašas: vizualinės patikros, slėgio stabilumas ir juodalo srauto vientisumas
Tvarkingas kasdienis patikrinimas neleidžia daugumai purkštukų gedimų paveikti kodo kokybės. Pradėkite vizualiai tikrinti purkštuką, griovį ir spausdinimo galvutės dangtelį – ieškokite išdžiūvusio dažų sluoksnio, tirpiklio miglos arba išsibarstęs lašų, kurie visi rodo netinkamą srauto pertrūkimą. Įsitikinkite, kad dažų ir tirpiklio lygiai yra darbo ribose ir kad tiekimo linijoje nėra oro burbuliukų. Toliau patikrinkite slėgio stabilumą skaitydami dažų siurblio ir purkštuko slėgį operatoriaus skydelyje; reikšmės turi likti pastovios ir atitikti skysčių specifikacijas – nuolatinis nuokrypis dažnai rodo užsikimšusią slopintuvą arba susidėvėjusį filtrą. Galiausiai stebėkite dažų srautą trumpoje spausdinimo eigoje: tiesus, tolygus srautas su vienodu pertrūkimu ir be palydovinių lašų patvirtina nuolatinį dažų tekėjimą. Jei srautas lenkiasi, pulsuoja arba šlampa griovį, sustabdykite gamybos liniją ir išvalykite spausdinimo galvutę prieš kitą pamainą. Įrašykite kiekvieną stebėjimą – nedideli pokyčiai vėliau taps ankstyvaisiais įspėjimais apie nuokrypį ar užsikimšimą.
Tinkamas OEM patvirtintų valymo tirpiklių ir automatinės valymo ciklų naudojimas
Naudojant tik gamintojo patvirtintus valymo tirpiklius ant purkštuko, griovio ir dažų grąžinimo kelio. Bendrosios paskirties alkoholio arba ketono pagrindu paremti valymo skysčiai gali pažeisti sandarinimo elementus, išplėsti O-žiedus arba pakeisti dažų laidumą – dėl to atsiranda spausdinimo defektų ir brangūs remontai. Prieš rankinį valymą įvykdykite kontroliuojamą sustabdymą, kad purkštukas grįžtų į apsaugotą namų padėtį. Taikykite tirpiklį švariam, pluošto neturinčiam tamponui ir atsargiai nuvalykite išdžiūvusius dažus nuo purkštuko paviršiaus bei krūvio elektrodo – niekada neleiskite, kad spausdinimo galvutė būtų panardinama į tirpiklį, ir nešluostykite jos metalinėmis priemonėmis. Toliau paleiskite spausdintuvo automatinį nuplovimo ciklą, kuris nuplauna purkštuką, griovį ir grąžinimo kelią šviežiu tirpikliu bei padeda atstatyti lašų suskaidymą. Po nuplovimo atlikite vieną bandymo spausdinimą, kad patikrintumėte švarų lašų susidarymą ir visišką tirpiklio išgaravimą. Pakeiskite tirpiklio talpyklą prieš tai, kol ji taps pernelyg prisotinta ištirpintais dažais – gamintojo rekomendacijos nurodo keisti po kiekvienų 40–60 aktyvaus nuplovimo valandų arba tada, kai pastebimai padidėja tirpiklio klampumas.
Srovės purškimo spausdintuvų purkštukų užsikimšimo diagnozavimas ir šalinimas
Pagrindinės priežastys: tirpiklio garavimas, dalelių užterštumas ir dažų sudėties suskaidymas
Dygsnio užsikimšimas CIJ spausdintuvuose retai kyla dėl vienos priežasties. Trys pagrindinės šakninės priežastys yra tirpiklio garavimas, dalelių užterštumas ir dažų sudėties suskaidymas. Kai prietaisas neveikia, greitai garuojantis tirpiklis išgaruoja iš dygsnio plokštės, palikdamas sausų dažų nuosėdas viduje – pagal 2023 m. gamintojų techninės priežiūros ataskaitas, tai yra dažniausia užsikimšimo priežastis. Dalelių užterštumas įsiskverbia per aplinkos dulkes, šiukšles ar atsilupusias dažų skiltis cirkuliuojančioje sistemoje; net mažesnės nei 10 mikronų dalelės gali sutrikdyti srauto vientisumą. Dažų sudėties suskaidymas įvyksta tada, kai nesuderinami dažai, pasibaigęs galiojimo laikas tirpiklis ar neoriginalūs pildymo produktai sukelia pigmentų susilipimą ar laidžių druskų nuosėdų susidarymą. Cirkuliuojančiose sistemose tirpiklio praradimas taip pat padidina klampumą – tai pagreitina dumblo susidarymą ir siaurina dygsnio angą. Nors profilaktinės valymo procedūros naudojant gamintojo patvirtintą tirpiklį sumažina garavimu sąlygotą nuosėdų kaupimąsi, jos negali išspręsti chemiškai nestabilių ar užterštų dažų problemos.
Žingsnis po žingsnio užsikimšusių purkštukų diagnostika naudojant purkštukų patikros raštus ir diagnostinio režimo išvestis
Pradėkite nuo purkštukų patikros rašto: sveika CIJ gamina neperskirstytas linijas su vienodai išdėstytais lašais. Trūkstamos linijos dalys, nukrypusios srovės ar palydoviniai lašai rodo problemą. Toliau įveskite diagnostinį režimą, kad peržiūrėtumėte slėgio stabilumą ir šaudymo raštų stebėjimą – slėgio svyravimai dažnai rodo dalinį užsikimšimą ar orą įsiskverbiantį į sistemą. Patikrinkite griovelio srautą: silpnas ar neteisingai nukreiptas lašų surinkimas rodo purkštukų užsikimšimą. Atlikite trumpą valymą ir vėl atspausdinkite patikros raštą. Gerėjimas rodo minkštą išdžiūvusią spalvą; jei nukrypimai išlieka, reikia tikrinti išsamiau. Naudokite optinį lūpę arba spausdintuvo integruotąją optinę detekciją, kad išnagrinėtumėte purkštukų plokštę. Palyginkite išvestis prieš ir po valymo: dalinis atsigavimas rodo dalelių užterštumą; jei atsigavimo nėra – kietoji nuosėda ar spalvos sudėties sutrikimas. Įrašykite patikros rašto rezultatą, slėgio reikšmę ir valymo kartų skaičių, kad būtų galima atlikti tendencijų analizę ir prognozuoti techninę priežiūrą.
Po priežiūros patvirtinimas ir nuolatinio lašelinio spausdintuvo purkštukų stabilizavimas
Svarbūs patikrinimo veiksmai: griovio lygiavimas, nutekėjimų aptikimas, paleidimo ciklo patvirtinimas ir pavyzdžių spausdinimo analizė
Po purškiklio antgalio išvalymo arba pakeitimo patikrinkite griovio lygiavimą, kad dažų srautas visiškai patektų į griovio angą be bėgimo ar nukrypimo. Reguliuokite griovį mažais pokyčiais, kol dažų srautas bus švarus ir stabilus. Patikrinkite visus sujungimus, sandarinimus ir tirpiklio vamzdžius dėl dažų ar tirpiklio nuotėkų – net nedidelis lašojimas sutrikdo slėgį ir gali sukelti pakartotinius gedimus. Paleiskite visą paleidimo ciklą ir įsitikinkite, kad slėgis pasiekia gamintojo nurodytą diapazoną, o dažų srautas išlieka pastovus visą laiką, kol slėgis kyla. Spausdinkite bandymo bloką arba purškiklio tikrinimo raštą ir patikrinkite, ar nėra trūkstamų taškų, nukrypusių srautų ar netolygių lašų išdėstymo. Giliau suprasti padės aukšto dažnio kamera arba stroboskopinė vaizdinė analizė, kurios metu galima aptikti laikinusius purškiklio gedimus, nematomus statiniuose spaudiniuose. Įrašykite pradines reikšmes vakuumui, slėgiui ir lašų krūvio įtampai – jos tarnaus kaip atskaitos taškai ateities palyginimams ir ankstyvam nuokrypių aptikimui.
Dėmės srauto persiderinimo ir stabilizavimo protokolai, skirti atkurti lašų susidarymo tikslumą
Jei spausdinimo analizė rodo srautų nesuderintumą, reguliuokite krūvio elektrodą arba nukrypimo plokštę pagal spausdintuvo techninės priežiūros vadovą. Naudokite įmontuotus bandomuosius režimus, kad vizualizuotumėte lašų atskilimo laiką ir trajektoriją – keiskite varomosios įtampos ar moduliavimo parametrus tik gamintojo patvirtintose ribose. Prieš galutinius reguliavimus palaukite, kol dėmės temperatūra pasistabilės, nes klampumo pokyčiai tiesiogiai veikia atskilimo padėtį. Paleiskite trumpą gamybos bandymą ir patikrinkite vienodą lašų susidarymą be palydovinių lašų ar jų sujungimo. Pakartokite paleidimo ir išjungimo ciklus, kad patvirtintumėte, jog nusistovėjusi padėtis išlaikoma šiluminės ciklinės apkrovos sąlygomis. Išsaugokite galutinius parametrų nustatymus spausdintuvo konfigūracijos faile, kad taisytos reikšmės automatiškai įkeltųsi kito paleidimo metu – tai užtikrina pakartojamumą ir sumažina operatoriaus priklausomą kintamumą.
Dažniausiai paskyrančių klausimų skyrius
Kaip dažnai reikia valyti nuolatinio dėmių srauto spausdintuvų purškiklius?
Rekomenduojamos kasdienės patikros ir profilaktinė valymo procedūra naudojant gamintojo patvirtintus tirpiklius. Automatiniai išvalymo ciklai turi būti atliekami reguliariai, o tirpiklių talpyklos keičiamos pagal gamintojo nurodymus.
Kokie yra dažniausiai pasitaikančios purkštukų užsikimšimo priežastys?
Pagrindinės priežastys yra tirpiklio garavimas, dalelių užterštumas ir spausdinimo dažų sudėties suskilimas. Užterštumas gali atsirasti dėl aplinkos dulkių, išdžiūvusių dažų nuosėdų arba nesuderinamų spausdinimo dažų sudėčių.
Ką daryti, jei po reguliavimo purkštukų netikslumas išlieka?
Jei problemos išlieka, atlikite pakartotinę kalibravimo procedūrą pagal spausdintuvo techninio aptarnavimo vadovą, patikrinkite lašų atskyrimo laiką ir trajektoriją naudodami bandymo veiksenas bei patvirtinkite galimus klaidas, susijusias su klampumu, stabilizuodami dažų temperatūrą.