 EN

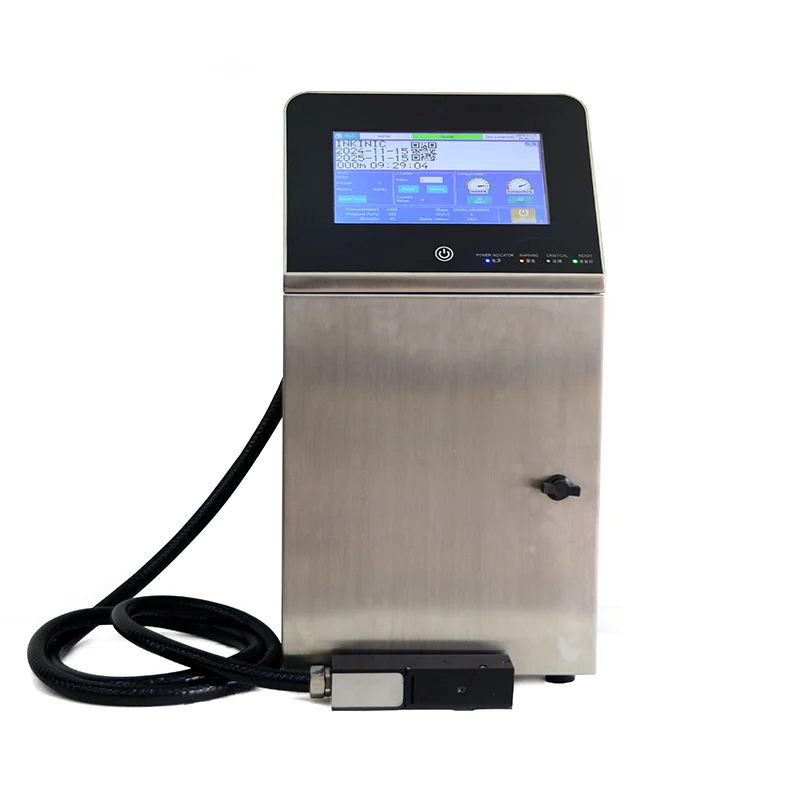
CIJ принтерлеринин күндүк жана алдын-ала сүзгүчтүн (nozzle) тазалоосу
Жумуштук текшерүүнүн чек-листиси: көрүнүп турган текшерүүлөр, басымдын туруктуулугу жана боялганын агышынын бирдейлиги
Тартибтүзүлгөн күндөлүк текшерүү коддун сапатына таасир этпейинче чыбыктын иштебеюүсүнөн алдын алууга жардам берет. Башта чыбык, жолук жана басып чыгаруучу баштын сырткы көрүнүшүн текшерип, курган боялган топурак, эриткичтин туманы же чачыранган тамчыларды издегиле—булар баарысы токтотулган агымдын туура эмес үзүлүшүнүн белгилери. Боялган жана эриткичтин деңгээли иштөө диапазонунда экендигин жана бекитилген линияда аба көпүрөлөрү пайда болбогондугун текшергиле. Андан кийин оператордун панелиндеги боялган насосу жана чыбыктын басымын окуп, басымдын туруктуулугун текшергиле; маанилер туруктуу болушу жана суюктуктун техникалык талаптарына ылайык келүүсү керек—маанилердин өзгөрүшү көпчүлүкдө тоскоолдун тосулган же фильтрдин изилген экендигин көрсөтөт. Акыркысы, кыска басып чыгаруу учурунда боялган агымды баакылагыла: түз, үзүлбөгөн агым, бирдей үзүлүш жана спутник тамчыларынын жоктугу боялган тез жана туруктуу агымын көрсөтөт. Эгер агым чөгөрсө, пульсацияланса же жолукка суу төгөлсө, линияны токтотуп, кийинки смена башталганга чейин басып чыгаруучу башты тазалагыла. Ар бир баакылоону жазып алыгыла—аз гана өзгөрүштөр дрейфтин же тосулганын ишке ашырылышынын баштапкы белгилери болуп саналат.
OEM тарабынан кабыл алынган тазалоо эритмэлери жана автоматташтырылган тазалоо циклдери туурасында колдонуу
Ноззул, желоб жана боя кайтаруу жолунда текшерилген OEM тазалоо эритмэлери гана колдонулсун. Жалпы спирт же кетон негиздүү тазалоочулар ооруктардын сапатын төмөндөтүшү, О-сакчылардын иши өзгөрүшү же боянын өткөрүмдүүлүгүнүн өзгөрүшүнө алып келет — бул басылган мамилелерде кемчиликтерге жана кыйынча түзөтүлүүчү түзөтүүлөргө алып келет. Колжүзүмдүү тазалоону баштаганга чейин, ноззул коргоого алынган үйгө кайтып келсин деп контролдун токтотулушун аткарыңыз. Эритмэни таза тазалоо тампонына төкүп, курган бояны ноззул бетинен жана заряд электродунан жумшак ыкма менен сүртүңүз — принт башын терең талкалап же металл куралдар менен царап таштабыңыз. Андан кийин, ноззул, желоб жана кайтаруу жолун таза эритмэ менен жууп, тамчылардын бөлүнүшүн калыбына келтирүүгө жардам берген автоматташтырылган тазалоо циклин иштетиңиз. Тазалоодон кийин, тамчылардын таза пайда болушун жана эритмэнин толугу менен бууланышын текшерүү үчүн бир синовный басылма иштетиңиз. Эритмэ контейнерин боянын эритилген массасы менен толгонго чейин алмаштырыңыз — OEM көрсөтмөлөрү аны активдуу тазалоо убактысында ар 40–60 сааттан кийин же вязкостун белгилүүлүк менен жогорулашында алмаштырууну көрсөтөт.
Үзгүлтсүз балкытма шайыр принтерлеринде чыбыкчанын тосулушун аныктоо жана чечүү
Тамак-аштын негизги себептери: эриткичтин бууланышы, бөлүкчөлөрдүн ластанышы жана шайырдын формуласынын бузулушу
ЖЖЖ принтерлеринин туташуусу бир эле фактордон көп эмес. Ал эми үч негизги себеп - бул эриткичтин бууланып кетиши, бөлүкчөлөрдүн кирүүсү жана сыянын бузулушу. 2023-жылга карата OEM тейлөө отчетторуна ылайык, идиш пластинасынан бош, тез кургатуучу эриткич бууланып, ичине кургатылган сыя калдыктары калтырылганда, бул тыгындардын негизги себеби болуп саналат. Көлөмү 10 микрондон төмөн бөлүкчөлөрдүн да реакциянын туруктуулугун бузушу мүмкүн. Боёктун курамынын бузулушу, шайкеш келбеген боёктор, мөөнөтү бүткөн эриткичтер же OEM эмес толтуруулар пигмент агломерациясына же өткөргүч туздун чөгүшүнө алып келгенде пайда болот. Кайра циркуляциялоо системаларында эриткичтин жоголушу лычты жогорулататбалтанын пайда болушун тездетет жана дюзелдин ачылышын тартат. OEM тарабынан бекитилген эриткич менен алдын алуучу тазалоо иштерин жүргүзүү бууланууга байланыштуу курамды азайтат, бирок химиялык жактан туруксуз же булганып калган сыяларды жок кыла албайт.
Түтүкчөлөрдүн кызматын текшерүүгө арналган кадам-кадамдык диагностика: түтүкчөлөрдүн текшерүү үлгүсү жана диагностикалык режими боюнча чыгарылган маалыматтарды колдонуу
Түтүкчөлөрдүн текшерүү үлгүсү менен баштаңыз: саолуу CIJ тезисиз сызыктарды жана бирдей түшүрүлгөн тамчыларды түзөт. Жетишпеген бөлүктөр, чапталган струялар же кошумча тамчылар кызматында кандайдыр бир кылчылык бар экенин көрсөтөт. Андан кийин диагностикалык режимге кирип, басымдын туруктуулугун жана атыш үлгүсүнүн мониторлоо маалыматтарын текшериңиз — басымдын оюп-түшүп тургандыгы көбүнчө жарымча тосулган же аба кирген дегенди билдирет. Гуттер агымын текшериңиз: зайлай түшүрүлгөн же түтүкчөлөрдүн жайгашуусу бузулган жагдай түтүкчөлөрдүн жабылып калганын көрсөтөт. Кыска чайкытма иштетип, текшерүү үлгүсүн кайрадан басып чыгарыңыз. Жакшаруу курган боялардын жумшак түрүн көрсөтөт; туруктуу чапталуу түтүкчөлөрдүн кылчылыгын тереңирээк текшерүүнү талап кылат. Оптикалык лупа же принтердин ичиндеги оптикалык детекторду колдонуп, түтүкчөлөрдүн пластинкасын текшериңиз. Алгачкы жана кийинки чыгарылган натыйжаларды салыштырыңыз: жарымча жакшаруу бөлүкчөлөрдүн ластыгын көрсөтөт; жакшаруу болбосо, катуу шлам же боялардын формуласынын бузулганын билдирет. Текшерүү үлгүсүнүн натыйжасын, басымдын маанисин жана чайкытма санын жазып алыңыз — бул тренддерди анализдөөгө жана алдын ала каршы чараларды пландоого жардам берет.
Техникалык кызматтан кийинки текшерүү жана үзгүлтүсүз инкжет принтердин тескериштеринин туруктуулугун камсыз кылуу
Маанилүү текшерүү этаптары: гуттердин орнотулушу, агып чыгыштын аныкталышы, ишке киргизүү циклини текшерүү жана үлгүлөрдү басып чыгарууну анализдөө
Түтүкчөнү тазалаган же алмаштырган соң, бардык булаңча түтүкчөнүн ичине толугу менен тийип, чачырап кетпей же айланып кетпей турганын текшерип, булаңчанын орнуна келтириңиз. Түтүкчөнүн жакшы тутумун камсыз кылуу үчүн булаңчаны кичинекей чоңдукта жылжытып, таза жана туруктуу тутумга жетишпейиниз. Бардык бириктирүүлөр, тыгыздаштыруучу салынмалар жана эриткичтүү шлангдарды бояжын же эриткичтин агып чыгышы үчүн текшерип, аз гана сүзүлүп чыгыш да басымды тургузбай калтырат жана кайталанган айыптарды пайда кылат. Толук ишке киргизүү циклин иштетип, басымды өндүрүүчү тарабынан көрсөтүлгөн диапазонго жетишпейиниз жана басымдын жогорулашы учурунда бояжын агымы туруктуу болушун текшерип, тастыктаңыз. Үлгү блок же түтүкчөнү текшерүү үлгүсүн басып чыгарып, жок болгон нүктөлөр, чачыраган струялар же түрлүү түшүү ордуна көңүл буруңуз. Тереңирээк талдоо үчүн, статикалык басылмаларда көрүнбөгөн аралыктар менен жүрүүчү струя айыптарын аныктоо үчүн жогорку тездиктеги камераны же стробоскоптук визуализацияны колдонуңуз. Вакуум, басым жана тамчылардын зарядынын кернеэсинин базалык маанилерин жазып алыңыз; бул маанилер кийинки салыштыруулар үчүн жана баштапкы айыптарды тез аныктоо үчүн эталон катары колдонулат.
Тамга түзүлүшүнүн тактыгын калыбына келтирүү үчүн боялган агымдын жаңыдан орнашуу жана туруктуулугун камсыз кылуу протоколдору
Эгерде басып чыгаруу анализи жеттөрдүн туура эмес орнашууну көрсөтсө, принтердин сервис көрсөтүү китебине ылайык заряд электродун же чапташтыруу пластинкасын түзөтүңүз. Тамгалардын бөлүнүш убактысын жана траекториясын көрсөтүү үчүн ичке тест режимдерин колдонуңуз — башкаруу кернеэси же модуляция параметрлерин гана OEM тарабынан кабыл алынган чектерде гана түзөтүңүз. Акыркы түзөтүүлөрдү жасоодон мурда боёк температурасынын туруктуулугун күтүңүз, анткени вязкостун өзгөрүшү бөлүнүш ордуна туздан таасир этет. Кыска өндүрүш үлгүсүн иштетип, спутник тамгалар же биригүүлөрсүз бирдей тамга түзүлүшүн текшерип чыгыңыз. Туура орнашуунун термалдык циклдөр боюнча сакталышын текшерүү үчүн иштетүү жана токтотуу циклдерин кайталап өтүңүз. Акыркы параметр орнотулуштарын принтердин конфигурация файлына сактап, түзөтүлгөн маанилер кийинки иштетүүдө автоматтык түрдө жүктөлсүн — бул кайталануучулукту камсыз кылат жана операторго байланыштуу өзгөрүштү минималдуу деңгээлге чейин түшүрөт.
Көп берилүүчү суроолор
Үзгүлтүсүз боёк струялык принтердин тескериштери канча жолу тазаланышы керек?
Күндүк текшерүүлөр жана OEM-тапшырылган эриткичтерди колдонуп алдын ала тазалоо керек. Автоматташтырылган чайкуу циклдери регулярдуу иштетилши керек, ал эми эриткичтердин сакталган контейнерлери өндүрүүчүнүн нускамасына ылайык алмаштырылышы керек.
Тескери тескери тосулардын башталышынын жайгылары кандай?
Эриткичтердин бууланышы, бөлүкчөлөр менен ласталуу жана боялардын формулаларынын бузулушу – баштапкы себептер. Ласталуу айланадагы чачыранган тозой, куруган боялардын чөкмөсү же бир бирине ылайыксыз боялардын формулалары аркылуу болушу мүмкүн.
Эгер тескери тескери тосулардын ортосундагы аралыктын туура келбөөсү түзөтүүдөн кийин да уланып калса, эмне кылыш керек?
Эгер маселелер уланып калса, принтердин сервис нускамасына ылайык кайрадан калибрлөө ишке ашырылышы керек, тест режимдерин колдонуп тамчылардын бөлүнүшүнүн убактысы жана траекториясы текшерилши керек, ал эми боялардын токойгучтугунун байланыштуу факторлору боялардын температурасын турукташып тастыкташы керек.