 EN

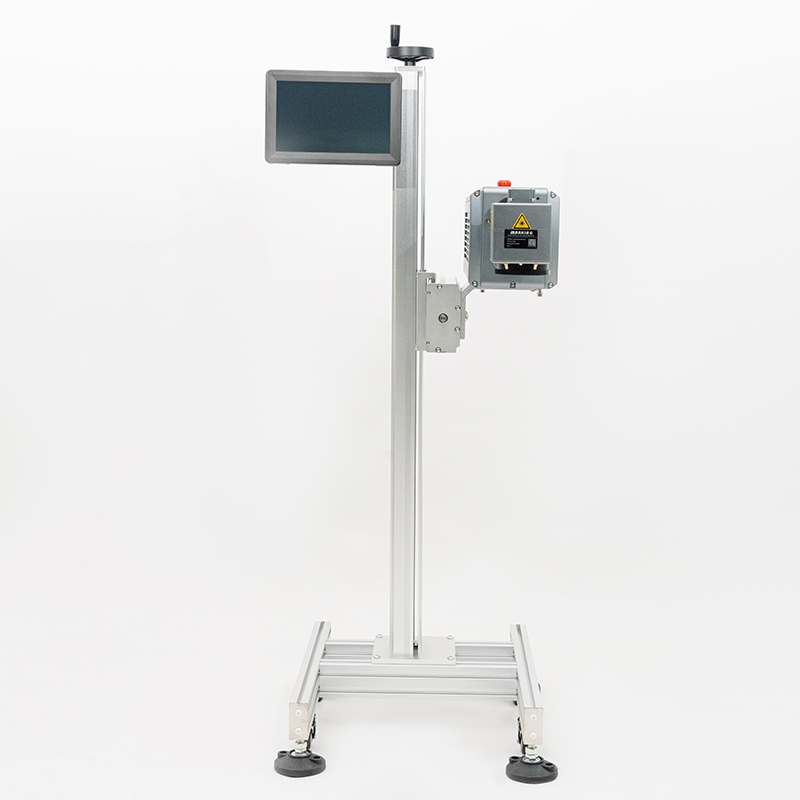
ประเมินความต้องการหลักด้านการผลิตก่อนพิจารณาอุปกรณ์สำหรับการตอกย้ำข้อมูล
การเลือกอุปกรณ์ที่เหมาะสมเริ่มต้นจากการวิเคราะห์อย่างรอบคอบว่าโรงงานของคุณผลิตสิ่งใดจริง ๆ ไม่ใช่จากการเปรียบเทียบข้อกำหนดเชิงเทคนิคของเครื่องจักร ขั้นตอนพื้นฐานนี้ช่วยป้องกันความไม่สอดคล้องกันที่อาจก่อให้เกิดค่าใช้จ่ายสูงระหว่างความสามารถของเครื่องจักรกับข้อกำหนดทางกายภาพของชิ้นส่วนที่คุณผลิต การตัดสินใจผิดพลาดในระยะแรกมักนำไปสู่การเปลี่ยนระบบใหม่ทั้งหมดภายใน ๑๘ เดือน
จับคู่ชนิดของวัสดุ ความแข็งของพื้นผิว และความต้องการด้านความถาวรเข้ากับวิธีการตอกย้ำข้อมูล
วัสดุและค่าความแข็งผิวของชิ้นส่วนเป็นตัวกำหนดวิธีการลงเครื่องหมายที่ใช้ได้จริง ก่อนพิจารณาปัจจัยอื่นใด ระบบแบบดอทพีน (dot peen) สร้างการเปลี่ยนรูปร่างทางกายภาพบนผิวชิ้นงาน จึงใช้งานได้ดีกับเหล็กกล้าที่มีความแข็งสูง (สูงสุดถึง 63 HRC) ขณะที่ระบบเลเซอร์สามารถทำให้เกิดรอยแอนนีล (annealing) บนผิวโดยไม่ต้องขจัดวัสดุออก ซึ่งเหมาะสำหรับอุปกรณ์การแพทย์ที่บอบบาง ความคงทนที่จำเป็น—เช่น ความต้านทานต่อการขัดสึก การสัมผัสสารเคมี และอุณหภูมิสูง—มีผลโดยตรงต่อการเลือกวิธีการนี้ ตัวอย่างเช่น รอยแอนนีลบนถาดสเตนเลสสำหรับผ่าตัดสามารถทนต่อการฆ่าเชื้อด้วยหม้อฆ่าเชื้อ (autoclave) ได้หลายพันรอบ โดยรอยที่พิมพ์ด้วยหมึกจะเสียหายในกระบวนการเดียวกัน กรอบแนวคิดในการเลือกเทคโนโลยีทั่วไป technology selection framework ช่วยให้มั่นใจว่าวิธีการที่เลือกสอดคล้องกับขีดจำกัดทางกายภาพของวัสดุ
การจัดสัมพันธ์อัตราการลงเครื่องหมายให้สอดคล้องกับขนาดของแต่ละล็อต เวลาหนึ่งรอบการผลิต และเป้าหมายในการผสานเข้ากับสายการผลิต
อัตราการผลิตไม่ได้ขึ้นอยู่เพียงแค่ช่วงเวลาที่เครื่องทำงานแต่ละครั้งเท่านั้น แต่ขึ้นอยู่กับกระบวนการทำงานทั้งระบบด้วย ระบบที่ทำเครื่องหมายชิ้นส่วนเหล็กหล่อหนัก 50 ปอนด์ทุกๆ 3 นาที จะมีความต้องการในการผสานรวมกับระบบอื่นที่แตกต่างอย่างมาก เมื่อเทียบกับระบบที่ทำเครื่องหมายขั้วต่อขนาดเล็กจำนวนพันชิ้นต่อชั่วโมง สำหรับโรงงานที่ผลิตชิ้นส่วนหลากหลายแบบแต่ปริมาณน้อย ความยืดหยุ่นและการเปลี่ยนรูปแบบการผลิตอย่างรวดเร็วจะมีความสำคัญยิ่งกว่าความเร็วสัมบูรณ์ ในขณะที่สายการผลิตเฉพาะทางที่ทำงานด้วยความเร็วสูงนั้น คุ้มค่าที่จะลงทุนในระบบการจัดการชิ้นงานอัตโนมัติ ความไม่สอดคล้องกันในประเด็นนี้มักแสดงออกเป็นเครื่องทำเครื่องหมายที่มีสมรรถนะสูงมาก แต่กลับอยู่นิ่งเฉยขณะที่ผู้ปฏิบัติงานต้องจัดการโหลดชิ้นงานที่มีรูปร่างไม่สะดวกด้วยตนเอง ซึ่งสร้างจุดคับคั่นที่ทำให้ข้อได้เปรียบด้านความเร็วตามธรรมชาติของเทคโนโลยีนั้นสูญเปล่า
การรับรองความสามารถในการติดตามย้อนกลับ: การบันทึกข้อมูล มาตรฐานรหัส UDI/2D และการเชื่อมต่อกับระบบ MES/ERP
สำหรับวิสาหกิจขนาดกลางและขนาดย่อมจำนวนมาก แรงจูงใจหลักในการจัดหาอุปกรณ์ทำเครื่องหมายแบบใหม่เกิดจากข้อกำหนดด้านการติดตามที่ลูกค้ากำหนดไว้ ไม่ใช่เป้าหมายด้านประสิทธิภาพภายในองค์กร ส่งผลให้การปฏิบัติตามข้อกำหนดกลายเป็นความต้องการเชิงหน้าที่ที่สำคัญที่สุด ระบบต้องสามารถสร้างและตรวจสอบรหัสที่เครื่องสามารถอ่านได้อย่างน่าเชื่อถือ เช่น แมทริกซ์ข้อมูลสองมิติ (2D Data Matrix) ที่มีคอนทราสต์สูง ตามมาตรฐาน เช่น ISO/IEC 16022 ยิ่งไปกว่านั้น สถานีทำเครื่องหมายต้องสามารถทำหน้าที่เป็นโหนดหนึ่งบนเครือข่าย และสื่อสารสองทางกับระบบบริหารการผลิตส่วนกลาง (Manufacturing Execution System: MES) ได้อย่างมีประสิทธิภาพ ระบบที่ไม่สามารถรับหมายเลขซีเรียลเฉพาะจากระบบองค์กร หรือไม่สามารถแจ้งกลับไปยังระบบว่าการทำเครื่องหมายเสร็จสมบูรณ์แล้ว จะก่อให้เกิดช่องว่างของข้อมูลที่ร้ายแรงจนไม่สามารถยอมรับได้ในบันทึกการผลิตที่อยู่ภายใต้การควบคุม
เปรียบเทียบเทคโนโลยีอุปกรณ์ทำเครื่องหมายถาวรหลักสำหรับการใช้งานในวิสาหกิจขนาดกลางและขนาดย่อม
การตอกจุด (dot peen), เลเซอร์ และการขีดข่วน (scribing): การพิจารณาด้านความเร็ว ความทนทาน และความเข้ากันได้กับพื้นผิว
การเลือกอุปกรณ์ทำเครื่องหมายถาวรที่เหมาะสมสำหรับโรงงานขนาดเล็กหรือขนาดกลางนั้นขึ้นอยู่กับความเข้าใจในสมดุลระหว่างอัตราการผลิต ความทนทานของเครื่องหมาย และความหลากหลายของวัสดุ ซึ่งเป็นคุณลักษณะหลักสามประการของเทคโนโลยีที่ใช้กันอย่างแพร่หลายทั้งสามแบบ วิธีการตอกจุด (dot peen marking) ใช้หัวเขียนที่ทำจากคาร์ไบด์หรือโลหะผสมทังสเตน ซึ่งกดลงบนพื้นผิวด้วยแรงลมหรือแรงแม่เหล็กไฟฟ้า เพื่อสร้างรอยบากลึกที่ทนต่อการสึกหรอได้ดี เหมาะสำหรับโลหะและพลาสติกชนิดแข็ง โดยมีอัตราความเร็วในการทำงานโดยทั่วไปอยู่ที่ 20–50 ตัวอักษรต่อวินาที และไม่จำเป็นต้องใช้วัสดุสิ้นเปลืองอื่นใดนอกจากหัวเขียน ซึ่งสามารถใช้งานได้นานกว่าหนึ่งปีแม้ในสภาวะการใช้งานหนัก วิธีการเลเซอร์ (laser marking) ซึ่งมักใช้เลเซอร์ไฟเบอร์ เลเซอร์ยูวี หรือเลเซอร์คาร์บอนไดออกไซด์ ให้การประมวลผลแบบไม่สัมผัสที่มีความเร็วสูงมากถึง 7,000 มิลลิเมตรต่อวินาที สามารถสร้างเครื่องหมายที่คมชัด ถาวร และมีความแม่นยำระดับย่อยมิลลิเมตรบนโลหะ พลาสติก แก้ว และเซรามิก ในทางกลับกัน วิธีการขีดข่วน (scribing หรือ scratch marking) ใช้ปลายเพชรหรือคาร์ไบด์ขีดข่วนพื้นผิวโดยตรง เพื่อให้ได้เครื่องหมายที่ลึกและไม่สามารถปลอมแปลงได้ในราคาต่ำ แต่มีอัตราการผลิตช้ากว่า และมีข้อจำกัดในการสร้างรหัสสองมิติ (2D codes) ที่ซับซ้อน ตารางต่อไปนี้แสดงข้อแลกเปลี่ยนหลักที่ผู้ซื้อเอสเอ็มอีควรพิจารณาเมื่อเลือกเทคโนโลยีให้สอดคล้องกับวัสดุของชิ้นส่วนและจังหวะการผลิตของตน
| เทคโนโลยี | ความเข้ากันได้กับพื้นผิวทั่วไป | ความเร็วและอัตราการแกะสลัก | ความถาวรและความลึกของการแกะสลัก | ช่วงต้นทุน (ค.ศ. 2024) |
|---|---|---|---|---|
| Dot peen | โลหะส่วนใหญ่ พลาสติกแข็ง | 20–50 ตัวอักษรต่อวินาที เหมาะสำหรับการแกะสลักแบบกลุ่ม | ลึก (0.1–0.3 มม.) ถาวร ทนต่อการสึกหรอสูง | 3,000–12,000 ดอลลาร์สหรัฐ |
| เลเซอร์ (ไฟเบอร์/ยูวี) | โลหะ พลาสติก แก้ว เซรามิก พื้นผิวเคลือบ (ภายใต้ข้อจำกัดบางประการ) | สูงสุด 7,000 มิลลิเมตรต่อวินาที; การผลิตอัตโนมัติปริมาณสูง | คอนทราสต์สูง ถาวร ความลึกน้อยมาก (1–50 ไมโครเมตร) | 8,000–50,000 ดอลลาร์สหรัฐขึ้นไป |
| การขีดเส้น | โลหะ พลาสติกแข็ง | 5–15 มิลลิเมตรต่อวินาที; เหมาะสำหรับการลงเครื่องหมายแบบตัวอักษรและตัวเลขอย่างง่ายในปริมาณน้อย | ลึก ถาวร สามารถทำให้พื้นผิวหยาบขึ้นได้ | $2,000 – $8,000 |
แม้ว่าการตอกจุด (dot peen) จะยังคงเป็นวิธีที่ประหยัดที่สุดสำหรับการลงเครื่องหมายบนโลหะแบบลึก แต่เทคโนโลยีเลเซอร์กลับมอบความเร็วและความยืดหยุ่นที่เหนือกว่าอย่างชัดเจนสำหรับการผลิตแบบหลากหลายชนิด ส่วนการขีดข่วน (scribing) นั้นเหมาะกับการลงเครื่องหมายแบบง่ายและทนทานบนวัสดุแข็ง โดยมีต้นทุนเป็นปัจจัยหลัก และความซับซ้อนของรหัสต่ำ
เมื่ออุปกรณ์การลงเครื่องหมายด้วยเลเซอร์ไม่สามารถตอบโจทย์ได้: ปัญหาที่เกิดกับชิ้นส่วนที่สะท้อนแสง มีเคลือบผิว หรือไวต่อความร้อน
แม้จะมีความยืดหยุ่นสูง แต่การแกะสลักด้วยเลเซอร์ก็มีข้อจำกัดเฉพาะที่อาจทำให้วิธีการเชิงกลเป็นทางเลือกที่เหมาะสมกว่าสำหรับการใช้งานบางประเภทในวิสาหกิจขนาดกลางและขนาดย่อม (SME) โลหะที่สะท้อนแสงได้สูง เช่น ทองแดง ทองเหลือง และอะลูมิเนียมผิวมันวาว อาจทำให้ลำแสงเบี่ยงเบน ส่งผลให้การดูดซับพลังงานลดลงและความสม่ำเสมอของเครื่องหมายต่ำลง—อย่างไรก็ตาม เลเซอร์ไฟเบอร์รุ่นใหม่ที่มีโพรไฟล์พัลส์ที่ปรับแต่งมาอย่างเหมาะสมสามารถลดปัญหานี้ได้ ชิ้นส่วนที่มีชั้นเคลือบบางหรือไวต่อความร้อน (เช่น ชั้นแอนโนไดซ์ สี หรือชั้นเคลือบแบบคอนฟอร์มัล) อาจเกิดการเปลี่ยนสี ลอกหลุด หรือความเสียหายต่อพื้นผิวฐานจากโซนที่ได้รับผลกระทบจากความร้อนของเลเซอร์ สำหรับชิ้นส่วนเหล่านี้ การแกะสลักแบบดอทพีน (dot peen) หรือการขีดข่วน (scribing) มักให้เครื่องหมายที่ปลอดภัยกว่าและไม่ก่อให้เกิดแรงเครียด ยิ่งไปกว่านั้น พลาสติกหรือแผ่นลามิเนตที่มีจุดหลอมเหลวต่ำอาจบิดงอหรือไหม้จากพลังงานเลเซอร์ ทำให้วิธีที่ไม่ใช้ความร้อน เช่น การขีดข่วน หรือแม้แต่การติดฉลาก เป็นทางเลือกที่เหมาะสมกว่า วิสาหกิจขนาดกลางและขนาดย่อมที่ผลิตชิ้นส่วนผสมจากวัสดุเหล่านี้ควรตรวจสอบขอบเขตของกระบวนการอย่างรอบคอบ ในหลายกรณี การใช้เลเซอร์สำหรับงานทั่วไปร่วมกับสถานีดอทพีนแบบง่ายๆ สำหรับวัสดุที่มีปัญหา จะให้ความน่าเชื่อถือโดยรวมสูงสุด
ประเมินความเหมาะสมในการปฏิบัติงานจริงสำหรับโรงงานที่มีพื้นที่จำกัด
โรงงานแปรรูปขนาดเล็กและขนาดกลางมักไม่มีพื้นที่ว่างเหลือใช้ ดังนั้นขนาดจริงของอุปกรณ์ทำเครื่องหมายจึงเป็นปัจจัยสำคัญในการตัดสินใจ ระบบแบบตั้งโต๊ะที่มีขนาดกะทัดรัดและใช้พื้นที่น้อยกว่า 0.5 ตารางเมตรสามารถวางไว้ข้างสายพานที่มีอยู่แล้วได้โดยไม่จำเป็นต้องปรับปรุงสถานที่ซึ่งมีค่าใช้จ่ายสูง หน่วยงานสมัยใหม่หลายรุ่นออกแบบมาในรูปแบบรถเข็นเคลื่อนย้ายได้หรือสถานีแบบโมดูลาร์ ช่วยให้ผู้ปฏิบัติงานสามารถย้ายอุปกรณ์ไปยังเซลล์การผลิตต่าง ๆ ได้ภายในเวลาไม่ถึง 10 นาที ความคล่องตัวนี้รองรับการวางแผนการผลิตแบบหลากหลายรายการแต่ละรายการมีปริมาณน้อย โดยความเร็วในการเปลี่ยนงานส่งผลโดยตรงต่อประสิทธิภาพโดยรวมของอุปกรณ์ ควรเลือกอุปกรณ์ทำเครื่องหมายที่เชื่อมต่อกับอินเทอร์เฟซข้อมูลมาตรฐาน เช่น Ethernet/IP หรือ Profinet เพื่อหลีกเลี่ยงความจำเป็นในการติดตั้งตู้ควบคุมเพิ่มเติมหรือคอนโทรลเลอร์แบบเฉพาะเจาะจง สำหรับการทำเครื่องหมายโดยตรงบนชิ้นส่วนที่มีรูปทรงซับซ้อน มักต้องอาศัยอุปกรณ์ยึดจับที่ปรับเปลี่ยนได้ ระบบที่มีหัวจับแบบปลดล็อกเร็วและแกน Z ที่ตั้งโปรแกรมได้จะรองรับชิ้นส่วนที่มีขนาดต่างกันได้โดยไม่ต้องปรับกลไกแบบใช้เวลานาน โรงงานที่ผลิตชิ้นส่วนที่มีพื้นผิวแตกต่างกันจะได้ประโยชน์จากสูตรพารามิเตอร์ที่ควบคุมผ่านซอฟต์แวร์ ซึ่งช่วยกำจัดการปรับค่าใหม่ด้วยตนเองระหว่างแต่ละล็อต การทำงานที่เงียบ (ต่ำกว่า 70 เดซิเบล) และการปล่อยความร้อนน้อยมากยังมีความสำคัญอย่างยิ่งเมื่ออุปกรณ์ตั้งอยู่ใกล้จุดประกอบด้วยแรงงาน ระบบหนึ่งที่เลือกอย่างเหมาะสมไม่เพียงแต่ประหยัดพื้นที่เท่านั้น แต่ยังลดต้นทุนการติดตั้งลง 30–50% เมื่อเทียบกับเครื่องแบบต่อเนื่องขนาดใหญ่ และรักษาความต่อเนื่องของกระบวนการทั้งก่อนและหลังการผลิตไว้โดยไม่เกิดจุดคับคั่น
คำนวณต้นทุนการเป็นเจ้าของจริง (TCO) สำหรับอุปกรณ์ทำเครื่องหมาย
วัสดุสิ้นเปลือง ช่วงเวลาการสอบเทียบและการบำรุงรักษา และเวลาหยุดทำงานโดยไม่ได้วางแผนไว้
ต้นทุนจริงของอุปกรณ์ทำเครื่องหมายนั้นสูงกว่าราคาซื้อเพียงอย่างเดียวมากนัก วัสดุสิ้นเปลือง—เช่น หมึก เทป พู่กันเขียน หรือหลอดเลเซอร์—ต้องจัดหาซ้ำอย่างสม่ำเสมอ ในขณะที่การสอบเทียบเป็นระยะๆ ช่วยให้มั่นใจว่าเครื่องหมายที่สร้างขึ้นมีความชัดเจนและสอดคล้องตามมาตรฐาน การละเลยการบำรุงรักษาตามกำหนดอาจนำไปสู่ความล้มเหลวของระบบ; เพียงหนึ่งชั่วโมงของการหยุดทำงานโดยไม่ได้วางแผนไว้อาจทำให้โรงงานขนาดเล็กสูญเสียรายได้จากการผลิตถึง 2,000 ดอลลาร์สหรัฐฯ (แหล่งอ้างอิง: IndustryWeek, 2024) สูตร TCO ครอบคลุมค่าใช้จ่ายทั้งหมดนี้ ได้แก่ ต้นทุนเริ่มต้น + ค่าใช้จ่ายในการดำเนินงาน + ค่าบำรุงรักษา + ค่าเสียหายจากเวลาหยุดทำงาน – มูลค่าขายคืน สำหรับโรงงานขนาดกลางและขนาดย่อม (SME) การไม่พิจารณาการสึกหรอของวัสดุสิ้นเปลือง ความคลาดเคลื่อนจากการสอบเทียบ หรือบริการซ่อมแซมแบบตอบสนองเหตุฉุกเฉิน อาจทำให้ต้นทุนตลอดอายุการใช้งานเพิ่มขึ้นเงียบๆ ถึง 20–30% การนำตัวแปรเหล่านี้มาพิจารณาตั้งแต่ต้นจะช่วยป้องกันไม่ให้งบประมาณเกินเป้าหมาย และยืนยันว่าอุปกรณ์ทำเครื่องหมายที่เลือกนั้นยังคงคุ้มค่าทางเศรษฐกิจตลอดอายุการใช้งานเต็มรูปแบบ
ให้ความสำคัญกับศักยภาพของพันธมิตร: การสนับสนุน การตรวจสอบความเหมาะสม และบริการระยะยาวสำหรับอุปกรณ์ทำเครื่องหมาย
การเลือกอุปกรณ์ทำเครื่องหมายไม่ใช่เพียงเรื่องของข้อกำหนดทางเทคนิคเท่านั้น แต่ยังเกี่ยวข้องกับพันธมิตรที่จะคอยสนับสนุนคุณอย่างต่อเนื่อง สำหรับโรงงานขนาดเล็กและขนาดกลาง การให้การสนับสนุนที่รวดเร็ว การตรวจสอบความเหมาะสมอย่างละเอียดรอบคอบ และบริการหลังการขายที่ครอบคลุม จะเปลี่ยนการลงทุนครั้งหนึ่งให้กลายเป็นสินทรัพย์ที่เชื่อถือได้และใช้งานได้อย่างยาวนาน
การทดสอบการใช้งานจริงในสถานที่ การฝึกอบรมผู้ปฏิบัติงาน และการเข้าถึงบริการเทคนิคที่ตอบสนองอย่างรวดเร็ว
การทดสอบการใช้งานจริงในสถานที่ยืนยันว่าอุปกรณ์ทำเครื่องหมายที่เสนอจะสร้างเครื่องหมายที่คงทนและอ่านได้ชัดเจนบนพื้นผิวจริงและรูปทรงเรขาคณิตที่ใช้ในการผลิตจริง ซึ่งช่วยหลีกเลี่ยงปัญหาที่ไม่คาดคิดหลังการซื้อ การทดสอบควรจำลองสภาวะหลังการประมวลผล เช่น การทำความสะอาด การเคลือบผิว หรือการฆ่าเชื้อ เพื่อยืนยันความถาวรของเครื่องหมาย การตรวจสอบล่วงหน้าแบบนี้ช่วยป้องกันการปรับปรุงงานซ้ำที่มีต้นทุนสูงและข้อบกพร่องด้านกฎระเบียบ เมื่อระบบติดตั้งเสร็จสมบูรณ์แล้ว การฝึกอบรมผู้ปฏิบัติงานแบบลงมือทำจะก้าวข้ามการอ่านคู่มือเพียงอย่างเดียว—โดยควรมีเนื้อหาครอบคลุมขั้นตอนการเริ่มต้นใช้งานประจำวัน การเปลี่ยนวัสดุสิ้นเปลือง และวิธีแก้ไขข้อขัดข้องทั่วไป เพื่อให้ทีมงานของคุณสามารถรักษาอัตราการผลิตได้อย่างต่อเนื่องโดยไม่ต้องติดต่อผู้ขายบ่อยครั้ง ผู้ปฏิบัติงานที่ผ่านการฝึกอบรมมาอย่างดียังช่วยลดข้อผิดพลาดจากมนุษย์ ซึ่งเป็นสาเหตุหลักของข้อบกพร่องด้านการเข้ารหัสข้อมูล บริการเทคนิคที่ตอบสนองรวดเร็วจะเสริมภาพรวมให้สมบูรณ์: ผู้จัดจำหน่ายที่รับประกันการวินิจฉัยจากระยะไกลและการเข้าให้บริการหน้าไซต์อย่างฉับไว จะช่วยลดเวลาหยุดทำงานให้น้อยที่สุด ความสามารถหลังการขายเหล่านี้จะเปลี่ยนการซื้อครั้งเดียวให้กลายเป็นกระบวนการการทำเครื่องหมายที่แข็งแกร่ง มีความสอดคล้องตามกฎระเบียบ และเติบโตไปพร้อมกับโรงงานของคุณ
คำถามที่พบบ่อย: การเลือกอุปกรณ์ทำเครื่องหมายที่เหมาะสม
เหตุใดจึงควรให้ความสำคัญกับข้อกำหนดการผลิตมากกว่าข้อกำหนดทางเทคนิคของเครื่องจักร การประเมินข้อกำหนดการผลิตของโรงงานคุณจะช่วยให้มั่นใจได้ว่าความสามารถของอุปกรณ์สอดคล้องกับความต้องการในการดำเนินงานอย่างแท้จริง ซึ่งจะหลีกเลี่ยงปัญหาความไม่สอดคล้องกันที่อาจก่อให้เกิดค่าใช้จ่ายสูง
ปัจจัยใดบ้างที่มีอิทธิพลต่อการเลือกวิธีการทำเครื่องหมาย ประเภทของวัสดุ ความแข็งผิว และความต้องการความถาวรของเครื่องหมาย ล้วนเป็นปัจจัยสำคัญในการเลือกระหว่างวิธีต่าง ๆ เช่น dot peen, laser หรือ scribing
จะรับประกันความสอดคล้องตามข้อกำหนดด้านการติดตามย้อนกลับได้อย่างไร เลือกอุปกรณ์ที่สามารถสร้างรหัสที่เครื่องสามารถอ่านได้ เช่น รหัสเมทริกซ์สองมิติ (2D Data Matrix) ตามมาตรฐาน ISO และสามารถเชื่อมต่อเข้ากับระบบ MES และ ERP ได้อย่างราบรื่น
ข้อแลกเปลี่ยนระหว่างวิธี dot peen, laser และ scribing มีอะไรบ้าง วิธี dot peen ให้ประสิทธิภาพด้านต้นทุนและสร้างรอยประทับลึกได้ดี; วิธี laser ให้ความเร็วสูงและความยืดหยุ่นสูง; ส่วนวิธี scribing เหมาะสมที่สุดสำหรับการสร้างรอยประทับที่ทนทานและป้องกันการปลอมแปลงได้ดีเยี่ยม
ระบบที่ใช้เทคโนโลยี laser ต้องเผชิญกับความท้าทายใดบ้าง เลเซอร์อาจมีปัญหาในการทำงานกับวัสดุที่สะท้อนแสงได้สูงมาก หรือวัสดุที่ไวต่อความร้อน ซึ่งอาจทำให้คุณภาพของการทำเครื่องหมายไม่สม่ำเสมอ หรือเกิดความเสียหายต่อพื้นผิวของวัสดุ
จะจัดการกับข้อจำกัดด้านพื้นที่ในโรงงานของฉันได้อย่างไร เลือกระบบการทำเครื่องหมายที่มีขนาดกะทัดรัดและสามารถเคลื่อนย้ายได้ ซึ่งออกแบบมาเพื่อใช้พื้นที่น้อย และสามารถผสานเข้ากับกระบวนการทำงานที่มีอยู่ได้อย่างยืดหยุ่น
ปัจจัยใดบ้างที่ส่งผลต่อต้นทุนรวมตลอดอายุการใช้งาน (TCO) ของอุปกรณ์การทำเครื่องหมาย TCO ขึ้นอยู่กับวัสดุสิ้นเปลือง ความถี่ในการปรับเทียบ ตารางการบำรุงรักษา ระยะเวลาที่เครื่องหยุดทำงาน และมูลค่าการขายคืน การพิจารณาปัจจัยเหล่านี้ตั้งแต่ต้นจะช่วยหลีกเลี่ยงค่าใช้จ่ายที่ไม่คาดคิด
เหตุใดการเลือกผู้ร่วมงานที่เหมาะสมจึงมีความสำคัญ ผู้ร่วมงานที่เชื่อถือได้จะไม่เพียงจัดหาอุปกรณ์ที่ทนทาน แต่ยังให้การสนับสนุน การรับรอง การฝึกอบรม และบริการที่ตอบสนองอย่างรวดเร็ว เพื่อความสำเร็จในระยะยาว
สารบัญ
-
ประเมินความต้องการหลักด้านการผลิตก่อนพิจารณาอุปกรณ์สำหรับการตอกย้ำข้อมูล
- จับคู่ชนิดของวัสดุ ความแข็งของพื้นผิว และความต้องการด้านความถาวรเข้ากับวิธีการตอกย้ำข้อมูล
- การจัดสัมพันธ์อัตราการลงเครื่องหมายให้สอดคล้องกับขนาดของแต่ละล็อต เวลาหนึ่งรอบการผลิต และเป้าหมายในการผสานเข้ากับสายการผลิต
- การรับรองความสามารถในการติดตามย้อนกลับ: การบันทึกข้อมูล มาตรฐานรหัส UDI/2D และการเชื่อมต่อกับระบบ MES/ERP
- เปรียบเทียบเทคโนโลยีอุปกรณ์ทำเครื่องหมายถาวรหลักสำหรับการใช้งานในวิสาหกิจขนาดกลางและขนาดย่อม
- ประเมินความเหมาะสมในการปฏิบัติงานจริงสำหรับโรงงานที่มีพื้นที่จำกัด
- คำนวณต้นทุนการเป็นเจ้าของจริง (TCO) สำหรับอุปกรณ์ทำเครื่องหมาย
- ให้ความสำคัญกับศักยภาพของพันธมิตร: การสนับสนุน การตรวจสอบความเหมาะสม และบริการระยะยาวสำหรับอุปกรณ์ทำเครื่องหมาย
- คำถามที่พบบ่อย: การเลือกอุปกรณ์ทำเครื่องหมายที่เหมาะสม