 EN

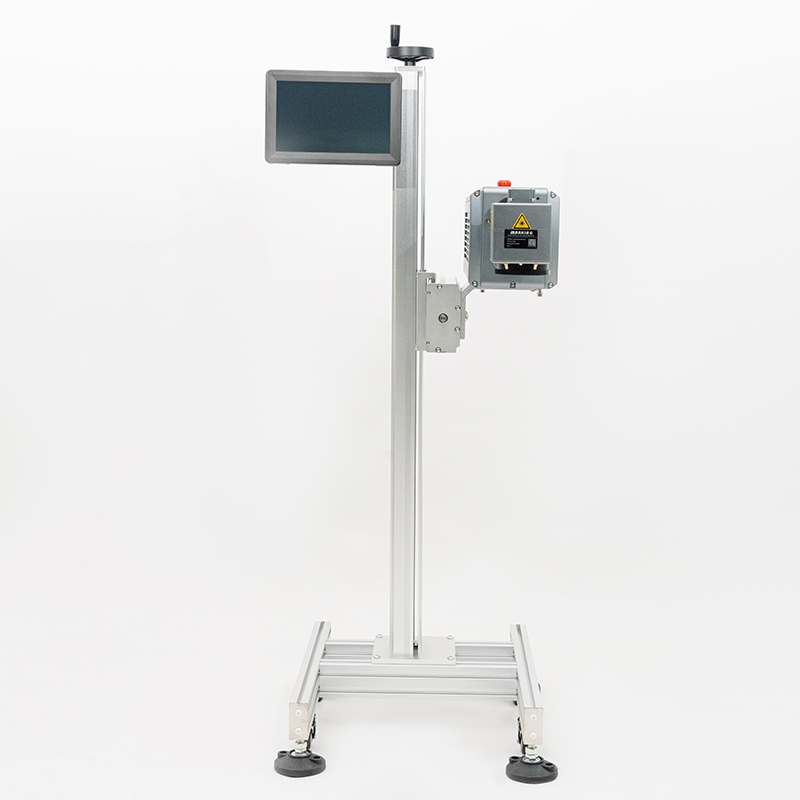
マーキング装置の選定に先立ち、生産の基本要件を評価する
適切なマーキング装置を選定するには、まず自社工場で実際に何を製造しているかを明確に把握することが不可欠です。機器の仕様を単に比較するのではなく、現場の実態に基づいた検討が重要です。この基本的なステップを踏むことで、装置の性能と部品の物理的要件との間に生じる高額な不適合を防げます。初期段階での誤った選択は、しばしば18か月以内にシステム全体の交換を余儀なくされる原因となります。
材質・表面硬度・耐久性の要件に応じたマーキング方式の選定
部品の材質および表面硬度は、他の要因を検討する前に、適用可能なマーキング方式を決定する上で最も重要な要素です。ドットピーン方式は表面を物理的に変形させるため、硬質鋼(最大63 HRC)へのマーキングに有効です。一方、レーザー方式は材料を除去せずに表面をアニーリング処理できるため、医療用精密機器のようなデリケートな部品に適しています。また、マーキングの耐久性——すなわち、摩耗・化学薬品・高温に対する耐性——も、この選択に直接影響します。例えば、ステンレス鋼製手術用トレイへのアニーリングマーキングは、インク印刷コードでは耐えられない数千回に及ぶオートクレーブ滅菌サイクルに耐えることができます。このような判断は、「一般的な 技術選定フレームワーク 」で示されるような包括的な分析を通じて行うことで、選択した方式が材質の物理的許容範囲と整合することを確実にできます。
マーキングの生産能力を、ロットサイズ、工程サイクル時間、およびライン統合の目標に合わせること
生産能力(スループット)とは、単に機械のサイクルタイムを指すものではなく、作業全体の流れを意味します。50ポンドの鍛造品を3分ごとに1個マーキングするシステムと、1時間あたり1,000個の小型コネクタをマーキングするシステムでは、統合要件が大きく異なります。多品種少量生産の工場では、絶対的な速度よりも柔軟性と迅速な切替が重要ですが、専用の高速ラインでは、部品の自動搬送が正当化されます。このようなミスマッチは、しばしば高性能なマーカーが稼働せずに放置され、オペレーターが不格好な部品を手作業で装填している状態として現れます。その結果、技術が本来持つ高速性のメリットが、ボトルネックによって相殺されてしまいます。
トレーサビリティ対応の確保:データ取得、UDI/2次元コード規格、MES/ERPとの連携
中小企業にとって、新たなマーキング装置を導入する主な理由は、顧客から求められるトレーサビリティ対応であり、自社の効率化目標ではありません。このため、規制への適合が最も重要な機能要件となります。本システムは、ISO/IEC 16022などの国際標準に準拠した、高コントラストの2次元データマトリクスコードなど、機械読み取り可能なコードを確実に生成・検証できる必要があります。さらに重要なのは、マーキングステーションがネットワーク上のノードとして機能し、中央の製造実行システム(MES)と双方向通信できることです。企業システムから個別のシリアル番号を受信できず、またマーキング成功の結果を報告できないシステムでは、規制対応型の生産記録に致命的なデータギャップが生じます。
中小企業向けの主要な永久マーキング装置技術を比較
ドットピーン方式、レーザー方式、スクリービング方式:速度・耐久性・対象材質への適合性のトレードオフ
中小規模の工場が適切な永久マーキング装置を選定する際には、3つの主要技術が生産性・マーキングの耐久性・対応材質の多様性の間でどのようにバランスを取っているかを理解することが不可欠です。ドットピーン式マーキングは、炭化タングステンまたはタングステン合金製のスタイラスを空圧式または電磁式で表面に押し付けて凹ませる方式で、金属や硬質プラスチックなどに深く、摩耗に強いマーキングを実現します。通常の処理速度は1秒あたり20~50文字であり、消耗品はスタイラスのみで、過酷な使用条件下でも1年以上の寿命があります。レーザー式マーキング(ファイバーレーザー、紫外線レーザー、CO₂レーザーなどが一般的)は非接触式で、最大7,000 mm/sという高速処理が可能で、金属・プラスチック・ガラス・セラミックスなど多様な材質に、サブミリメートル級の高精度で高コントラスト・永久的なマーキングを施せます。一方、スクラビング(スクラッチマーキング)はダイヤモンドまたは炭化タングステン製の先端で表面を物理的に引っ掻く方式で、低コストながら深く改ざん困難なマーキングを実現しますが、処理速度は遅く、複雑な2次元コードの印字には限界があります。以下に示す表は、中小企業の購入担当者が自社の部品材質や生産ペースに応じて最適な技術を選定する際に検討すべき主なトレードオフをまとめたものです。
| テクノロジー | 一般的な対応素材 | マーキング速度および処理能力 | マーキングの耐久性および深さ | 初期投資額(2024年時点) |
|---|---|---|---|---|
| ドットピーン | ほとんどの金属、硬質プラスチック | 20~50文字/秒。ロット単位のマーキングに適しています | 深さ0.1~0.3 mmで、永久的かつ耐摩耗性が高い | 3,000~12,000米ドル |
| レーザー(ファイバ/紫外線) | 金属、プラスチック、ガラス、セラミックス、コーティング済み表面(制約あり) | 最大7,000 mm/s。大量生産向け自動化に対応 | コントラストが高く、耐久性に優れ、刻印深さは極めて浅い(1~50 µm) | 8,000ドル~50,000ドル以上 |
| スクリービング | 金属、硬質プラスチック | 5~15 mm/s。少量生産・単純な英数字刻印に適している | 深く、耐久性に優れ、表面を粗くすることも可能 | 2,000ドル~8,000ドル |
ドットピーン方式は、深く刻印する金属へのマーキングにおいて、今なお最もコスト効率の高い手法ですが、レーザー技術は多品種少量生産において、比類ない速度と柔軟性を実現します。スクリービング方式は、コスト重視・コードの複雑さが低いという条件のもと、硬質基材へのシンプルかつ頑健なマーキングというニッチな用途に適しています。
レーザー刻印装置では対応が難しい場合:反射性・コーティング済み・熱に弱い部品への対応課題
多機能性を備えているにもかかわらず、レーザー刻印には特定の制限があり、中小企業(SME)の一部の用途では機械式の代替手法の方が現実的となる場合があります。銅、真鍮、鏡面仕上げのアルミニウムなどの高反射金属では、レーザー光が反射して吸収率が低下し、刻印の再現性が損なわれることがあります。ただし、最適化されたパルス波形を備えた新世代ファイバーレーザーでは、この課題は大幅に緩和されています。また、陽極酸化皮膜、塗装、コンフォーマルコーティングなど、薄いまたは熱に弱い被膜を施した部品の場合、レーザーによる熱影響領域(HAZ)によって変色、剥離、あるいは基材への損傷が生じる可能性があります。こうした部品には、ドットピーンやスクリビングによる刻印が、より安全で応力のない選択肢となります。さらに、融点の低いプラスチックや積層材は、レーザーエネルギーにより歪んだり焼けたりするため、非熱的なスクリビング方式や、ラベルによる識別方式の方が適しています。このような多様な素材を混在して製造する中小企業では、工程条件(プロセスウィンドウ)を慎重に検証する必要があります。多くのケースで、標準的な作業にはレーザーを、問題のある素材には簡易なドットピーン装置を併用することで、総合的な信頼性が最も高まります。
小規模工場における実運用への適合性の評価
中小規模の加工工場では、余剰の床面積がほとんどないことが多く、マーキング装置の実寸サイズ(設置面積)が決定的な要因となります。0.5平方メートル未満のコンパクトな卓上型システムであれば、既存のコンベア横に設置でき、高額な設備改修を伴わずに済みます。また、多くの最新機種は移動式カートやモジュール式ステーションとして設計されており、作業員が生産セル間で装置を再配置するのに10分もかかりません。このような機動性は、品種が多くロット数が少ない生産スケジューリングにおいて極めて重要で、工程切替の速さが設備総合効率(OEE)に直結します。Ethernet/IPやPROFINETといった標準データインターフェースとの連携に対応したマーキング装置を選ぶと、追加の制御盤や独自仕様のコントローラーを導入する必要がなくなります。複雑な形状への直接部品マーキングには、柔軟な治具対応が不可欠です。クイックリリース式チャックやプログラム可能なZ軸を備えたシステムなら、機械的調整を伴う手間をかけずに、さまざまな部品サイズに対応できます。表面仕上げが異なる部品を扱う工場では、ソフトウェアで制御されるパラメータレシピ機能が有効です。これにより、ロット切り替えごとの手動再キャリブレーションが不要になります。また、手作業による組立工程の近くで装置を運用する場合、静音性(70dB以下)と発熱量の少なさも重要な要件です。適切な装置を選定すれば、単に省スペース化するだけではなく、大型のライン内設置型機器と比較して導入コストを30~50%削減でき、上流・下流工程の流れをボトルネックなく維持することも可能です。
マーキング装置の総所有コスト(TCO)を正確に算出する
消耗品、キャリブレーション、保守間隔、および予期せぬダウンタイムの影響
マーキング装置の実際のコストは、購入価格をはるかに上回ります。インク、リボン、スタイラス、レーザー管などの消耗品は定期的に交換が必要であり、また定期的なキャリブレーションによって、読みやすく規制に準拠した印字が確保されます。計画通りの保守を怠ると故障リスクが高まり、予期せぬ1時間のダウンタイムで、小規模工場では生産損失額が2,000米ドルに達することもあります(『IndustryWeek』2024年)。TCOの計算式は、初期投資+運用費用+保守費用+ダウンタイム損失-再販価値で構成されます。中小規模の工場では、消耗品の摩耗、キャリブレーションのずれ、または対応型の修理サービスを無視すると、知らないうちにライフサイクル全体のコストが20~30%も上昇してしまうことがあります。こうした要素を導入段階から考慮することで、予算の超過を防ぎ、選定したマーキング装置がその全使用期間において経済的に妥当であることを確実にできます。
パートナーの能力を重視:マーキング装置向けのサポート、検証、長期サービス
マーキング装置の選定は、仕様だけではなく、その装置をしっかり支えてくれるパートナー選びでもあります。中小規模の工場にとって、迅速なサポート、丁寧な検証、長期にわたるアフターサービスこそが、単なる設備投資を信頼できる長期資産へと変える鍵となります。
現地でのアプリケーション試験、オペレーター向けのトレーニング、迅速な技術サポートへのアクセス
現地でのアプリケーション試験により、提案されたマーキング装置が、実際の生産で使用される基材および形状に対して耐久性・可読性に優れた印字を実現することが確認されます。これにより、購入後の予期せぬ問題を未然に防げます。試験では、洗浄・コーティング・滅菌などの後工程条件を再現し、印字の耐久性を検証する必要があります。こうした事前検証により、高額な再作業や規制不適合によるリスクを回避できます。システム導入後は、オペレーター向けの実践的な訓練を取扱説明書の範囲を超えて実施すべきです。具体的には、毎日の起動手順、消耗品交換、よくある故障への対応方法などを含め、自社チームがベンダーへの頻繁な問い合わせなしに安定した生産性を維持できるよう支援します。十分な訓練を受けたオペレーターは、多くの印字不良の原因となる人的ミスも低減します。さらに、迅速な技術サポート体制も不可欠です。リモート診断を保証し、必要に応じて速やかに現地対応を行うサプライヤーと連携することで、ダウンタイムを最小限に抑えられます。こうした販売後の包括的な支援体制こそが、単発の調達を、工場の成長とともに拡張・継続可能な、信頼性・規制準拠性を兼ね備えたマーキング運用へと変えるのです。
よくあるご質問:適切なマーキング装置の選び方
なぜ機械の仕様よりも生産要件を優先すべきですか? 工場の生産要件を正確に把握することで、装置の性能と実際の作業要件との整合性が確保され、高額な不適合リスクを回避できます。
マーキング方式の選定に影響を与える要因は何ですか? 素材の種類、表面硬度、および印字の耐久性(永続性)の要件は、ドットピーン、レーザー、スクリビングなどの方式を選択するうえで極めて重要です。
トレーサビリティ規制への対応を確実にするにはどうすればよいですか? ISO規格に準拠した2次元データマトリクスなど、機械読み取り可能なコードを生成でき、MESおよびERPシステムとシームレスに連携できる装置を選んでください。
ドットピーン、レーザー、スクリビングそれぞれの長所・短所は何ですか? ドットピーンはコスト効率が高く、深い刻印が可能です。レーザーは高速かつ柔軟な印字が可能で、スクリビングは改ざん防止性・耐衝撃性に優れた頑丈な印字を実現します。
レーザー装置にはどのような課題がありますか? レーザーは、高反射性または熱に弱い素材に対して苦手であり、マーキングのばらつきや基材への損傷を引き起こす可能性があります。
工場内のスペース制約をどう管理すればよいですか? 設置面積が小さく、既存のワークフローへ柔軟に統合できるコンパクトで移動可能なマーキングシステムをご選択ください。
マーキング装置の総所有コスト(TCO)に影響を与える要因には何がありますか? TCOは、消耗品、キャリブレーション、保守スケジュール、ダウンタイム、および再販価値によって左右されます。これらの要素を導入前に検討することで、予期せぬコストを回避できます。
適切なパートナー選びが重要な理由は何ですか? 信頼できるパートナーは、耐久性のある装置に加え、サポート、バリデーション、トレーニング、迅速なサービスを提供し、長期的な成功を支えます。