 EN

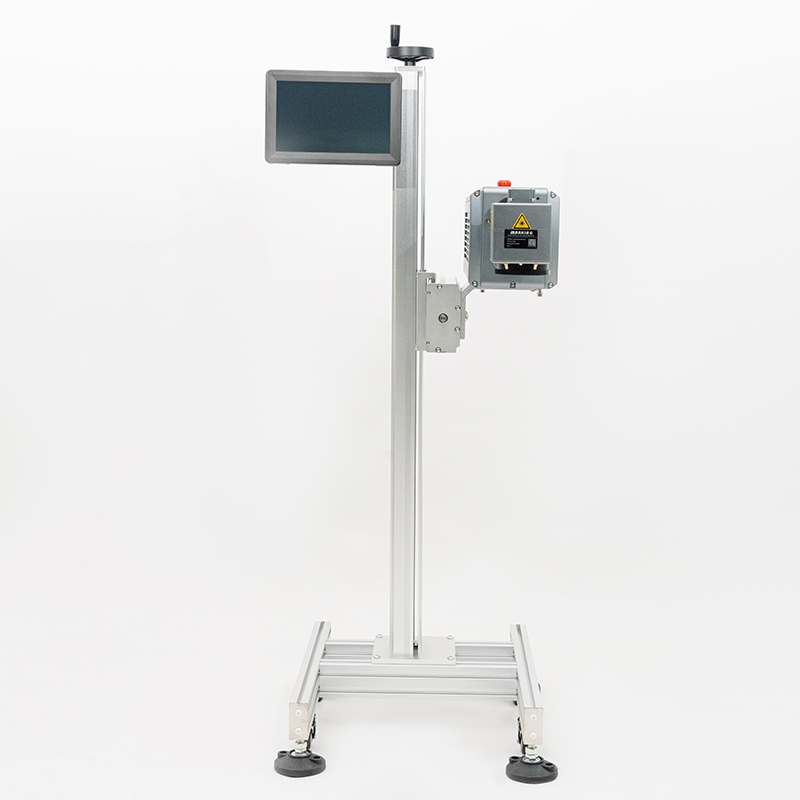
Процењује се основне захтеве производње пре процене опреме за обележавање
Избор праве опреме за обележавање почиње са јасном анализом онога што ваша фабрика заправо производи, а не упоређивањем спецификација машине. Овај основни корак спречава скупе неисправности између способности машине и физичких захтева ваших делова. Неисправни рани избор често присиљава потпуну замену система у року од 18 месеци.
Успостављање типа материјала, тврдоће површине и трајности потреба за методом обележавања
Материјал и тврдоћа површине делова диктују одржив метод обележавања пре него што се процени било који други фактор. Дот пеен системи физички деформишу површину, чинећи их ефикасним на тврдом челику (до 63 ХРЦ), док ласерски системи могу да изгреју површину без уклањања материјала за деликатне медицинске инструменте. Потребна трајностотпорност на абразију, хемикалије и високе температуреу директном смислу утиче на овај избор. На пример, траг од гњечења на хируршком подносу од нерђајућег челика преживљава хиљаде циклуса аутоклаве стерилизације који би уништили код штампан мастилом. Глобална анализа, као што је наведена у општој оквир за избор технологије , осигурава да је метода у складу са физичким толеранцијама материјала.
Усаглашавање прометне продукције са величином партије, временом циклуса и циљевима интеграције линије
Пропуск није само о времену циклуса машине; то је о целом радном теку. Систем који обележава један ковање од 50 килограма сваких три минута има веома различите потребе за интеграцијом од једног обележавање хиљаду малих спојника по сату. За радње са великим мешавином, мало укупности, флексибилност и брзе промене су критичније од апсолутне брзине, док посвећена брза линија оправдава аутоматизовано обрађивање делова. Неисправност се овде често манифестује као високоспособни маркер који седи у неактивној позицији док оператер ручно учињује неудобне делове стварајући густог тела које негира природну предност брзине технологије.
Обезбеђивање усаглашености са тражимошћу: снимање података, стандарди УДИ/2Д кодова и повезивање МЕС/ЕРП
За многе мале и средње предузећа, главни покретач за нову опрему за обележавање је мандат тражебилности који се води од стране купца, а не интерни циљ ефикасности. То чини да је усклађеност критичан функционални захтев. Систем мора поуздано генерисати и верификовати машински читаве кодове као што је 2Д Матрица података са високом контрастом према стандардима као што је ИСО/ИЕЦ 16022. Што је још важније, станица за обележавање мора да функционише као чвор на мрежи, који је способан за двосмерну комуникацију са централним системом за извршење производње (МЕС). Систем који не може да прими јединствени серијски број из система предузећа и да пријави успешан знак уводе фатални јаз података у било ком регистру регулисане производње.
Упоредите кључне технологије трајне опреме за обележавање за апликације МСП
Пинеринг, ласер и писање: брзина, издржљивост и компатибилност површине
Избор одговарајуће опреме за трајно обележавање за малу или средњу фабрику зависи од разумевања како три доминантне технологије уравнотежују проток, дуговечност обележавања и свестраност материјала. Пункт пеен маркирање користи карбид или волфрам легуру стилус да пневматички или електромеханички удрак површине, стварајући дубоке, отпорне на зношење ознаке идеални за метале и тврде пластике. Ради са типичним брзинама од 2050 знакова у секунди и не захтева потрошне материјале изван стилуса, који може трајати више од годину дана у тешком коришћењу. Ласерско обележавање, обично влакна, УВ или ЦО2, нуди неконтактну, брзу обраду брзином до 7.000 мм/с, стварајући висококонтрастне, трајне обележавања на металима, пластици, стаклу и керамици са прецизношћу испод милиметра. За разлику од тога, писанње (или обележавање гребањем) користи врх дијаманта или карбида да физички гребе површину, пружајући дубоке, доказе о лаком трошкову, али са спорим пролазом и ограниченом способношћу да се произведе сложени 2Д код. Следећи табела истиче основне компромисе које би купачи МСП требали да претежу када упоређују технологију са њиховим материјалима за делове и брзином производње.
| Технологија | Типична компатибилност површине | Марк брзине и пролазности | Знак трајност и дубина | Разнице капиталних трошкова (2024) |
|---|---|---|---|---|
| Пункт пеен | Већина метала, тврде пластике | 2050 цар/сек; погодан за обележавање партија | Дубока (0,10,3 мм), трајна, висока отпорност на зношење | $3,000 $12,000 |
| Ласер (фибра/УВ) | Метали, пластике, стакло, керамика, премазене површине (са ограничењима) | До 7000 mm/s; аутоматизација великог запремине | Висока контрастност, трајна, минимална дубина (150 μm) | $8.000 $50,000+ |
| Писмо | Метали, круте пластике | 515 mm/s; погодан за мале, једноставне алфа-нумеричке ознаке | Дубока, трајна, може грубо површину | $2,000 $8,000 |
Док је точкова боја и даље најекономнија за дубоко обележавање метала, ласерске технологије пружају ненадминуту брзину и флексибилност за производњу високог мешавина. Писанје испуњава нишу за једноставне, грубе ознаке на крутим субстратима где су трошкови најважнији и сложеност кода је ниска.
Када опрема за ласерско обележавање не успе: Проблеми са одражавајућим, премазаним или топлотно осетљивим деловима
Упркос својој свестраности, ласерско обележавање наилази на специфична ограничења која могу учинити механичке алтернативе прагматичнијим за одређене апликације МСП. Високо рефлективни метали као што су бакар, месин и полиран алуминијум могу одклонити зрак, смањујући апсорпцију и конзистенцију ознаке, иако новији ласери са оптимизованим импулсним профилима олакшавају ово. Компоненте са танким или топлотно осетљивим премазима (нпр. анодизовани слојеви, боја или конформни премази) могу претрпети пробој, деламинацију или оштећење субстрата од зоне која је погођена топлотом ласера. За ове делове, точковичање или писанње често пружа сигурнији, без стреса знак. Поред тога, пластике или ламинати са ниском тачком топљења могу се искривити или спалити под ласерском енергијом, што чини нетермалну методу као што је писање или чак ознака заснована на етикетама погоднијом. МСП-ови који производе мешане партије таквих материјала треба да пажљиво валидују просветла; у многим случајевима, спајање ласера за стандардне послове са једноставном станице за дот пене за проблематичне супстрате даје најбољу укупну поузданост.
Проценити стварну оперативну погодност за фабрике са ограниченим стаплом
Мале и средње фабрике за прераду ретко имају вишак површине, што чини физички отпечатак опреме за обележавање одлучујући фактор. Компактни системи на кутији који заузимају мање од 0,5 м2 могу се поставити поред постојећих конвејдера без потребе за скупим модификацијама објекта. Многе модерне јединице су дизајниране као мобилне колице или модуларне станице, омогућавајући оператерима да поново поставе опрему између производних ћелија за мање од 10 минута. Ова агилност подржава планирање са великим мешавином и малим запремином, где брзина промене директно утиче на укупну ефикасност опреме. Тражите опрему за обележавање која се интегрише са стандардним интерфејсима за податке као што су Етернет / ИП или Профинет, избегавајући потребу за додатним ормарима или власничким контролерима. Директно обележавање делова на сложеним геометријама често захтева прилагодљиву фиксацију; системи са брзим пуштањем и програмираном Z-осовом омогућавају различите величине делова без дуготрајних механичких подешавања. Фабрике које обрађују делове са различитим површинским завршцима имају користи од рецепта параметара контролисаних софтвером, који елиминишу ручну рекалибрацију између серија. Тиха радња (пониже од 70 дБ) и минимална топлотна снага су такође критични када се опрема ради у близини ручних монтажних станица. Добро изабран систем чини више од штедње простораснижава трошкове инсталације за 3050% у поређењу са већим инлине машинама и одржава процесе горе и доле без вузлијих угласа.
Прорачунавање стварне укупне трошкове власништва за опрему за обележавање
Потребности, калибрација, интервали одржавања и непланирано утицај времена простора
Истинска цена опреме за обележавање је далеко већа од њене куповне цене. Потрошци као што су мастило, траке, стили или ласерске цеви се стално понављају, док редовно калибрирање осигурава читаве, усагласне ознаке. Прекочавање планираног одржавања изазива падове; један сат непланираног времена неисправности може коштати малом постројењу 2.000 долара изгубљеног производа (Индустриевик, 2024). Формула ТЦО обухвата све ове: почетне трошкове + оперативне трошкове + одржавање + време простора вредност препродаје. За фабрике МСП, игнорисање знојања потрошених материјала, калибрационог дрифта или реактивног сервиса за поправку може тихо повећати трошкове животног циклуса за 20-30%. Узимање у обзир ових променљивих од самог почетка спречава превазилажење буџета и потврђује да одабрана опрема за обележавање остаје економски здрава током свог пуног радног живота.
Приоритетно одређивање способности партнера: подршка, валидација и дугорочна сервис за опрему за обележавање
Избор опреме за обележавање није само о спецификацијама, већ о партнеру који ће стојати иза ње. За мале и средње фабрике, одговорна подршка, темељна валидација и продужена услуга претварају куповину капитала у поуздану, дугорочну имовину.
Испитивање апликација на месту, обука оператора и приступ одговорној техничкој служби
Испитивање на локацији потврђује да ће предложена опрема за обележавање производити трајне, читаве ознаке на стварним субстратима и геометријама које се користе у производњи, избегавајући изненађења након куповине. Тестирање треба да репликује услове након обраде као што су чишћење, премазивање или стерилизација како би се потврдила трајност ознаке. Ова претходна валидација спречава скупу прераду и регулаторне несагласности. Када се систем постави, практична обука оператера прелази на ручнии треба да покрије дневне рутине покретања, промене потрошљивих материјала и рекуперацију уобичајених грешка тако да ваш тим може одржавати проток без константних позива продаваца. Добро обучени оператори такође смањују људске грешке, коренски узрок многих кодних дефеката. Одговорна техничка служба комплетира слику: добављач који гарантује дистанчну дијагностику и брзу реакцију на месту свежава време простора на минимум. Ове могућности након продаје претварају једнократну куповину у отпорну, у складу са маркирањем операцију која расте са вашом фабриком.
Често постављене питања: Избор одговарајуће опреме за обележавање
Зашто би требало да дајем приоритет производњи према спецификацијама машине? Проценити производне захтеве ваше фабрике осигурава прави прилагођавање могућности опреме и потреба операције, спречавајући скупе неисправности.
Који фактори утичу на избор методе обележавања? Тип материјала, тврдоћа површине и трајност су критични фактори при избору између метода као што су цртање, ласер или писанње.
Како могу осигурати да се праћење испуњава? Изаберите опрему која генерише кодове за читање машином као што је 2Д Матрица података према ИСО стандардима и интегрише се без проблем са МЕС и ЕРП системима.
Које су компромисе између пицкања тачка, ласера и писања? Пункт пеен нуди ефикасност трошкова и дубоке ознаке; ласер пружа високу брзину и флексибилност; писање се одликује у некомпилационим, грубом ознакама.
С којим се изазовима суочавају ласерски системи? Ласери се могу борити са високо рефлективном или топлотно осетљивим материјалима, што може изазвати варијабилност ознаке или оштећење субстрата.
Како могу да управљам ограничењем простора у својој фабрици? Изаберите компактне и мобилне системе за обележавање дизајниране за мали отпечатак и флексибилну интеграцију са постојећим радним токовима.
Који фактори утичу на укупну трошковност власништва (ТЦО) опреме за обележавање? ТЦО зависи од потрошних материјала, калибрације, распореда одржавања, времена простора и вредности препродаје. Ако их унапред изнајмите, избегавате неочекиване трошкове.
Зашто је важно одабрати правог партнера? Поуздани партнер не пружа само издржљиву опрему већ и подршку, валидацију, обуку и услугу која одговара за дугорочни успех.
Садржај
- Процењује се основне захтеве производње пре процене опреме за обележавање
- Упоредите кључне технологије трајне опреме за обележавање за апликације МСП
- Проценити стварну оперативну погодност за фабрике са ограниченим стаплом
- Прорачунавање стварне укупне трошкове власништва за опрему за обележавање
- Приоритетно одређивање способности партнера: подршка, валидација и дугорочна сервис за опрему за обележавање
- Често постављене питања: Избор одговарајуће опреме за обележавање