 EN

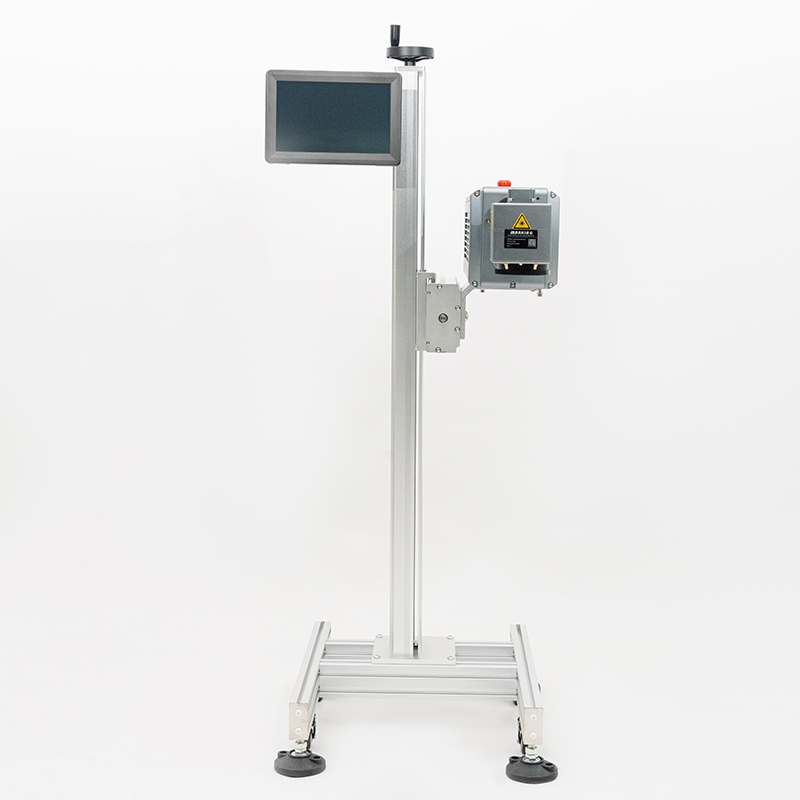
Vurder kerneproduktionskravene, inden du vurderer mærkningsudstyr
Valget af det rigtige mærkningsudstyr begynder med en realistisk analyse af, hvad din fabrik faktisk producerer – ikke en sammenligning af maskinspecifikationer. Denne grundlæggende fremgangsmåde forhindrer dyre misforhold mellem en maskines evner og de fysiske krav, som dine dele stiller. En forkert tidlig beslutning medfører ofte, at hele systemet skal udskiftes inden for 18 måneder.
Tilpas materialetype, overfladehårdhed og krav til varighed til mærkemetoden
Et komponents materiale og overfladehårdhed bestemmer de mulige mærkningsmetoder, før man vurderer andre faktorer. Punktmærkningssystemer deformere overfladen fysisk og er derfor effektive på hårdt stål (op til 63 HRC), mens lasersystemer kan annerede overfladen uden materialefjernelse til følsomme medicinske instrumenter. Den krævede varighed – modstandsdygtighed mod slibning, kemikalier og høje temperaturer – påvirker direkte dette valg. For eksempel overlever en anneret mærkning på en kirurgisk rustfri stålplade tusindvis af autoklavsteriliseringscyklusser, som ville ødelægge en blækskriftkode. En grundig analyse, som beskrevet i en generel teknologivalgsramme , sikrer, at metoden er i overensstemmelse med materialets fysiske tolerancer.
Tilpasning af mærkningshastighed til parti-størrelse, cykeltid og mål for linjeintegration
Gennemløbshastighed handler ikke kun om en maskines cykeltid; det handler om hele arbejdsgangen. Et system, der mærker én 50-pound-smiede genstand hver tredje minut, har helt andre integrationskrav end et system, der mærker tusind små forbindelsesdele i timen. I produktionsenheder med stor variantbredde og lav volumen er fleksibilitet og hurtige omstillingstider mere afgørende end absolut hastighed, mens en dedikeret, højhastighedsproduktionslinje retfærdiggør automatisk komponenthåndtering. En dårlig tilpasning på dette område viser sig ofte som en meget kapabel mærkemaskine, der står ubenyttet, mens en operatør manuelt indlæser udfordrende komponenter – hvilket skaber en flaskehals, der neutraliserer teknologiens indbyggede hastighedsfordele.
Sikring af sporbarhedskonformitet: Dataindsamling, UDI/2D-kodestandarder samt tilslutning til MES/ERP-systemer
For mange små og mellemstore virksomheder er den primære drivkraft bag ny mærkningsudstyr en kundedrevet sporbarehedskrav – ikke et internt effektivitetsmål. Dette gør overholdelse af reglerne til det afgørende funktionskrav. Systemet skal pålideligt generere og verificere maskinlæsbare koder, såsom højkontrast 2D Data Matrix, i overensstemmelse med standarder som ISO/IEC 16022. Endnu vigtigere er, at mærkningsstationen skal fungere som en knude på netværket og være i stand til tovejskommunikation med et centralt Manufacturing Execution System (MES). Et system, der ikke kan modtage et unikt serienummer fra et virksomhedssystem og rapportere tilbage en vellykket mærkning, introducerer en dødelig datagab i ethvert reguleret produktionsdokument.
Sammenlign nøgleteknologier for permanent mærkning af udstyr til anvendelse i SMV’er
Punktmærkning, laser og skrabemærkning: Kompromiser mellem hastighed, holdbarhed og overfladekompatibilitet
Valg af den rigtige udstyr til permanent mærkning for en lille eller mellemstor fabrik afhænger af at forstå, hvordan de tre dominerende teknologier afvejer gennemløbshastighed, mærkens holdbarhed og materialeflexibilitet. Punktmærkning bruger en karbid- eller wolframlegeret stift til at trykke ind i overfladen enten pneumatiske eller elektromekanisk, hvilket skaber dybe, slidstærke mærker, der er ideelle til metaller og hårde plastikker. Den arbejder typisk med hastigheder på 20–50 tegn pr. sekund og kræver ingen forbrugsvarer ud over stiften, som kan vare mere end et år ved intens brug. Laser-mærkning – ofte fiber-, UV- eller CO₂-laser – tilbyder kontaktløs, hurtig behandling med hastigheder op til 7.000 mm/s og skaber kontrastrike, permanente mærker på metaller, plastikker, glas og keramik med præcision under én millimeter. I modsætning hertil bruger ridsemærkning (eller skræmmærkning) en diamant- eller karbidspids til fysisk at ridse overfladen og giver dermed dybe, forfalskningsimodstandsdygtige mærker til lav omkostning, men med lavere gennemløbshastighed og begrænset evne til at fremstille komplekse 2D-koder. Nedenstående tabel fremhæver de centrale kompromiser, som SMV-købere bør overveje, når de vælger teknologi i forhold til deres delmateriale og produktionshastighed.
| Teknologi | Typisk overfladekompatibilitet | Mærkningshastighed og -gennemløb | Mærkningsvarighed og -dybde | Kapitalomkostningsinterval (2024) |
|---|---|---|---|---|
| Punktstempel | De fleste metaller, hårde plastikker | 20–50 tegn/sek.; egnet til batch-mærkning | Dyb (0,1–0,3 mm), permanent, høj slidstyrke | 3.000–12.000 USD |
| Laser (fiber/UV) | Metaller, plastikker, glas, keramik, belagte overflader (med begrænsninger) | Op til 7.000 mm/s; automatisering til store mængder | Høj kontrast, permanent, minimal dybde (1–50 µm) | 8.000–50.000+ USD |
| Skravering | Metaller, stive plastmaterialer | 5–15 mm/s; velegnet til små serier og enkle alfanumeriske mærker | Dyb, permanent, kan ruddne overfladen | 2.000 – 8.000 USD |
Selvom dot peen stadig er den mest økonomiske løsning til dyb mærkning af metal, leverer laserteknologier uslåelig hastighed og fleksibilitet i produktion med mange forskellige produkter. Skravering udfylder en niche for enkle, robuste mærker på stive substrater, hvor omkostningerne er afgørende og kodekompleksiteten er lav.
Når udstyr til laser-mærkning ikke leverer: Udfordringer ved reflekterende, belagte eller termisk følsomme dele
Trods sin alsidighed støder lasermarkering på specifikke begrænsninger, som kan gøre mekaniske alternativer mere praktiske for bestemte SMV-anvendelser. Højst reflekterende metaller såsom kobber, messing og poleret aluminium kan aflede strålen, hvilket reducerer absorptionen og konsekvenserne for mærkens konsistens – selvom nyere fiberlasere med optimerede pulsprofiler mindsker denne effekt. Komponenter med tynde eller termisk følsomme belægninger (f.eks. anodiserede lag, maling eller konformale belægninger) kan blive discolorerede, opleve delaminering eller skade på underlaget som følge af laserenes varmeindvirkningszone. For disse dele giver punktprægning eller skravering ofte et sikrere og spændingsfrit mærke. Desuden kan plastikker eller laminater med lav smeltepunkt deformeres eller brænde under laserenergi, hvilket gør en ikke-termisk metode som skravering – eller endda etiketbaseret markering – mere egnet. SMV’er, der fremstiller blandede partier af sådanne materialer, bør validere procesvinduerne omhyggeligt; i mange tilfælde opnås den bedste samlede pålidelighed ved at kombinere en laser til standardopgaver med en simpel punktprægningsstation til problembelastede substrater.
Vurder den reelle driftsmæssige egnethed for fabrikker med begrænset areal
Små og mellemstore forarbejdningsfabrikker har sjældent overskydende gulvareal, hvilket gør den fysiske størrelse af mærkningsudstyr til en afgørende faktor. Kompakte, bordmonterede systemer, der optager mindre end 0,5 m², kan placeres ved siden af eksisterende transportbånd uden at kræve dyre facilitetsændringer. Mange moderne enheder er designet som mobile vogne eller modulære stationer, hvilket giver operatører mulighed for at omplacere udstyret mellem produktionsceller på under 10 minutter. Denne fleksibilitet understøtter høj-variabel, lav-volumen-planlægning, hvor skiftetid direkte påvirker den samlede udstyrsydelse (OEE). Søg efter mærkningsudstyr, der integrerer med standarddatagrænseflader som Ethernet/IP eller Profinet, så der undgås behov for ekstra skabe eller proprietære kontrollere. Direkte delmærkning på komplekse geometrier kræver ofte tilpasningsdygtig fastspænding; systemer med hurtigfrigørende spindler og programmerbar Z-akse tillader håndtering af forskellige delstørrelser uden tidskrævende mekaniske justeringer. Fabrikker, der forarbejder dele med varierende overfladeafslutninger, drager fordel af softwarestyrede parameteropsætninger, som eliminerer manuel genkalibrering mellem partier. Stille drift (under 70 dB) og minimal varmeafgivelse er ligeledes kritiske, når udstyret opererer i nærheden af manuelle monteringsstationer. Et velvalgt system gør mere end blot at spare plads – det reducerer installationsomkostningerne med 30–50 % sammenlignet med større inline-maskiner og sikrer, at processer både før og efter mærkningsstationen fortsætter ubrudt uden flaskehalse.
Beregn den rigtige samlede ejerskabsomkostning for mærkningsudstyr
Forbrugsvarer, kalibrering, vedligeholdelsesintervaller og utilsigtet nedetid påvirker
Den rigtige omkostning ved mærkningsudstyr går langt ud over købsprisen. Forbrugsvarer – såsom blæk, bånd, stifter eller laser-rør – optræder regelmæssigt, mens regelmæssig kalibrering sikrer læselige og overensstemmelsesmæssige mærker. At udelade planlagt vedligeholdelse fører til fejl; én time utilsigtet nedetid kan koste en lille fabrik 2.000 USD i tabt produktion (IndustryWeek, 2024). TCO-formlen omfatter alle disse faktorer: startomkostning + driftsomkostninger + vedligeholdelse + nedetid – genverdisværdi. For SMV-fabrikker kan det at ignorere slid på forbrugsvarer, afdrift i kalibrering eller reaktiv reparationstjeneste stille og roligt øge livscyklusomkostningerne med 20–30 %. At inddrage disse variable fra begyndelsen forhindrer budgetoverskridelser og bekræfter, at det valgte mærkningsudstyr forbliver økonomisk holdbart gennem hele dets levetid.
Prioritér partnerens kompetencer: Support, validering og langtidsservice for mærkningsudstyr
Valg af mærkningsudstyr handler ikke kun om specifikationer – det handler om den partner, der står bag det. For små og mellemstore fabrikker gør hurtigt support, grundig validering og udvidet service en kapitalinvestering til en pålidelig, langvarig aktiv.
Applikationstest på stedet, operatørtræning og hurtig adgang til teknisk service
On-site applikationstest bekræfter, at den foreslåede mærkningsudstyr vil frembringe holdbare, læselige mærker på de faktiske substrater og geometrier, der anvendes i produktionen, og undgår overraskelser efter købet. Testene bør genskabe forholdene efter behandlingen, f.eks. rengøring, belægning eller sterilisering, for at bekræfte mærkernes vedvarende karakter. Denne forudvalidering forhindrer dyre omarbejdsopgaver og reguleringstekniske ikkeoverensstemmelser. Når systemet er installeret, skal praktisk operatortræning gå ud over brugermanualen – den bør omfatte daglige opstartsrutiner, udskiftning af forbrugsartikler og almindelige fejlrettelsesprocedurer, så din team kan opretholde kapaciteten uden konstant at skulle kontakte leverandøren. Veltrænede operatører reducerer også menneskelige fejl, som er roden til mange kodningsfejl. Responsiv teknisk service afrunder billedet: en leverandør, der garanterer fjern-diagnostik og hurtig på-stedet assistance, holder standtiden på et minimum. Disse post-sale-funktioner transformerer en engangskøb til en robust, overensstemmelsesorienteret mærkningsdrift, der udvikler sig sammen med din fabrik.
Ofte stillede spørgsmål: Valg af den rigtige mærkningsudstyr
Hvorfor bør jeg prioritere produktionskrav frem for maskinspecifikationer? At vurdere din fabriks produktionskrav sikrer den rigtige tilpasning mellem udstyrets evner og dine driftskrav og undgår dyrfejl i valget.
Hvilke faktorer påvirker valget af mærkemetode? Materialetype, overfladehårdhed og krav til varighed er afgørende faktorer ved valg mellem metoder som dot peen, laser eller scribing.
Hvordan sikrer jeg sporbarehedskonformitet? Vælg udstyr, der genererer maskinlæsbare koder som 2D Data Matrix i overensstemmelse med ISO-standarder og integrerer problemfrit med MES- og ERP-systemer.
Hvad er kompromiserne mellem dot peen, laser og scribing? Dot peen tilbyder omkostningseffektivitet og dybe mærker; laser leverer høj hastighed og fleksibilitet; scribing fremhæver modstandsdygtige, svært forfalskelige mærker.
Hvilke udfordringer står lasersystemer over for? Laser kan have problemer med meget reflekterende eller termisk følsomme materialer, hvilket kan føre til variationer i mærkningen eller skade på underlaget.
Hvordan kan jeg håndtere pladsbegrænsninger i min fabrik? Vælg kompakte og mobile mærkesystemer, der er designet til små fodaftryk og fleksibel integration i eksisterende arbejdsgange.
Hvilke faktorer påvirker den samlede ejerskabsomkostning (TCO) for mærkeudstyr? TCO afhænger af forbrugsartikler, kalibrering, vedligeholdelsesplaner, udfaldstid og genverdi. At inddrage disse faktorer fra starten undgår uventede omkostninger.
Hvorfor er det vigtigt at vælge den rigtige partner? En pålidelig partner leverer ikke kun holdbart udstyr, men også support, validering, træning og responsiv service til langvarig succes.
Indholdsfortegnelse
- Vurder kerneproduktionskravene, inden du vurderer mærkningsudstyr
- Sammenlign nøgleteknologier for permanent mærkning af udstyr til anvendelse i SMV’er
- Vurder den reelle driftsmæssige egnethed for fabrikker med begrænset areal
- Beregn den rigtige samlede ejerskabsomkostning for mærkningsudstyr
- Prioritér partnerens kompetencer: Support, validering og langtidsservice for mærkningsudstyr
- Ofte stillede spørgsmål: Valg af den rigtige mærkningsudstyr